


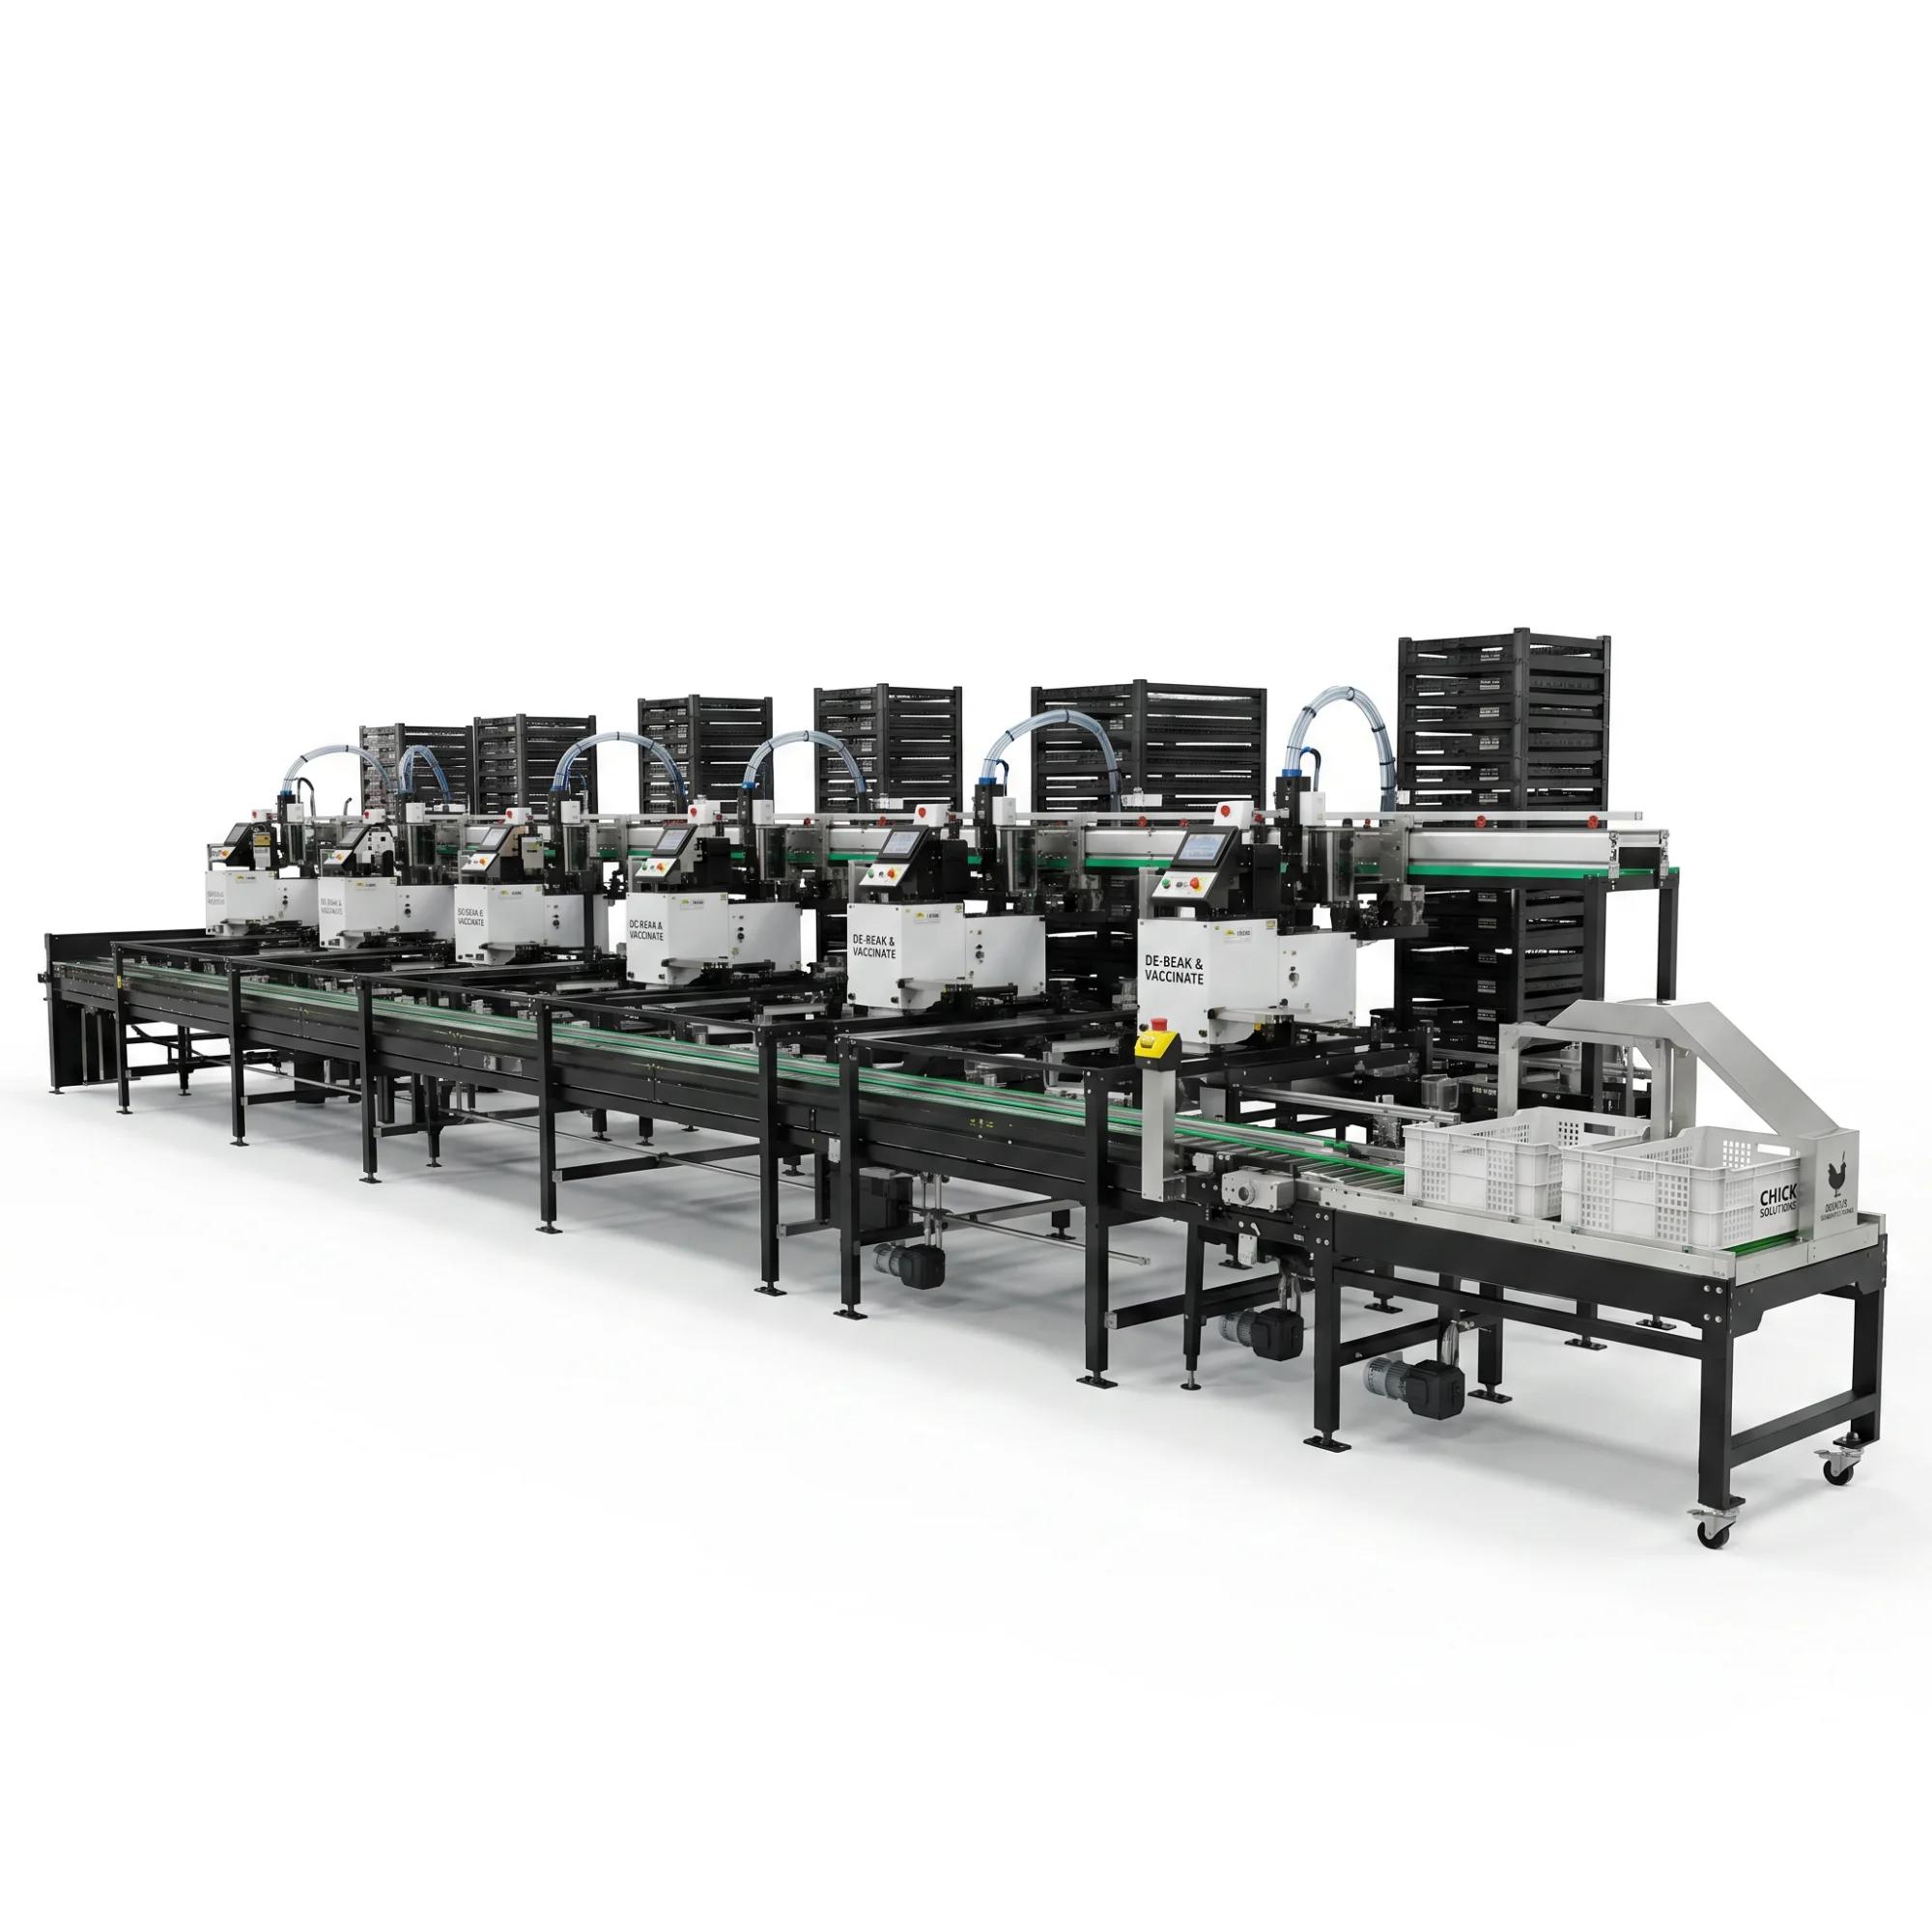
Las estaciones de tratamiento pueden estar funcionando sin problemas, mientras que el final de la línea aún depende de que las personas levanten, giren, transporten y coloquen las cajas. Durante un período de máxima actividad, esa sección final puede determinar si el equipo anterior continúa en movimiento o espera a que haya espacio.
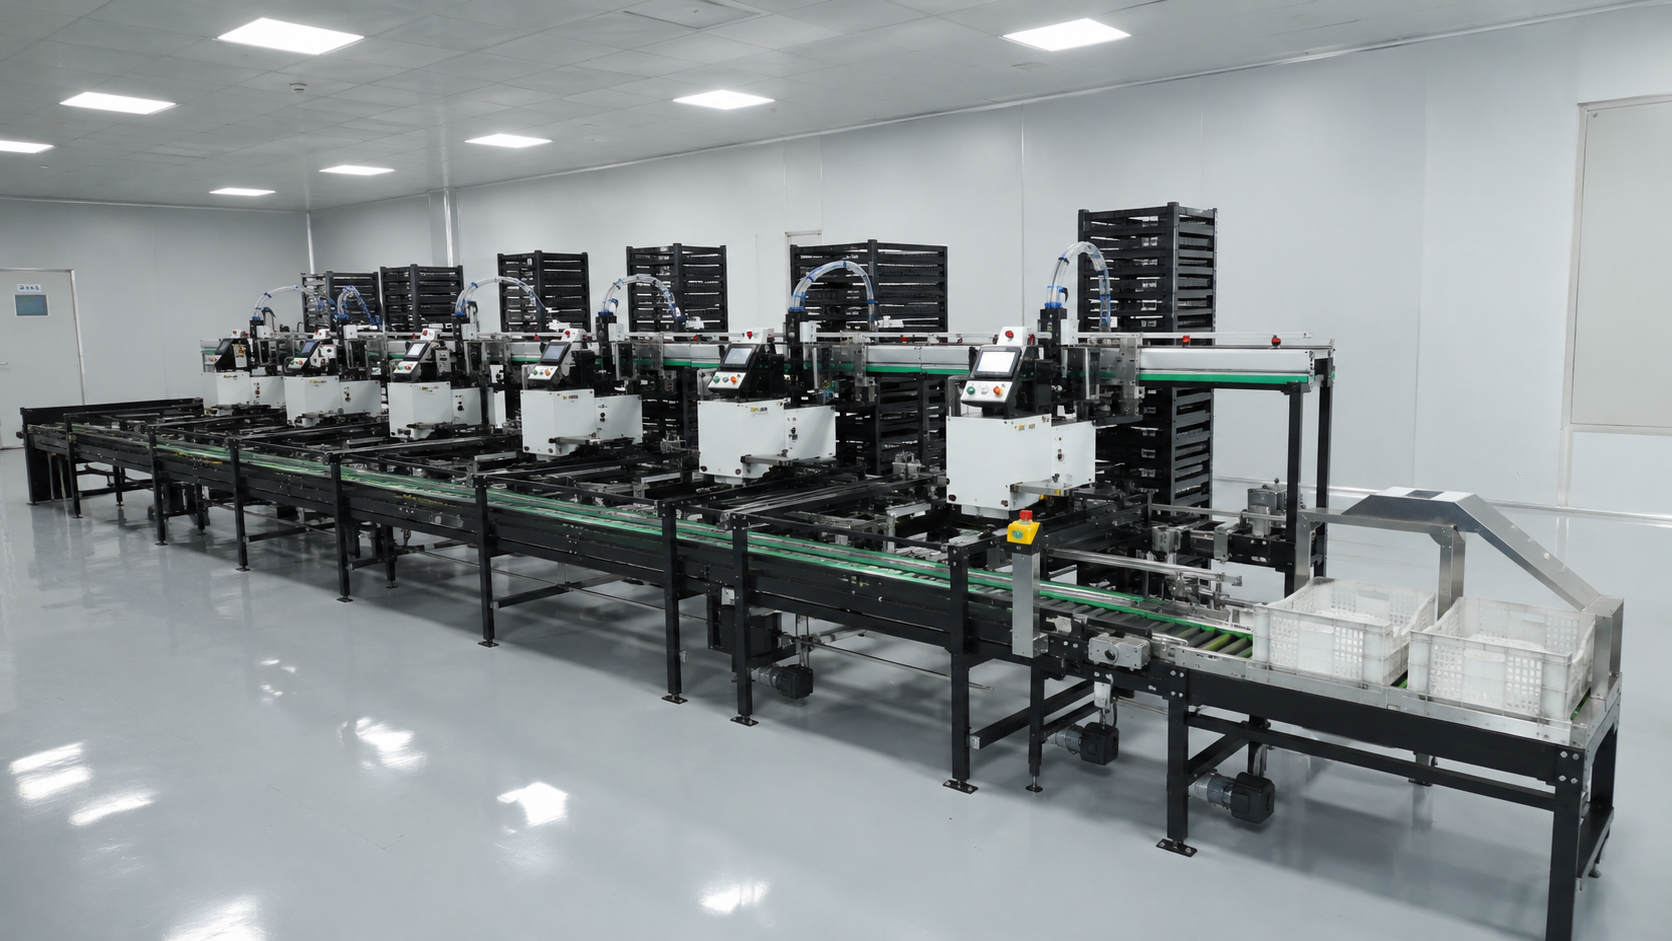
Una línea automática de apilamiento de pollitos no es simplemente una forma más rápida de apilar jaulas. Debe recibir la jaula correcta, en la orientación correcta, a un ritmo irregular propio del mundo real, y luego construir la pila aprobada teniendo en cuenta a los operarios, los pollitos, el personal de limpieza y los equipos de mantenimiento.
Una conversación útil sobre la compra comienza con las cajas y el flujo de trabajo, no con el modelo de apilamiento.
Incorporar las cajas reales al proyecto.
Las cajas que parecen idénticas en una fotografía pueden diferir en dimensiones exteriores, geometría de la base, forma del borde, características de apilamiento, rigidez, desgaste, etiquetas y la forma en que se colocan en la cinta transportadora. Los lotes de cajas mixtas generan variaciones adicionales.
Proporcione al proveedor muestras físicas o planos controlados de cada caja prevista en la línea de producción. Incluya, siempre que sea posible, ejemplos nuevos y otros con desgaste normal.
Registro:
- Fabricante y modelo.
- Longitud, anchura y altura exteriores.
- Peso en vacío y peso máximo de funcionamiento.
- Geometría de la base y de las paredes laterales.
- Asas, pestillos, tapas o revestimientos.
- Orientación aprobada en la cinta transportadora.
- Altura y patrón de apilamiento permitidos.
- Límites de estado para cajas dañadas.
- Etiquetas o identificaciones que deben permanecer visibles.
No dé por sentado que la máquina puede acomodar "jaulas estándar para aves de corral". La prueba de aceptación debe utilizar los tipos exactos acordados.
JuliSense, la marca de automatización para incubadoras que aparece en este sitio web, presenta una línea de transporte y apilamiento como parte de un sistema de tratamiento para pollitos de un día. La propuesta final deberá confirmar la compatibilidad con las jaulas y las funciones de transporte, carga y apilamiento incluidas.
Defina la pila antes de hablar de velocidad.
El equipo del proyecto debe acordar la pila tecnológica que entrega la máquina. Una definición completa puede incluir:
- Número de cajas por pila.
- Orientación de las cajas por nivel.
- Altura y peso máximos de la pila.
- Si hay tapas, revestimientos o espaciadores.
- Tolerancia de alineación requerida.
- Dirección de descarga.
- Destino: palé, carro, suelo o cinta transportadora.
- Reglas para pilas finales incompletas.
- Requisitos de identificación o separación de lotes.
Si varios productos o destinos utilizan patrones diferentes, enumere cada receta y el método de cambio. Pregunte quién puede seleccionar o editar una receta y cómo se confirma el patrón activo antes de la producción.
El apilador no puede corregir una línea desequilibrada.
Las cajas rara vez llegan a intervalos perfectamente regulares. Las estaciones de tratamiento, los operarios, los cambios de lote, los controles de calidad y la manipulación posterior generan variaciones. Un módulo de apilamiento necesita suficiente control y capacidad de almacenamiento para absorber la variación normal sin convertirse en un área de almacenamiento para todos los problemas anteriores.
Utilice un estudio de corta duración en lugar de un único promedio:
- Registre la hora de llegada de cada caja llena durante varios lotes.
- Indique las paradas previstas y los retrasos imprevistos.
- Observe el grupo más largo de cajas muy juntas.
- Mide cuánto tiempo esperan las pilas completadas para ser eliminadas.
- Registra el comportamiento de devolución de cajas vacías si comparte la misma área.
Esta información ayuda al proveedor a evaluar las zonas de transporte, la acumulación, el ciclo de apilamiento y la disposición de la descarga.
| Observación | Lo que puede indicar | Pregunta para la revisión del diseño |
|---|---|---|
| Las cajas llegan en oleadas. | El trabajo previo se realiza por lotes. | ¿Cuántas cajas pueden esperar sin bloquear la producción? |
| Las pilas terminadas permanecen en su lugar. | La eliminación aguas abajo es la restricción | ¿Se necesita una segunda posición de descarga o una logística más clara? |
| Las cajas vacías cruzan el flujo de cajas llenas. | Las rutas no están separadas | ¿Puede la disposición crear un movimiento en un solo sentido? |
| Las cajas dañadas suelen detener las cintas transportadoras. | El estado de la flota está fuera de control. | ¿Qué proceso de rechazo y derivación manual se requiere? |
| Los operarios vuelven a cuadrar las cajas repetidamente. | La presentación es inconsistente. | ¿Dónde se debe corregir la alineación? |
La guía de JuliSense en JuliSense.com, que trata sobre las comprobaciones del diseño de los sistemas de transporte de pollitos, examina con más detalle las interfaces de entrada y salida.
Decida cómo el sistema gestiona una caja defectuosa.
Ninguna flota de cajas es perfecta. Llantas agrietadas, bases deformadas, piezas faltantes, etiquetas, residuos o una orientación incorrecta pueden interferir con el manejo automático.
El diseño debe definir la detección, la detención, el acceso, la extracción y el reinicio. Una caja defectuosa no debería obligar a los operarios a subirse al equipo ni a improvisar sorteando una protección.
Pídele al proveedor que haga una demostración o una explicación:
- Cómo se detecta la desalineación.
- Lo que la alarma le indica al operador.
- Dónde se puede retirar una caja rechazada.
- Si se incluye un bypass manual.
- Cómo se controla la energía almacenada antes de su acceso.
- Cómo la línea confirma que el área está despejada antes de reiniciar.
- ¿Qué sucede con la pila incompleta?
La planta de incubación también debe establecer normas de inspección y descarte de las jaulas. La automatización funciona mejor cuando las jaulas visiblemente dañadas se retiran antes de que lleguen a la apiladora.
El flujo de cajas vacías es parte del mismo problema.
Muchos proyectos se centran en cajas llenas y dejan las cajas vacías para los operarios. Esto puede redistribuir la mano de obra en lugar de eliminarla.
Mapea el origen de las cajas vacías, cómo se separan, si se limpian, cómo regresan y dónde las necesitan los operarios. Si las cajas vacías y llenas utilizan cintas transportadoras cercanas, verifica los puntos de cruce y el acceso.
Las preguntas incluyen:
- ¿Las cajas vacías se entregan apiladas o individualmente?
- ¿Quién los desapila o los presenta?
- ¿Está sincronizada la tasa de devoluciones con la producción?
- ¿Dónde se almacenan las cajas sobrantes durante la fabricación de lotes más pequeños?
- ¿Puede la ruta aceptar un tipo de caja diferente después del cambio?
- ¿El lavado o la inspección interrumpen el suministro?
Un sistema automático útil abarca todo el ciclo de desarrollo de la caja, incluso si algunos módulos siguen siendo manuales.
Los controles deben mostrar el estado del flujo.
Los operadores necesitan saber más que simplemente "fallo". La interfaz debe ayudarles a comprender dónde se encuentra la caja, qué esperaba el sistema y cuál es la siguiente acción segura.
Acordar el estado y las alarmas para:
- Se ha detectado una caja en cada zona importante.
- Caja incorrecta o faltante.
- Pila en proceso.
- Pila completa.
- Zona de descarga ocupada.
- El proceso posterior no está listo.
- Evento de seguridad o acceso.
- Parada de emergencia.
- Fallo en la red eléctrica o en el variador.
- Selección de receta o patrón de apilamiento.
Si el apilador está conectado al equipo de tratamiento, defina la propiedad de la señal. La secuencia completa debe indicar cuándo se detienen las máquinas anteriores, si se sigue llenando un búfer y qué condiciones permiten reiniciarlo.
Deje espacio para las personas y las pilas de materiales ya terminadas.
La superficie que ocupa el equipo es solo una parte del diseño. Una pila necesita una ruta de extracción, y la apiladora necesita espacio libre para su funcionamiento, limpieza y mantenimiento.
Mostrar en el dibujo:
- Cinta transportadora de cajas completas.
- Ruta de devolución de cajas vacías.
- Zona de descarga y recogida de pilas.
- Ruta para carros, paletas o montacargas, según corresponda.
- Puesto de operador y acceso seguro.
- Punto de caja rechazada.
- Guardia y apertura de la puerta.
- Espacio libre en el panel eléctrico.
- Ruta de limpieza y drenaje.
- Espacio para la extracción de mantenimiento.
- Ruta de derivación manual.
Realice una simulación de caudal máximo en el plano. Coloque las chimeneas terminadas al ritmo al que se retirarían, no al ritmo al que el dibujo supone que desaparecen.
La protección y la recuperación deben diseñarse conjuntamente.
El apilamiento automático implica el movimiento de cargas, cintas transportadoras, accionamientos y posible almacenamiento de energía. Para garantizar la seguridad, se requiere una evaluación de riesgos específica del proyecto y una revisión del cumplimiento normativo en el país de instalación.
Desde el punto de vista operativo, es fundamental priorizar la recuperación predecible. Si una caja se detiene a mitad de un ciclo, el sistema debe proporcionar un método seguro para acceder al equipo, corregir la avería y reiniciarlo. Los operarios no deberían tener que sortear una protección ni introducir la mano en una zona en movimiento para mantener la producción en marcha.
Analice las paradas de emergencia, las puertas de acceso, los enclavamientos, el aislamiento, las advertencias de reinicio y la posición de los controles manuales. Incluya estas funciones en la prueba de fábrica.
La limpieza y el control de residuos afectan la fiabilidad.
Las cintas transportadoras y las zonas de apilamiento de cajas acumulan polvo, plumas, etiquetas, fragmentos y otros residuos. El diseño debe permitir la limpieza e inspección rutinarias sin que cada tarea se convierta en una parada por mantenimiento.
Revisar:
- Acceso por debajo y entre las secciones de la cinta transportadora.
- Tapas y bandejas que se pueden quitar.
- Lugares donde los escombros pueden alcanzar los sensores o las unidades de control.
- Enrutamiento de cables y neumático.
- Drenaje y método de limpieza aprobado.
- Secuencia para vaciar las cajas antes de la desinfección.
- Partes que deben permanecer secas o protegidas.
El proveedor explica las limitaciones de acceso al equipo y de materiales; la planta de incubación define el procedimiento de saneamiento aprobado. Revise las verificaciones específicas del proyecto junto con el proceso de control de calidad del fabricante.
Una prueba de fábrica debe incluir condiciones imperfectas.
Una demostración con cajas nuevas idénticas que llegan una a una no demuestra prácticamente nada sobre una planta de incubación comercial.
Diseñe una prueba de aceptación en torno al rango de operación acordado:
- Ejecuta todas las recetas de apilamiento y tipos de cajas aprobadas.
- Varíe los intervalos de llegada de las cajas dentro del patrón acordado.
- Crea una condición de "aguas abajo no listas".
- Presentar una caja en una orientación incorrecta.
- Demuestre el método de recuperación manual o de la caja rechazada.
- Detenga la máquina en diferentes puntos del ciclo de apilamiento.
- Pruebe las respuestas de seguridad y parada de emergencia.
- Verificar el reinicio y el manejo de la pila incompleta.
- Revise las alarmas, los niveles de acceso, los contadores y la selección de recetas.
- Inspeccionar el acceso para limpieza y mantenimiento.
Utilice cargas representativas no vivas y un método de prueba seguro acordado. Registre los artículos abiertos con los propietarios y la evidencia de cierre.
Información que debe incluirse en la solicitud de cotización.
Enviar al proveedor:
- País de instalación y distribución del sitio.
- Patrón normal y de máxima llegada de cajas llenas.
- Cada modelo de caja, dibujo, muestra y estado previsto.
- Rango de peso de las cajas y patrón de apilamiento aprobado.
- Destino de la pila y método de eliminación requeridos.
- Ruta de origen y retorno de la caja vacía.
- Detalles de los equipos aguas arriba y aguas abajo.
- Espacio de búfer disponible.
- Servicios eléctricos y neumáticos.
- Requisitos de controles, alarmas, idioma y datos.
- Método de limpieza y limitaciones ambientales.
- Normativa de seguridad y cumplimiento de las normativas locales.
- Requisitos de aceptación en fábrica y en obra.
- Alcance de la capacitación, repuestos, instalación y soporte.
Solicite un presupuesto que incluya por separado transportadores, dispositivos de alineación, zonas de amortiguación, apilador, descarga, protecciones, controles, instalación, puesta en marcha, capacitación, repuestos y exclusiones.
Preguntas frecuentes
¿Puede una sola apiladora manejar cajas de varios tamaños?
Posiblemente, pero la compatibilidad debe diseñarse y probarse. Proporcione planos y muestras exactos. Confirme los ajustes necesarios, las recetas, el tiempo de cambio y si se pueden mezclar cajas en un mismo turno.
¿Cuántas cajas debe contener el búfer?
El tamaño del búfer se determina en función de las ráfagas de llegada medidas, el ciclo de la pila, el tiempo de eliminación posterior, la acumulación permitida y el espacio disponible. Un búfer grande puede ocultar un problema sin solucionarlo.
¿Resulta útil el apilamiento automático para una pequeña incubadora?
Es posible, sobre todo cuando la elevación, la dotación de personal, la uniformidad de las jaulas o la integración son factores importantes. La viabilidad del proyecto depende del flujo de trabajo y la mano de obra reales, no solo del tamaño de la planta de incubación.
¿Qué ocurre si la apiladora se detiene?
El proyecto debe incluir una secuencia de parada definida, un método de recuperación seguro, un sistema de derivación manual o de contingencia cuando sea necesario, y condiciones de reinicio claras. Solicite ver esto durante la prueba de fábrica.
¿Se puede conectar la línea de apilamiento a una línea de tratamiento ya existente?
Potencialmente. El proveedor debe revisar la altura de la cinta transportadora, la presentación de las cajas, el rango de velocidad, los controles, las protecciones, el comportamiento del búfer, la distribución de la sala y la logística posterior.
Dónde encaja JuliSense en el proyecto de manipulación de cajas
El sistema de transporte y apilamiento JuliSense es ideal para compradores que estudian esta parte del proceso de incubación. Su integración en un sistema más amplio de tratamiento de pollitos de un día también facilita la consideración de estaciones de tratamiento previas y la automatización completa, en lugar de tratar el apilador como un sistema aislado. Los compradores deben utilizar esta gama de productos más amplia para definir las interfaces y, posteriormente, precisar el alcance comercial: los tipos de jaulas aprobadas, las zonas de transporte, las normas de apilamiento, los controles, la protección, las pruebas, la instalación y el soporte deben especificarse en la oferta final.
Diseña el final de la línea con el mismo cuidado que el principio.
Una línea automática de apilamiento de pollitos se justifica cuando elimina una limitación real en el manejo de las jaulas y mantiene el resto de la planta de incubación en funcionamiento. Esto requiere una geometría de jaula conocida, reglas de apilamiento claras, llegada y descarga equilibradas, alarmas útiles, recuperación segura y espacio suficiente para la limpieza y la retirada de las jaulas apiladas.
JuliSense también ofrece soluciones integrales de automatización para incubadoras . Envíe los planos de las jaulas, muestras, datos de llegada, reglas de apilamiento, distribución de la sala, detalles del equipo conectado y el alcance deseado del proyecto a través de la página de contacto para una revisión de la interfaz y una propuesta detallada.
Punto de referencia
- La guía de OSHA sobre protección de maquinaria proporciona información general sobre los riesgos asociados a las máquinas y las medidas de seguridad. La instalación debe cumplir con la evaluación de riesgos y los requisitos legales aplicables en el lugar.
Una decisión de proyecto más clara
Se debe revisar una línea automática de apilamiento de pollitos con la jaula real. La línea requiere una orientación de entrada y reglas de apilamiento definidas. Pruebe la línea automática de apilamiento de pollitos con variaciones normales y una interrupción planificada. Pregunte cómo registra la línea una parada y un reinicio controlado. Compare la línea automática de apilamiento de pollitos en cuanto a protecciones, acceso para limpieza y repuestos. Antes de aprobar una línea automática de apilamiento de pollitos, revise la norma ISO 12100 y las directrices de OSHA sobre protección de maquinaria .

