


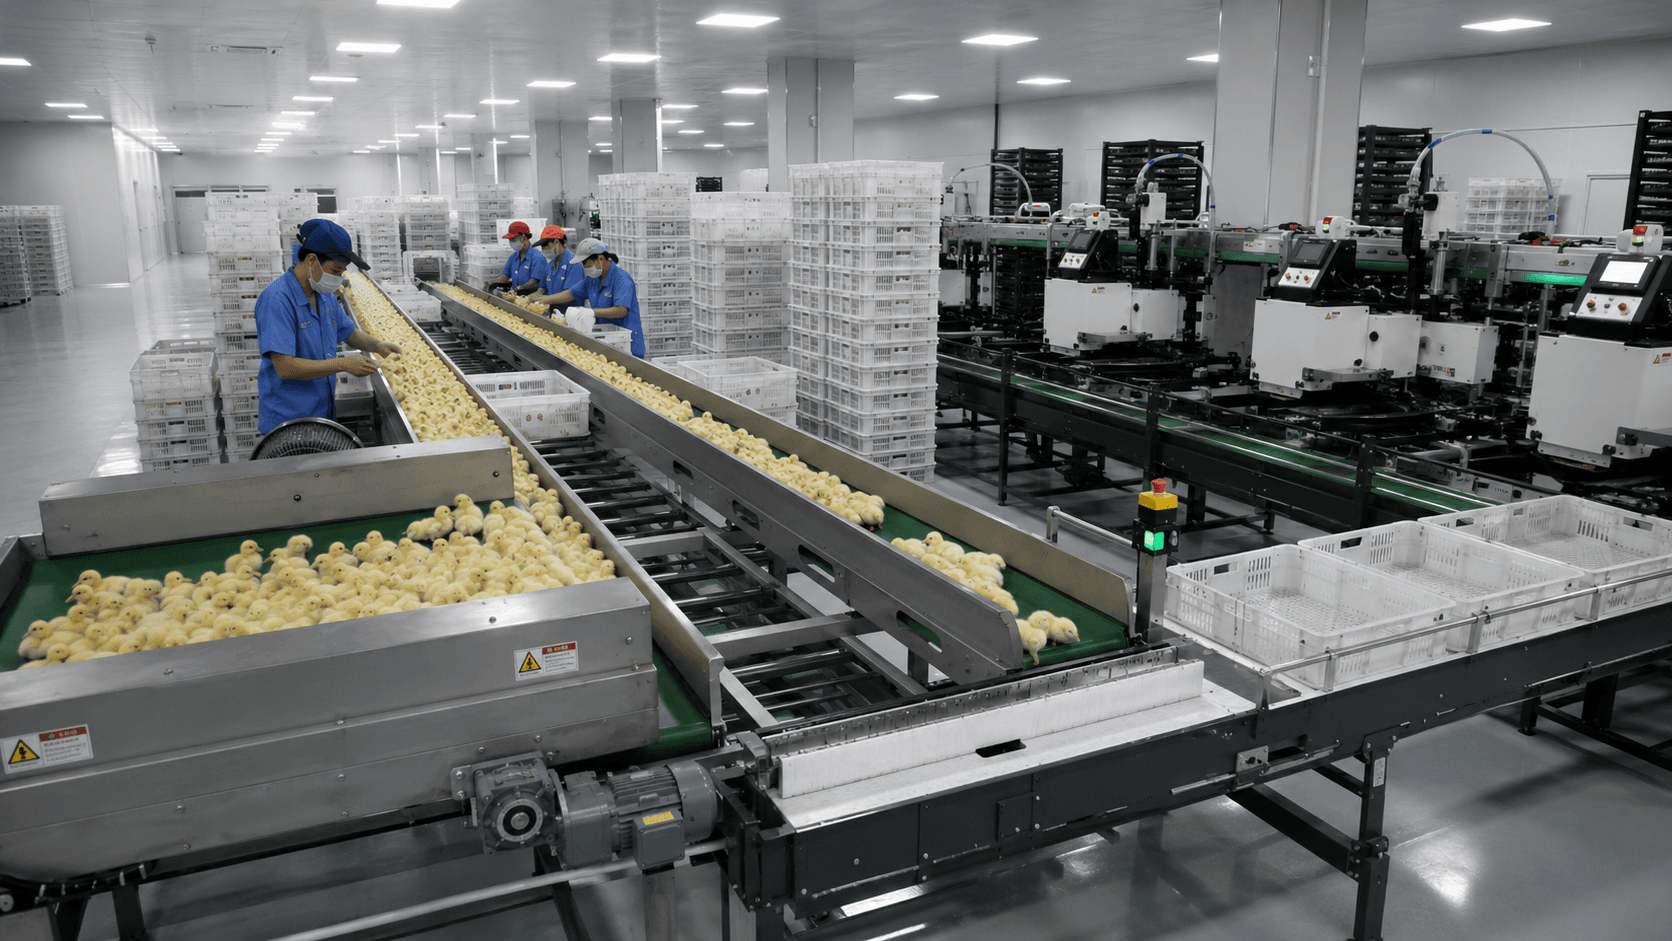
Un cuello de botella en una máquina procesadora de pollos de alta capacidad no es un porcentaje abstracto. Tiene una ubicación: una puerta de acceso a las 8:10, un punto de suministro antes de un cambio de lote, una transferencia donde los contenedores llegan de forma irregular, un búfer lleno cuando el envío se retrasa o una estación de operador que pierde visibilidad durante un breve período de máxima demanda.
A cada retraso se le asigna una ubicación, hora, desencadenante, síntoma visible, responsable y plan de recuperación. Este mapa conceptual ayuda a los compradores a analizar la capacidad útil sin convertir el artículo en una especificación técnica.
Dirección uno: La puerta antes de la fila
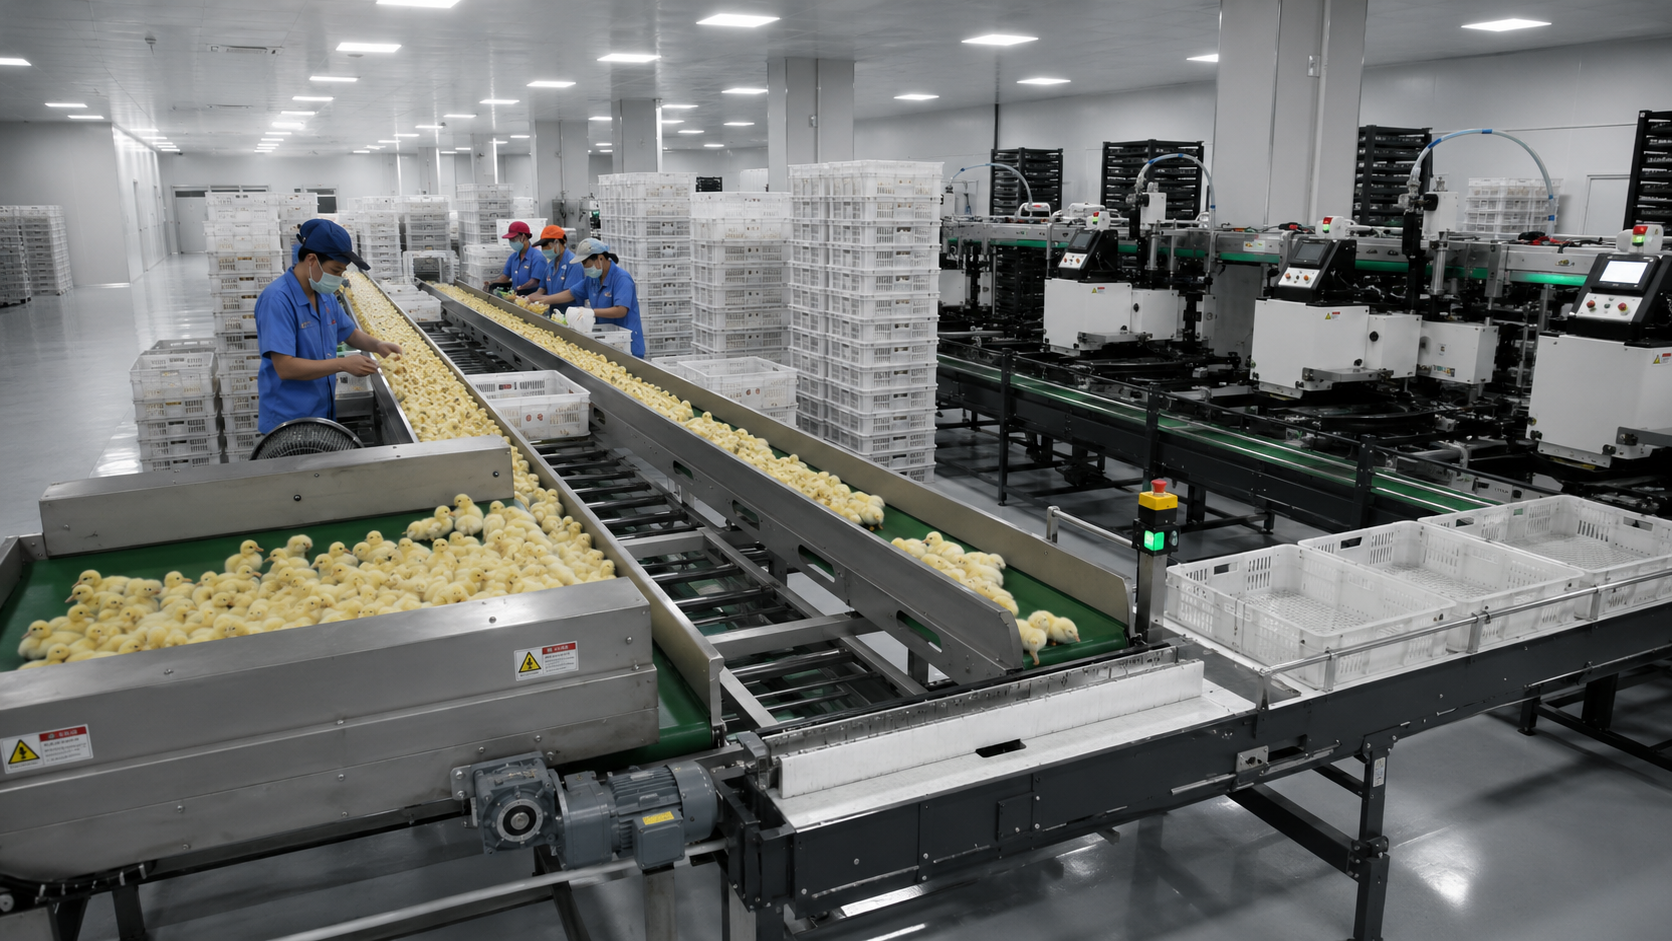
La capacidad comienza antes de que el equipo entre en funcionamiento. Los contenedores, lotes, suministros, personal e información que llegan deben estar en un formato que la línea pueda procesar. Una puerta estrecha, una ruta de tráfico que cruce, la entrega tardía de lotes o un área de preparación limitada pueden determinar el primer pico de actividad del día.
En esta dirección, el cuello de botella de la máquina procesadora de pollos de alta capacidad puede existir incluso antes de que la máquina seleccionada reciba nada.
Jili Intelligent presenta equipos conectados para el procesamiento de pollitos a través de los productos JuliSense . La solución final debe diseñarse en función de las necesidades reales del cliente: espacio, flujo de trabajo, patrones de demanda, personal y destino.
Mide la forma de llegada
Un promedio por hora oculta los picos de demanda. Registre cuándo llega el trabajo, cuánto llega en cada lote, cuánto tiempo espera y si la siguiente estación recibe un flujo constante o irregular.
Marcar al propietario del lanzamiento
Si el departamento de producción, control de calidad, veterinario u otro departamento autorizado autoriza la incorporación de trabajo a la línea de producción, esa decisión debe reflejarse en el mapa de capacidad. La automatización no puede eliminar una aprobación que el cliente aún necesita.
Dirección dos: La estación que todos ven
La máquina más visible suele ser la culpable de cualquier retraso, pero la causa real del problema puede estar antes o después de ella. Observe por separado el tiempo de actividad, el tiempo de espera, el tiempo de bloqueo, el tiempo de cambio y el tiempo de asistencia del operador de la estación.
Durante una revisión de cuellos de botella en una máquina procesadora de pollos de alta capacidad , pregúntese qué está esperando la estación y qué está esperando la estación. Estas dos respuestas revelan diferentes inversiones.
Separe el tiempo de máquina del tiempo de proceso.
El movimiento de la máquina, la preparación del operario, las comprobaciones aprobadas, el reabastecimiento de suministros, el intercambio de contenedores y la disponibilidad en las etapas posteriores contribuyen al ciclo observado.
Incluir pequeños puntos
Varias pausas breves pueden restar más tiempo útil que una sola falla memorable. Registre la frecuencia, la duración, la categoría de la causa, el responsable y las pruebas de recuperación.
Tercera dirección: El traspaso entre dos buenas máquinas
Dos máquinas con capacidades independientes pueden crear una línea débil si su interfaz física, de control, de sincronización o de responsabilidad no está clara. Siga un único elemento, contenedor, señal y decisión durante la transferencia.
Para la evaluación y reducción de riesgos en maquinaria en general, la norma ISO 12100 es una referencia útil. Aplique los requisitos pertinentes al sistema final, las interfaces, los modos de operación y el personal.
Defina la posición de espera
Si el equipo aguas abajo no está disponible, ¿dónde se pospone el trabajo actual? ¿Es visible el estado? ¿Cuánta acumulación es aceptable? ¿Quién decide si el flujo aguas arriba continúa, disminuye o se detiene?
Definir el orden de reinicio
La línea debe tener una secuencia acordada para comprobar las condiciones, borrar la interfaz, comunicar su estado de disponibilidad y reiniciar los módulos conectados.
Construir el mapa de direcciones de cuellos de botella de la máquina de procesamiento de pollos de alta capacidad
Utilice una tabla que combine lugar y tiempo:
| DIRECCIÓN | Tiempo o disparador | Evidencia a recopilar |
|---|---|---|
| Presentación de la entrada | Llegada del lote pico | Longitud de la cola, tiempo de espera, decisión de liberación |
| Estación principal | Funcionamiento normal y en hora punta | Activo, en espera, bloqueado, cambio, tiempo de soporte |
| Entrega de equipos | pausa aguas abajo | Posiciones, señales, límite de búfer, reinicio |
| Punto de suministro | Reposición o cambio | Caminar, controles de identidad, duración, errores |
| Puesto de operador | Período de mucha actividad | Alcance, visibilidad, contactos repetidos, escalada |
| Despacho | Retraso en la recogida | Acumulación, estado, tráfico, respuesta ascendente |
El mapa de direcciones permite que los equipos discrepen de forma constructiva. Pueden señalar un lugar y un evento observados en lugar de debatir sobre una única cifra de rendimiento.
Asigne un propietario a cada dirección.
Los equipos de producción, ingeniería, mantenimiento, saneamiento, calidad, logística o proveedores pueden ser responsables de diferentes partes de la respuesta. Registre quién decide y quién actúa.
Somete cada mejora a una prueba.
Si el equipo modifica un área de amortiguación, la disposición, la señal, el método de dotación de personal o la posición de suministro, repita el mismo evento y compare las evidencias.
Dirección cuatro: El punto de suministro que nadie modeló
Los equipos de alta velocidad siguen esperando cuando los suministros, contenedores, etiquetas, herramientas o información aprobados no están en el lugar correcto. Recorra la ruta de suministro durante un cambio real o representativo.
El Código Terrestre de la Organización Mundial de Sanidad Animal proporciona referencias reconocidas internacionalmente en materia de sanidad y bienestar animal. Los responsables veterinarios, de bienestar animal, de calidad y de regulación siguen siendo responsables de sus procesos aprobados.
Contar caminando y buscando
Medir con qué frecuencia los operarios abandonan su puesto habitual, cuánto tiempo están ausentes y si la línea de producción continúa funcionando de forma segura y sin interrupciones durante esa ausencia.
Proteja su identidad durante los cambios.
La identificación del lote, el programa, el suministro y el contenedor debe permanecer clara durante el reabastecimiento y la transición. Registre las responsabilidades del cliente y de la máquina por separado.
Punto cinco: El campo de visión del operador
Un operador puede mantener una línea en funcionamiento supervisando varios estados, corrigiendo la presentación y comunicándose con los equipos anteriores o posteriores. Si la información está dispersa, los períodos de mayor demanda aumentan la carga de trabajo.
Solicita una narración de un minuto.
El operador explica qué es normal, qué implica una espera, qué acciones están permitidas y qué requiere intervención. Un lenguaje confuso indica la necesidad de mejorar el control visual o de capacitación.
Rote al operador capacitado
Utilice a una segunda persona autorizada. Si el desempeño o la interpretación cambian drásticamente, el sistema puede depender de la experiencia individual en lugar de un diseño de trabajo sólido.
Dirección Seis: El final de la línea
El despacho, el apilamiento, la inspección o la manipulación posterior pueden convertirse en el verdadero cuello de botella de una máquina procesadora de pollos de alta capacidad . Una línea que produce más rápido de lo que se libera puede dejar trabajo oculto en búferes y pasillos.
JuliSense puede analizar flujos completos a través de sus soluciones de automatización para incubadoras . Los módulos e interfaces específicos del proyecto deben definirse comercialmente.
Prueba una recogida tardía
Utilice un escenario controlado en el que el servicio de despacho no esté disponible brevemente. Observe las ubicaciones de espera, el estado, los límites de la zona de espera, el tráfico, las decisiones del supervisor y el retorno a la normalidad.
Siga el lote final
El procesamiento al final de un lote puede generar contenedores parciales, tiempos diferentes, registros adicionales o una ruta de liberación distinta. Inclúyalo en la evidencia de capacidad.
La mejora de la capacidad es una ruta, no una lista de compras.
Una vez identificadas las causas de los retrasos, clasifíquelas según el tiempo útil perdido, su importancia para el bienestar o la calidad, la seguridad, la dificultad de recuperación, el costo y la dependencia de la implementación. Algunos requieren cambios en el equipo; otros, modificaciones en la distribución, los suministros, la señalización, el personal, la capacitación o una mayor claridad en la responsabilidad.
Corrige una restricción sin moverla a ciegas.
Tras una mejora, observe las direcciones de subida y bajada. Una estación más rápida puede simplemente reubicar la cola.
Mantener condiciones representativas
Compare las evidencias obtenidas bajo el mismo patrón de lote, personal, entorno, condiciones de la sala y método de medición, siempre que sea posible.
Diez preguntas para un recorrido de capacidad
¿Dónde se forma la primera cola?
Registre su ubicación física, hora de inicio, desencadenante, tamaño máximo y responsable de la decisión.
¿Qué está esperando la estación principal?
Separar el suministro aguas arriba, la preparación del operador, las verificaciones aprobadas, los contenedores y la disponibilidad aguas abajo.
¿Qué le espera a la estación principal?
Observar las llegadas, el uso del búfer, el estado de funcionamiento y si el flujo aguas arriba puede responder.
¿Qué paradas cortas se repiten?
Registrar la categoría de la causa, la duración, la frecuencia, la recuperación y la responsabilidad.
¿Adónde viajan los suministros?
Preparación de mapas, almacenamiento, reposición, comprobación de identidad, colocación temporal y reincorporación al trabajo.
¿Puede un segundo operador mantener el mismo ritmo?
Utilice la rotación de roles entrenada para evidenciar la dependencia de la experiencia de una sola persona.
¿Qué ocurre durante la indisponibilidad del servicio en la fase de descarga?
Defina las posiciones de espera, las señales, los límites del búfer, la comunicación y la autoridad de reinicio.
¿El lote final sigue la misma ruta?
Incluir contenedores parciales, registros, transición de limpieza y liberación de despacho.
¿Cómo se verificará la mejora?
Repita la misma dirección, el mismo desencadenante y el mismo método de evidencia después del cambio.
¿Cómo puede JuliSense revisar el mapa de direcciones?
Envíe el diseño, el patrón de picos, los módulos, los detalles de los contenedores, el personal, las colas conocidas y los objetivos del proyecto a través de la página de contacto de JuliSense .
Dale una dirección real al cuello de botella.
Un cuello de botella en una máquina procesadora de pollos de alta capacidad se vuelve manejable cuando el equipo puede identificar su ubicación, cuándo se presenta, qué lo desencadena y quién es responsable de su recuperación. El mapa de direcciones conecta la capacidad con la sala física y las personas que la operan.
JuliSense puede usar ese mapa para enfocar un análisis del equipo y la distribución. El resultado útil no es el mayor valor teórico, sino una línea cuyas limitaciones reales sean lo suficientemente visibles como para poder mejorarla.

