
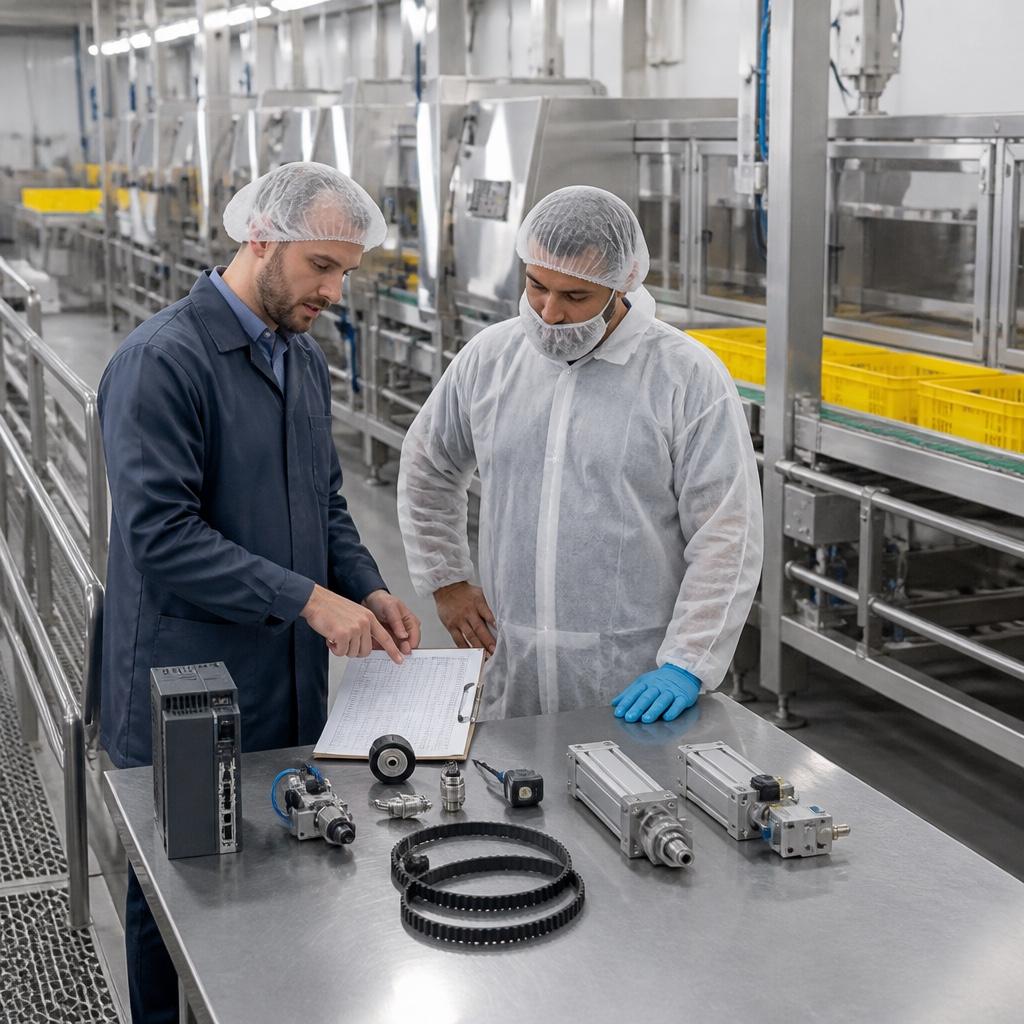
## Por qué una sola regla min-max no es suficiente
Los equipos críticos de una planta de incubación no fallan según una única fórmula de inventario. Un sensor de bajo costo con un largo plazo de importación puede requerir mayor protección que un motor costoso disponible localmente. Un kit de sellado que se usa semanalmente necesita un punto de reabastecimiento diferente al de un controlador que falla rara vez, pero detiene toda la línea. La planificación basada en riesgos vincula la decisión de almacenamiento con las consecuencias de la falta de disponibilidad de una pieza.
El objetivo no es mantener todas las piezas en stock, sino proteger los equipos y las etapas de producción, ya que una falta de existencias evitable provocaría tiempos de inactividad inaceptables, riesgos para la calidad o la necesidad de realizar trabajos alternativos inseguros.
Clasifique las piezas según la consecuencia y el riesgo de suministro.
Comience con un registro de piezas que incluya equipo, función, número de pieza, sustituto aprobado, cantidad actual, historial de uso, proveedor, plazo de entrega y fecha de última verificación. Luego, califique cada artículo en dos dimensiones:
- Consecuencias de un fallo: impacto en la seguridad, la calidad del producto, el control normativo, el rendimiento y el tiempo de recuperación.
- Riesgo de suministro: plazo de entrega para la reposición, fiabilidad del proveedor, cantidad mínima de pedido, exposición a importaciones o aduanas y disponibilidad de un sustituto aprobado.
Una clasificación práctica es:
| Clase | Situación típica | Respuesta de planificación |
| --- | --- | --- |
| Un fallo crítico | Detiene un proceso controlado o de alto rendimiento | Existencias protegidas, ruta de sustitución o reparación verificada, revisión frecuente |
| B importante | El fallo reduce la capacidad, pero existe una solución alternativa controlada | Punto de reorden estándar y reabastecimiento planificado |
| Rutina C | Compra local sencilla o de baja consecuencia | Inventario reducido con revisión periódica |
No clasifique únicamente por precio de compra. Una pequeña válvula, sensor o junta puede ser fundamental para el funcionamiento.
Calcular un punto de reorden inicial
Para piezas con historial de demanda utilizable, una fórmula inicial es:
Punto de reorden = demanda prevista durante el plazo de entrega + stock de seguridad
La demanda prevista durante el plazo de entrega puede basarse en el uso promedio mensual o semanal, convertido al intervalo de entrega del proveedor. El stock de seguridad debe reflejar la variación de la demanda, la variación del plazo de entrega y las consecuencias de una falta de existencias. Para piezas críticas de muy bajo uso, la demanda histórica por sí sola puede resultar engañosa. Utilice los modos de fallo, el número de unidades instaladas, el historial de servicio y el criterio de ingeniería para establecer una cantidad mínima de protección.
Documente las suposiciones. Un número que no se pueda explicar será difícil de revisar cuando cambien los proveedores, el equipo o el volumen de producción.
Añada las realidades de las operaciones de incubación.
Los puntos de reorden deberían representar un consumo superior al promedio:
- La producción estacional puede aumentar las horas de funcionamiento y el desgaste.
- El mantenimiento planificado puede consumir piezas por lotes.
- El plazo de entrega del proveedor puede prolongarse durante los días festivos o debido a retrasos en la aduana.
- La fecha de caducidad puede limitar la cantidad de productos químicos, sellos o componentes sensibles que se pueden almacenar.
- La estandarización permite que una pieza proteja varias máquinas.
- La sustitución solo es útil cuando el reemplazo está aprobado y es físicamente compatible.
- La posibilidad de reparación puede reducir la cantidad necesaria si existe un ciclo de reparación controlado.
Revise el registro de piezas cuando se ponga en marcha una nueva línea, cambie una receta o formato, cambie un proveedor o cuando una falla repetida revele que falta una pieza de repuesto.
Establecer la cadencia de revisión por riesgo
Una pieza de repuesto crítica no debe esperar al recuento anual de inventario. Establezca una frecuencia de revisión acorde con la gravedad y el riesgo de suministro. La revisión debe verificar la cantidad disponible, la cantidad reservada, los pedidos de compra abiertos, el plazo de entrega del proveedor, la identificación de la pieza, su estado en el almacén y la disponibilidad de repuestos.
Utilice recuentos cíclicos para las piezas de clase A. Verifique físicamente las etiquetas y los componentes sensibles a las revisiones. Un registro de inventario que indique "un controlador" no es suficiente si dos revisiones visualmente similares no son intercambiables.
Vincular el historial de mantenimiento con las decisiones de inventario
Los registros de mantenimiento ofrecen información más precisa que el historial de compras por sí solo. Registre el modo de falla, la máquina, la pieza, las horas de funcionamiento (si están disponibles), la reparación temporal y el tiempo de restauración. Busque piezas que se consuman durante el mantenimiento correctivo pero que nunca se incluyan en la lista de reposición.
Cuando una pieza falla repetidamente, no aumente automáticamente el punto de reorden. Primero verifique la alineación, la instalación, el entorno, la protección eléctrica, la exposición a la limpieza y la posibilidad de un problema de diseño o de proceso. El inventario protege contra el riesgo de suministro; no debe ocultar un problema de confiabilidad sin resolver.
Defina una respuesta de emergencia ante la falta de existencias.
La política de repuestos debe especificar qué sucede cuando el inventario se agota o se detecta una pieza defectuosa. Defina quién puede aprobar una alternativa, quién puede autorizar una compra urgente y cómo se suspende la producción cuando una solución provisional podría afectar la calidad o la seguridad. Mantenga un registro de la decisión junto con el historial del equipo.
Una respuesta de emergencia no sustituye a un punto de reorden. Tras la recuperación, realice una breve revisión: ¿por qué no estaba disponible la pieza?, ¿la demanda fue anormal?, ¿el proveedor incumplió el plazo de entrega?, ¿debería modificarse el pedido mínimo o el proceso?
Una hoja de trabajo práctica sobre repuestos críticos
Para cada parte crítica, capture:
- Equipo y etapa del proceso protegidos.
- Número de pieza, revisión y sustituto aprobado.
- Consecuencia del fallo y clase de riesgo.
- Uso promedio, fallas recientes y demanda de mantenimiento planificado.
- Plazo de entrega del proveedor y variabilidad del plazo de entrega.
- Existencias actuales, existencias reservadas y pedidos abiertos.
- Cantidad mínima, punto de reorden y cantidad máxima.
- Requisitos de almacenamiento, vida útil e inspección.
- Propietario, fecha de revisión y vía de escalamiento.
La hoja de cálculo debe ser comprensible para los departamentos de mantenimiento, compras y producción. Si solo una persona puede interpretarla, el control es deficiente.
Preguntas frecuentes
### ¿Cuál es un buen punto de reorden para un sensor de incubadora?
No existe una cantidad universal. Utilice las consecuencias de la falla del sensor, la base instalada, el historial de uso, el plazo de entrega del proveedor, los sustitutos aprobados y el tiempo necesario para restablecer el proceso.
### ¿Debería cada repuesto crítico tener una copia?
No necesariamente. Un duplicado puede estar justificado cuando la pieza constituye un punto único de fallo con un reabastecimiento prolongado o incierto. Para otras piezas, un contrato de reparación o un sustituto aprobado pueden ofrecer una mejor protección.
### ¿Con qué frecuencia se deben actualizar los puntos de reorden?
Revíselas periódicamente según el riesgo y después de cambios importantes en la producción, los proveedores, los equipos o los patrones de falla. Las piezas de clase A generalmente requieren revisiones más frecuentes que los consumibles de uso común.
### ¿Cómo puede un equipo reducir el exceso de existencias sin aumentar el tiempo de inactividad?
Mejorar la estandarización de piezas, validar sustitutos, acortar los plazos de entrega de los proveedores, reparar componentes utilizables y eliminar revisiones obsoletas. Reducir las cantidades solo después de documentar la lógica de protección.
Cierre
Los puntos de reorden basados en el riesgo convierten el inventario de repuestos en un control de mantenimiento en lugar de una mera conjetura. Cuando la consecuencia, el plazo de entrega, el uso y la sustitución se visualizan en un solo registro, la planta de incubación puede proteger el tiempo de actividad sin considerar todos los elementos igualmente críticos.