


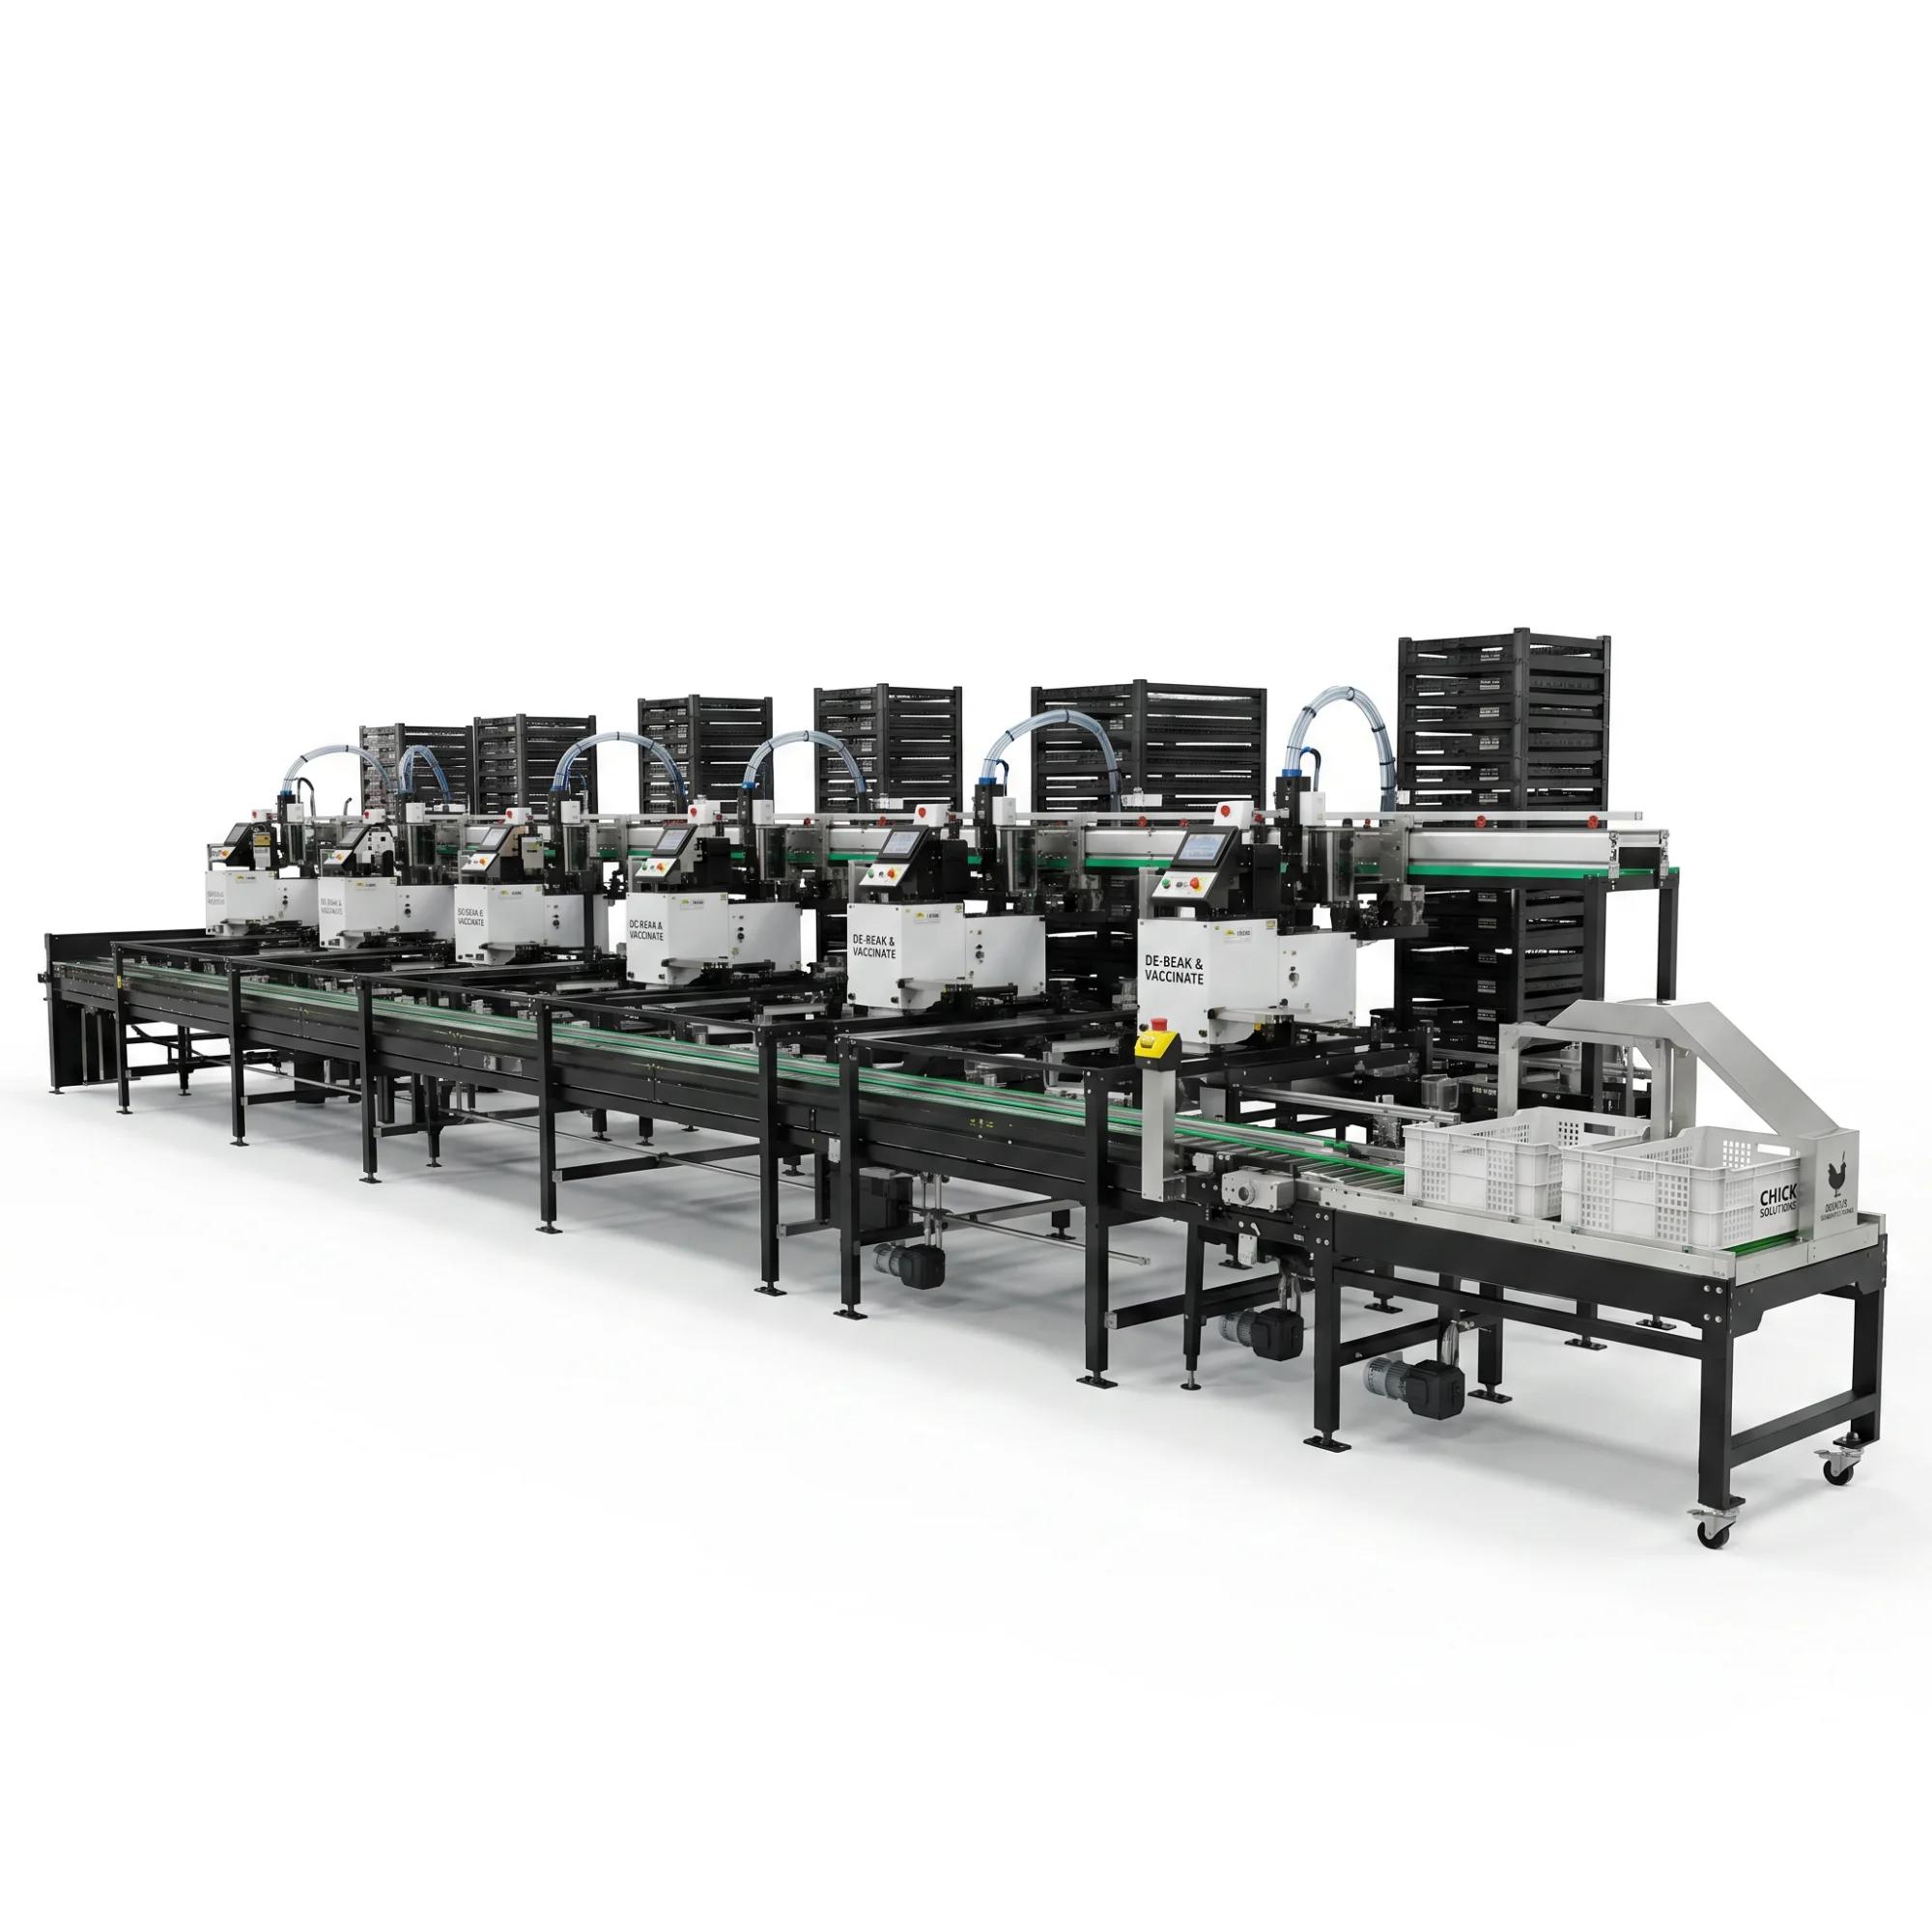
Les stations de traitement peuvent fonctionner sans problème alors que la fin de la chaîne dépend encore du personnel qui soulève, retourne, transporte et range les caisses. Lors d'un pic de production, cette dernière section peut décider si les équipements en amont continuent de fonctionner ou s'ils doivent attendre qu'un espace se libère.
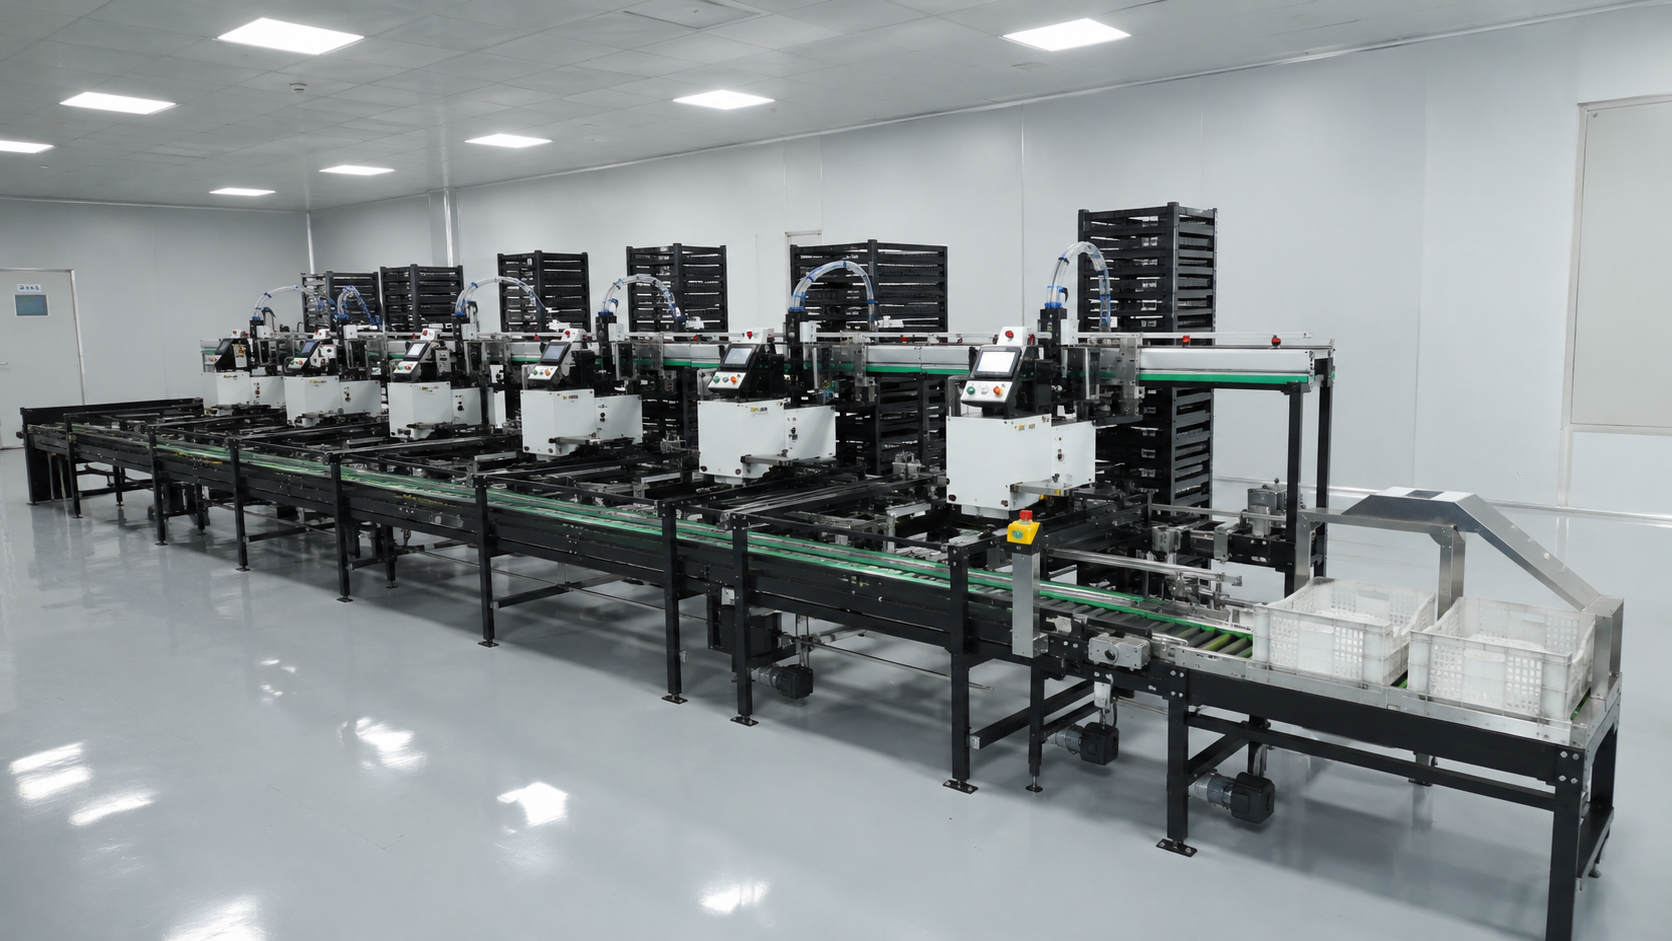
Une ligne d'empilage automatique de poussins ne se contente pas d'accélérer le chargement des caisses. Elle doit recevoir la caisse adéquate, dans la bonne orientation, à un rythme irrégulier, puis constituer la pile conforme aux spécifications, tout en tenant compte des opérateurs, des poussins, du personnel de nettoyage et des équipes de maintenance.
Une discussion d'achat utile commence par la question des caisses et du flux de travail, et non par celle du modèle d'empilage.
Intégrez les caisses réelles au projet
Des caisses d'apparence identique sur une photo peuvent différer par leurs dimensions extérieures, la géométrie de leur base, la forme de leurs bords, leur système d'emboîtement, leur rigidité, leur usure, leurs étiquettes et leur positionnement sur le convoyeur. L'utilisation de flottes de caisses mixtes engendre des variations supplémentaires.
Fournissez au fournisseur des échantillons physiques ou des plans détaillés pour chaque caisse prévue sur la ligne de production. Incluez, si possible, des échantillons neufs et d'autres présentant une usure normale.
Enregistrer:
- Fabricant et modèle.
- Longueur, largeur et hauteur extérieures.
- Poids à vide et poids maximal en ordre de marche.
- Géométrie de la base et des parois latérales.
- Poignées, loquets, couvercles ou doublures.
- Orientation approuvée sur le convoyeur.
- Hauteur et configuration d'empilement autorisées.
- Limites d'état pour les caisses endommagées.
- Étiquettes ou éléments d'identification qui doivent rester visibles.
Ne présumez pas que la machine peut accepter des « cages à volaille standard ». Le test de réception doit utiliser les types exacts convenus.
JuliSense, la marque d'automatisation pour couvoirs présentée sur ce site, propose une ligne de convoyage et d'empilage intégrée à un système de traitement des poussins d'un jour. La proposition finale devra confirmer la compatibilité avec les caisses et les fonctions de convoyage, de chargement et d'empilage incluses.
Définissez la pile avant de parler de vitesse.
L'équipe projet doit s'accorder sur la pile logicielle fournie par la machine. Une définition complète peut inclure :
- Nombre de caisses par pile.
- Orientation des caisses par niveau.
- Hauteur et poids maximum de la pile.
- Que des couvercles, des doublures ou des entretoises soient présents.
- Tolérance d'alignement requise.
- Sens de décharge.
- Destination : palette, chariot, sol ou convoyeur.
- Règles pour les piles finales incomplètes.
- Exigences d'identification ou de séparation par lots.
Si plusieurs produits ou destinations utilisent des modèles différents, indiquez chaque recette et la méthode de changement. Précisez qui peut sélectionner ou modifier une recette et comment le modèle actif est confirmé avant la production.
L'empileur ne peut pas corriger une ligne déséquilibrée
Les caisses arrivent rarement à intervalles parfaitement réguliers. Les stations de traitement, les opérateurs, les changements de lots, les contrôles qualité et la manutention en aval sont sources de variations. Un module d'empilage doit disposer d'une capacité de contrôle et de stockage suffisante pour absorber les variations normales sans devenir un réceptacle pour tous les problèmes en amont.
Privilégiez une étude sur une courte période plutôt qu'une simple moyenne :
- Enregistrez l'heure d'arrivée de chaque caisse pleine lors de plusieurs lots.
- Des arrêts prévus et des retards imprévus.
- Remarquez le plus long groupe de caisses très rapprochées.
- Mesurer le temps d'attente des piles complètes avant leur enlèvement.
- Enregistrer le comportement de retour des caisses vides si elles partagent la même zone.
Ces informations aident le fournisseur à évaluer les zones de convoyage, l'accumulation, le cycle d'empilage et le dispositif de déchargement.
| Observation | Ce que cela peut indiquer | Question pour la revue de conception |
|---|---|---|
| Les caisses arrivent par vagues. | Le travail en amont est piloté par lots | Combien de caisses peuvent attendre sans bloquer la production ? |
| Les piles terminées restent en place | L'élimination en aval est la contrainte | Faut-il prévoir un deuxième point de déchargement ou une logistique plus claire ? |
| Des caisses vides croisent un flux de caisses pleines | Les itinéraires ne sont pas séparés | La configuration permet-elle de créer un flux unidirectionnel ? |
| Les caisses endommagées arrêtent fréquemment les convoyeurs. | L'état de la flotte est incontrôlé. | Quel processus de rejet et de contournement manuel est requis ? |
| Les opérateurs remettent sans cesse les caisses d'équerre. | La présentation est incohérente. | Où faut-il corriger l'alignement ? |
Le guide JuliSense disponible sur JuliSense.com et consacré aux vérifications de la configuration des systèmes de convoyage des poussins examine plus en détail les interfaces en amont et en aval.
Déterminez comment le système gère une caisse défectueuse
Aucun parc de caisses n'est parfait. Des jantes fissurées, des bases déformées, des pièces manquantes, des étiquettes abîmées, des débris ou une orientation incorrecte peuvent perturber la manutention automatique.
La conception doit définir les procédures de détection, d'arrêt, d'accès, de retrait et de redémarrage. Un boîtier mal conçu ne doit pas obliger les opérateurs à grimper dans l'équipement ni à improviser pour contourner un agent de sécurité.
Demandez au fournisseur de faire une démonstration ou d'expliquer :
- Comment le défaut d'alignement est détecté.
- Ce que l'alarme indique à l'opérateur.
- Endroit où une caisse refusée peut être retirée.
- Présence ou non d'un système de dérivation manuelle.
- Comment l'énergie stockée est contrôlée avant d'être utilisée.
- Comment cette ligne confirme que la zone est dégagée avant le redémarrage.
- Que se passe-t-il pour une pile incomplète ?
L'écloserie devrait également définir des règles d'inspection et de mise au rebut des caisses. L'automatisation est plus efficace lorsque les caisses manifestement endommagées sont retirées avant d'atteindre l'empileur.
Le flux de caisses vides fait partie du même problème.
De nombreux projets privilégient les caisses pleines et laissent les caisses vides aux opérateurs. Cela peut déplacer la main-d'œuvre plutôt que de la supprimer.
Cartographiez la provenance des caisses vides, leur tri, leur nettoyage, leur retour et les lieux où les opérateurs en ont besoin. Si des caisses vides et pleines empruntent des convoyeurs à proximité, vérifiez les points de croisement et d'accès.
Les questions portent notamment sur :
- Les caisses vides sont-elles livrées empilées ou individuellement ?
- Qui les désempile ou les présente ?
- Le taux de retour est-il synchronisé avec la production ?
- Où sont stockées les caisses excédentaires lors d'une production en plus petite série ?
- L'itinéraire peut-il accepter un type de caisse différent après le changement ?
- Le lavage ou l'inspection interrompent-ils l'approvisionnement ?
Un système automatique performant gère l'intégralité du cycle de vie des caisses, même si certains modules restent manuels.
Les commandes doivent indiquer l'état du flux.
Les opérateurs ont besoin de plus d'informations que la simple mention « panne ». L'interface doit les aider à comprendre où se trouve le boîtier, ce que le système attendait et quelle action sûre entreprendre ensuite.
Définir l'état et les alarmes pour :
- Caisse détectée dans chaque zone importante.
- Caisse incorrecte ou manquante.
- Pile en cours de traitement.
- Pile terminée.
- Zone de décharge occupée.
- En aval, pas prêt.
- Événement de garde ou d'accès.
- Arrêt d'urgence.
- Panne de service ou de lecteur.
- Sélection de la recette ou du motif d'empilement.
Si l'empileur est connecté à un équipement de traitement, définissez la responsabilité du signal. La séquence complète doit indiquer quand les machines en amont s'arrêtent, si un tampon continue de se remplir et quelles conditions permettent un redémarrage.
Laissez de la place aux personnes et aux piles de piles terminées.
L'emprise au sol des équipements ne représente qu'une partie de l'aménagement. Une pile nécessite une voie d'évacuation, et l'empileur doit disposer d'un dégagement pour son fonctionnement, son nettoyage et sa maintenance.
Insérer sur le dessin :
- Convoyeur à caisses pleines.
- Itinéraire de retour des caisses vides.
- Zone de déchargement et de ramassage des piles.
- Passage pour chariots, palettes ou chariots élévateurs, le cas échéant.
- Poste de l'opérateur et accès sécurisé.
- Point de caisse rejetée.
- Garde et mouvement de la porte.
- Dégagement du panneau électrique.
- Circuit de nettoyage et d'évacuation des eaux.
- Espace de retrait pour maintenance.
- Voie de contournement manuelle.
Effectuez une simulation de débit de pointe sur le plan. Placez les cheminées terminées au rythme auquel elles seraient retirées, et non au rythme de disparition supposé par le dessin.
La protection et la récupération doivent être conçues conjointement.
L'empilage automatique implique le déplacement de charges, de convoyeurs, de systèmes d'entraînement et la gestion potentielle de l'énergie stockée. La mise en place de systèmes de sécurité nécessite une évaluation des risques spécifique au projet et un contrôle de conformité pour le pays d'installation.
Du point de vue opérationnel, privilégiez une reprise prévisible. Si une caisse s'arrête en cours de cycle, le système doit permettre d'accéder à l'équipement, de le réparer et de le réinitialiser en toute sécurité. Les opérateurs ne doivent pas avoir à neutraliser une protection ni à passer le bras dans une zone en mouvement pour maintenir la production.
Abordez les points suivants : arrêts d’urgence, portes d’accès, interverrouillages, isolation, avertissements de redémarrage et emplacement des commandes manuelles. Intégrez ces fonctions dans les essais en usine.
Le nettoyage et le contrôle des débris influent sur la fiabilité
Les convoyeurs à caisses et les zones d'empilage accumulent poussière, plumes, étiquettes, fragments et autres débris. Leur conception doit permettre un nettoyage et une inspection réguliers sans que chaque opération n'entraîne un arrêt de production pour maintenance.
Revoir:
- Accès sous et entre les sections du convoyeur.
- Couvercles et plateaux amovibles.
- Endroits où des débris peuvent atteindre les capteurs ou les disques durs.
- Cheminement des câbles et des systèmes pneumatiques.
- Drainage et méthode de nettoyage approuvée.
- Séquence de déblaiement des caisses avant désinfection.
- Pièces qui doivent rester sèches ou protégées.
Le fournisseur explique l'accès au matériel et les limitations des matériaux ; l'écloserie définit la procédure d'assainissement approuvée. Examinez les contrôles spécifiques au projet en parallèle du processus de contrôle qualité du fabricant.
Un test en usine doit inclure des conditions imparfaites
Une démonstration avec des caisses neuves identiques arrivant une à une ne prouve pas grand-chose sur une couveuse commerciale.
Concevoir un test d'acceptation autour de la plage de fonctionnement convenue :
- Exécutez chaque type de caisse approuvé et chaque recette d'empilement.
- Faites varier les intervalles d'arrivée des caisses selon le modèle convenu.
- Créer une condition de non-préparation en aval.
- Présenter une caisse dans une orientation incorrecte.
- Démontrer la méthode de récupération des caisses rejetées ou manuelles.
- Arrêter la machine à différents points du cycle d'empilage.
- Tester les réponses des dispositifs de sécurité et d'arrêt d'urgence.
- Vérifier la gestion des redémarrages et des piles incomplètes.
- Examiner les alarmes, les niveaux d'accès, les compteurs et la sélection des recettes.
- Inspecter les accès pour le nettoyage et l'entretien.
Utiliser des charges représentatives non dynamiques et une méthode d'essai sûre convenue. Consigner les points en suspens avec les responsables et les preuves de leur résolution.
Informations à inclure dans la demande de prix
Envoyer au fournisseur :
- Pays d'installation et configuration du site.
- Modèle d'arrivée des caisses complètes normal et de pointe.
- Chaque modèle de caisse, dessin, échantillon et état prévu.
- Plage de poids des caisses et schéma d'empilage approuvé.
- Destination de la pile et méthode de suppression requises.
- Route source et route de retour de la caisse vide.
- Détails des équipements en amont et en aval.
- Espace tampon disponible.
- Services électriques et pneumatiques.
- Commandes, alarmes, langue et exigences en matière de données.
- Méthode de nettoyage et contraintes environnementales.
- Exigences en matière de sécurité et de conformité locale.
- Exigences d'acceptation en usine et sur site.
- Formation, pièces détachées, installation et assistance.
Demandez un devis détaillé pour les convoyeurs, les dispositifs d'alignement, les zones tampons, l'empileur, le déchargement, les protections, les commandes, l'installation, la mise en service, la formation, les pièces de rechange et les exclusions.
Foire aux questions
Un seul gerbeur peut-il gérer des caisses de différentes tailles ?
C’est possible, mais la compatibilité doit être étudiée et testée. Fournissez des plans et des échantillons précis. Confirmez les ajustements nécessaires, les recettes, le temps de changement de production et la possibilité de gérer des caisses mixtes au cours d’une même équipe.
Combien de caisses le tampon doit-il contenir ?
Dimensionnez le tampon en fonction des pics d'arrivée mesurés, du cycle d'empilement, du temps de suppression en aval, de l'accumulation autorisée et de l'espace disponible. Un tampon trop grand peut masquer un problème sans le résoudre.
L'empilage automatique est-il utile pour une petite écloserie ?
Cela peut s'avérer pertinent, notamment lorsque le levage, la gestion du personnel, l'homogénéité des caisses ou l'intégration posent problème. La rentabilité dépend du flux réel et de la main-d'œuvre, et non de la seule taille de l'écloserie.
Que se passe-t-il si l'empileur s'arrête ?
Le projet doit inclure une séquence d'arrêt définie, une méthode de récupération sécurisée, une procédure de contournement manuelle ou une solution de secours en cas de besoin, ainsi que des conditions de redémarrage clairement définies. Demandez à voir ces éléments lors des essais en usine.
La ligne d'empilage peut-elle être raccordée à une ligne de traitement existante ?
C’est possible. Le fournisseur doit examiner la hauteur du convoyeur, la présentation des caisses, la plage de vitesses, les commandes, les protections, le comportement du tampon, l’aménagement de la salle et la logistique en aval.
Où JuliSense s'intègre au projet de manutention des caisses
Le système de convoyage et d'empilage JuliSense répond parfaitement aux besoins des acheteurs qui étudient cette étape du processus en couvoir. Son intégration au sein d'un système plus vaste de traitement des poussins d'un jour favorise également les discussions sur les stations de traitement en amont et l'automatisation complète, plutôt que de considérer l'empileur comme un élément isolé. Les acheteurs devraient s'appuyer sur cette gamme de produits étendue pour clarifier les interfaces, puis définir précisément le périmètre commercial : types de caisses homologués, zones de convoyage, règles d'empilage, commandes, protections, tests, installation et assistance doivent figurer dans l'offre finale.
Concevez la fin de la ligne avec autant de soin que le début.
Une ligne d'empilage automatique de poussins s'avère indispensable lorsqu'elle élimine les contraintes liées à la manutention des caisses et permet une production fluide dans le reste de l'écloserie. Cela nécessite une géométrie des caisses connue, des règles d'empilage claires, un équilibre entre les arrivées et les départs, des alarmes efficaces, une récupération sécurisée et un espace suffisant pour le nettoyage et le retrait des piles complètes.
JuliSense propose également des solutions complètes d'automatisation pour les couvoirs . Veuillez envoyer les plans des caisses, les échantillons, les données d'arrivée, les règles d'empilage, l'agencement de la salle, les détails des équipements connectés et les limites du projet souhaité via la page de contact pour une analyse de l'interface et une proposition détaillée.
Point de référence
- Le guide OSHA sur la protection des machines fournit des informations générales sur les risques liés aux machines et les mesures de sécurité. L'installation doit respecter l'évaluation des risques et les exigences légales applicables sur le site.
Une décision de projet plus claire
Une ligne d'empilage automatique de poussins doit être testée avec les caisses réelles. Elle doit définir l'orientation d'alimentation et les règles d'empilage. Testez-la en conditions normales et lors d'une interruption planifiée. Vérifiez comment elle enregistre un arrêt et un redémarrage contrôlé. Comparez les lignes d'empilage automatique de poussins en fonction des protections, de l'accessibilité pour le nettoyage et des pièces de rechange. Avant d'approuver une ligne d'empilage automatique de poussins, consultez les normes ISO 12100 et les recommandations de l'OSHA relatives à la protection des machines .

