


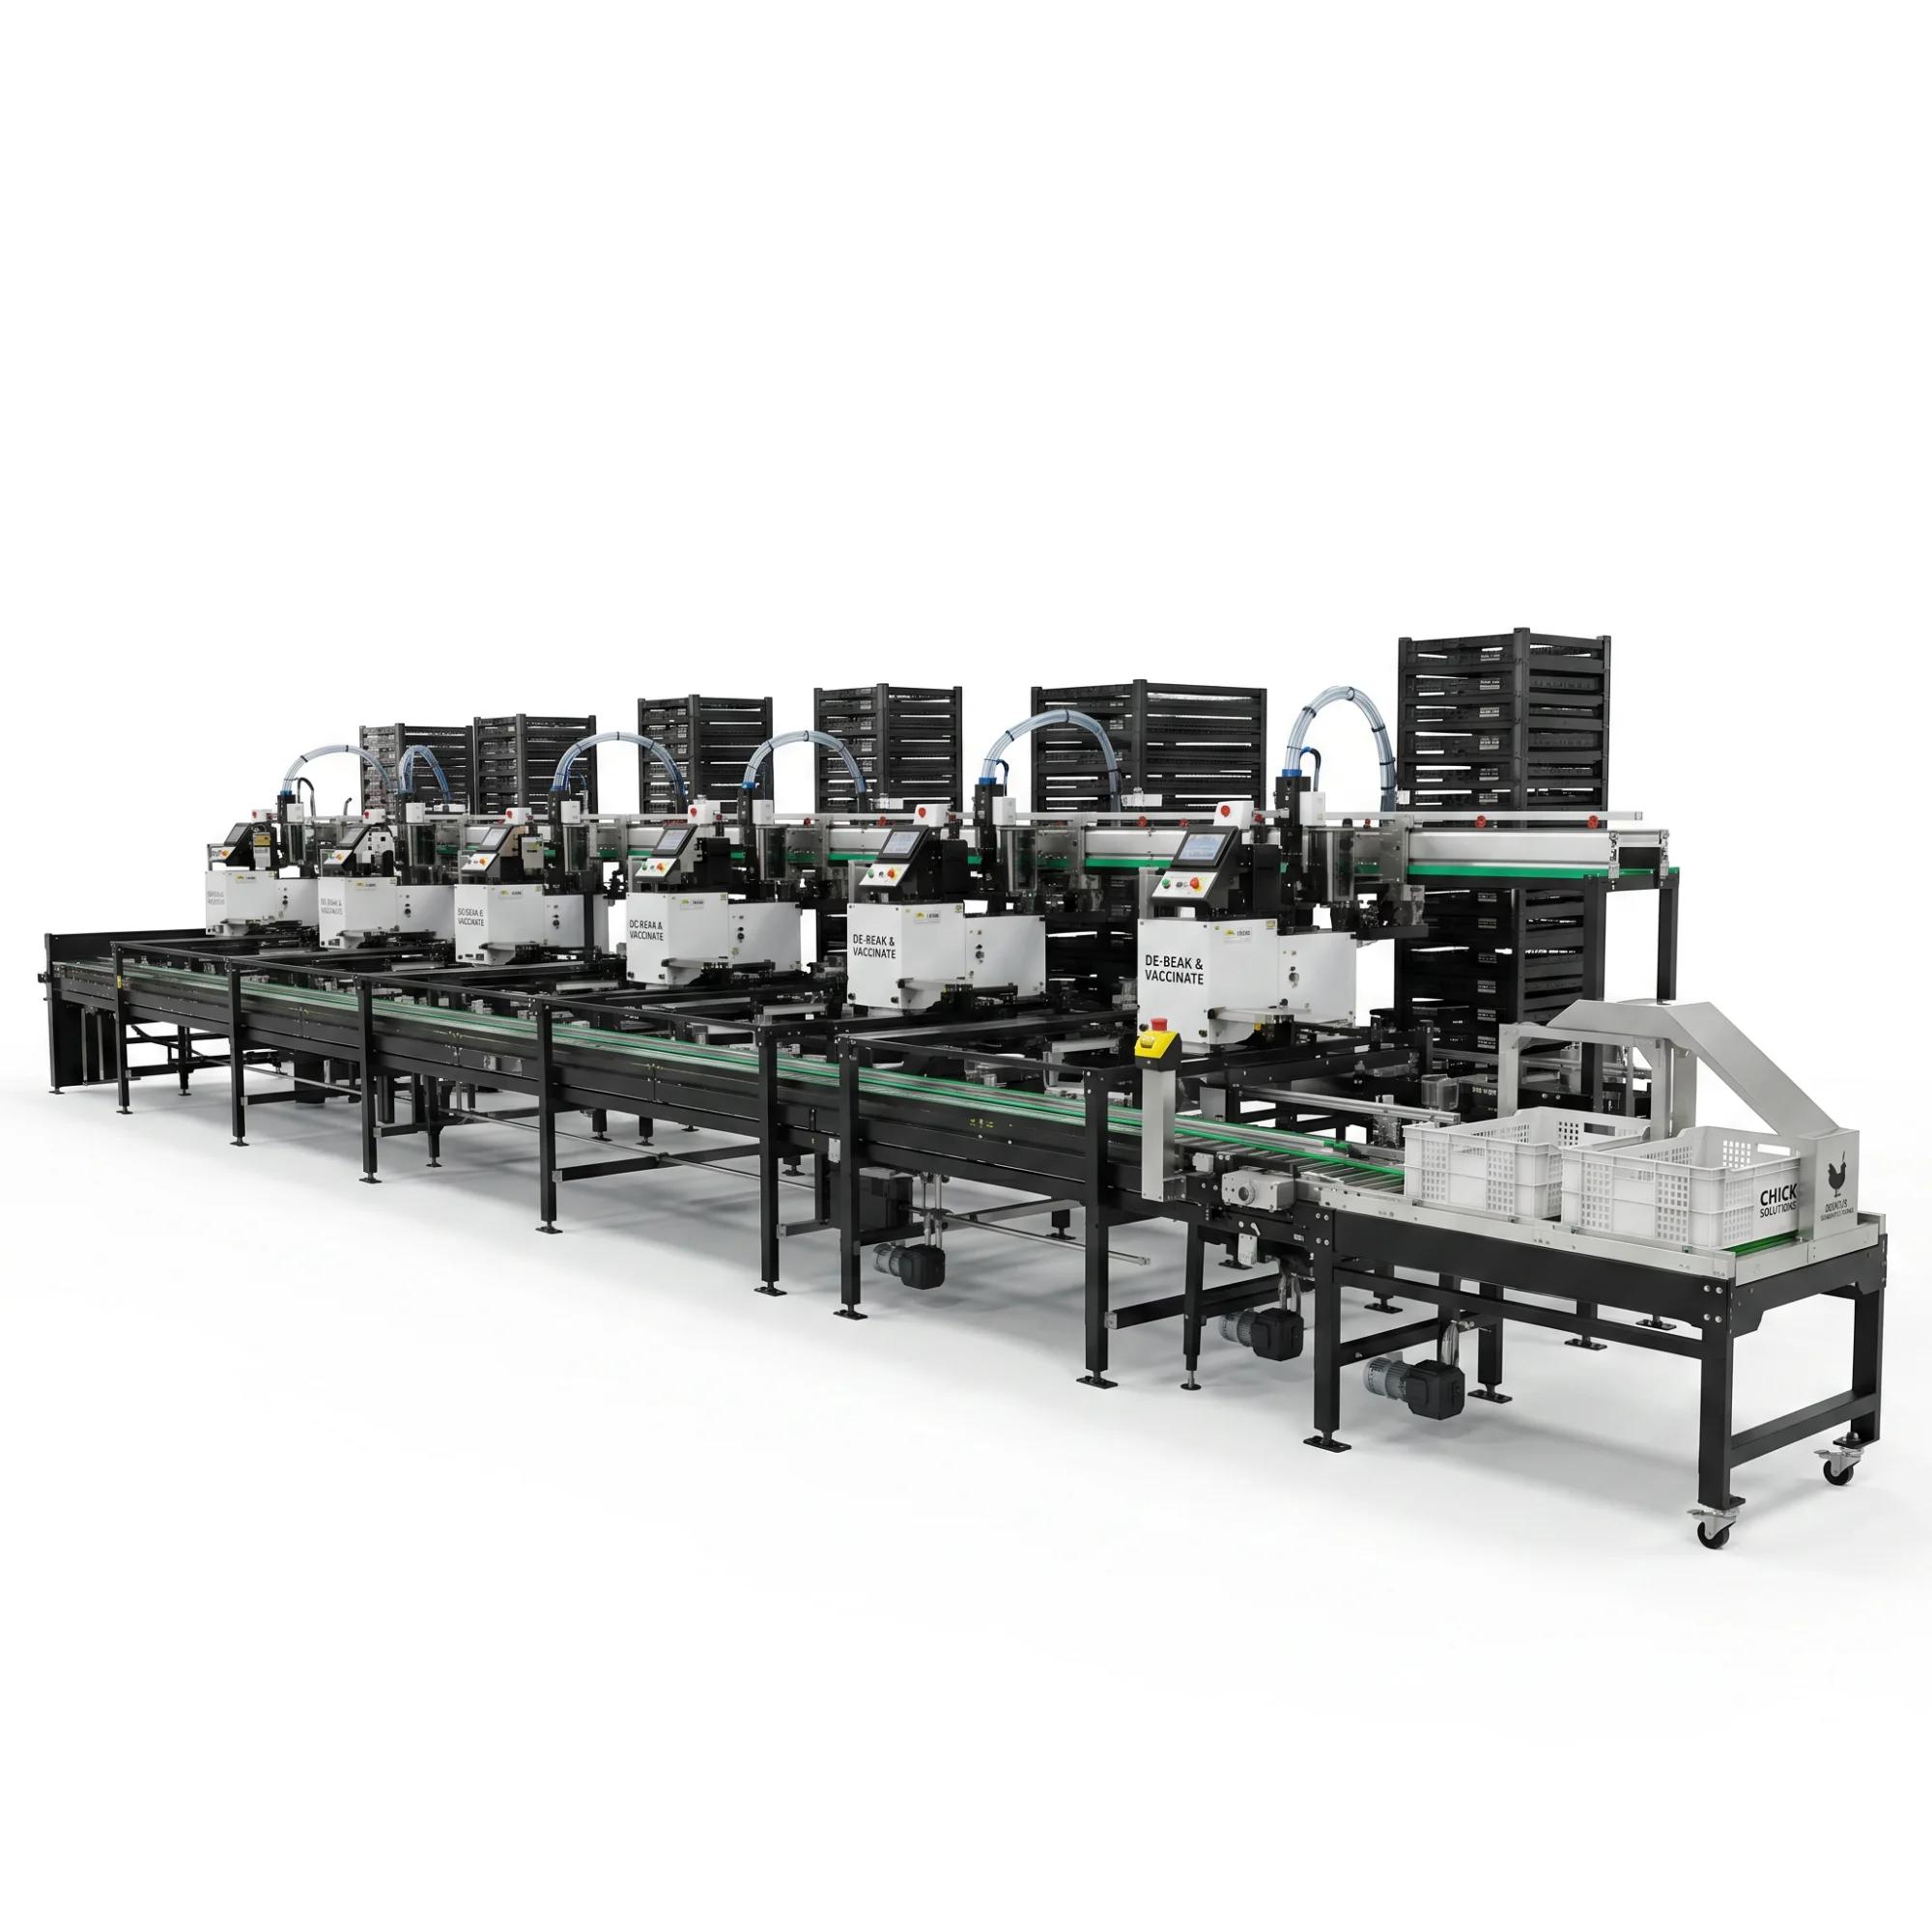
Un système de convoyage et d'empilage de poussins peut sembler idéal lorsque toutes les flèches pointent vers l'avant et que chaque boîte arrive à l'heure. L'analyse la plus pertinente intervient en fin de poste, lorsque la dernière palette d'expédition est encore vide, que les boîtes pleines approchent de l'empileur, qu'un retard antérieur a réduit l'espace disponible et que l'équipe doit décider ce qui peut continuer à être acheminé.
Cette file d'attente à 16 h n'est pas un scénario catastrophe. C'est un moyen réaliste de vérifier si l'aménagement proposé offre aux usagers une visibilité, un espace, un accès et une autonomie suffisants pour terminer leur journée sans qu'un simple retard n'entraîne de multiples problèmes cachés.
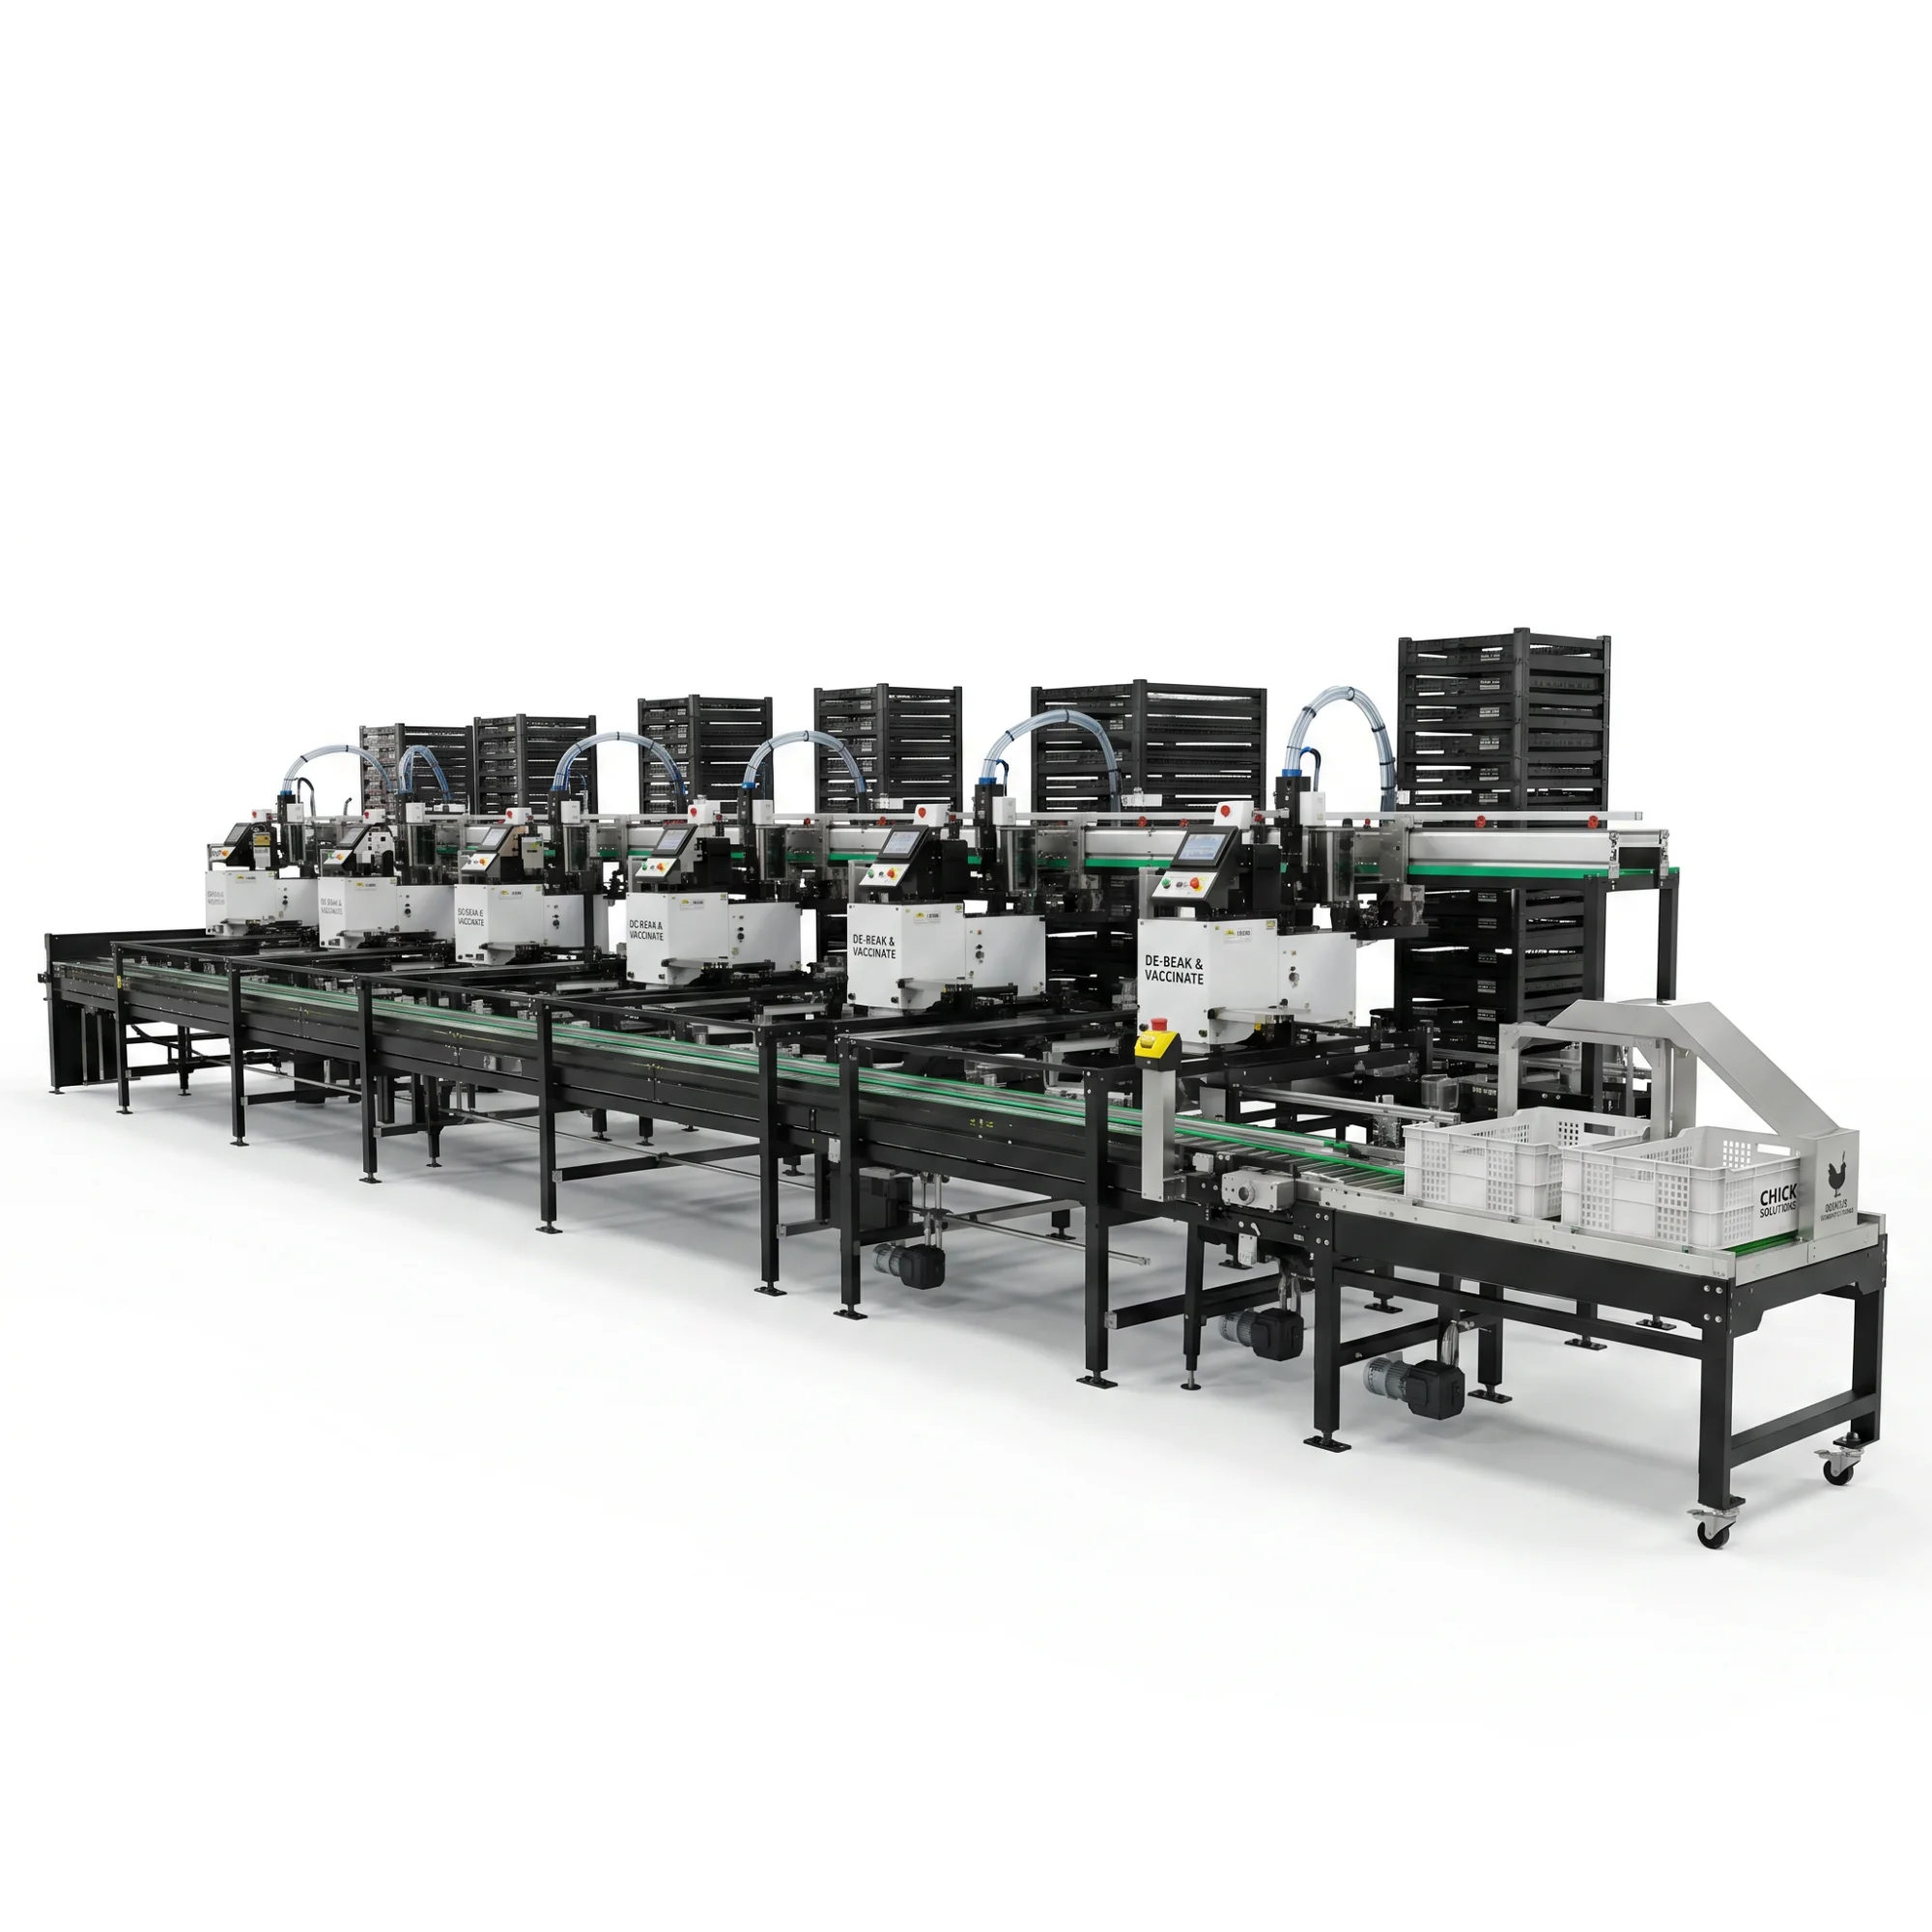
Commencez par l'expédition, là où devrait se trouver la palette manquante.
Rendez-vous au point de départ prévu et observez l'amont. En cas de retard de ramassage, où les piles constituées peuvent-elles patienter ? Combien peuvent attendre sans gêner l'inspection, la circulation, les portes, les voies d'accès pour les pompiers, le passage des véhicules d'assainissement ou l'accès à l'empileur ? Qui peut observer la situation et qui décide du ralentissement ou de l'arrêt du flux en amont ?
Jili Intelligent propose des équipements d'écloserie connectés via les produits JuliSense . La configuration finale doit être adaptée aux dimensions des caisses, aux règles d'empilage, aux conditions ambiantes, au rythme de production, au mode de transport et aux exigences de destination du client.
Un délai d'expédition est un test de mise en page
Le schéma doit indiquer plus que le simple point de ramassage. Il doit préciser la zone d'attente autorisée, la capacité de stockage maximale, le sens de circulation et la limite au-delà de laquelle la production change. Un petit rectangle vide sur le plan peut s'avérer plus utile qu'un mètre de convoyeur supplémentaire.
La dernière pile complète présente un risque différent
À la fin du quart de travail, une pile partielle ou finale peut ne pas se comporter comme les piles répétées utilisées lors d'une démonstration. Définissez comment elle est finalisée, identifiée, libérée, déplacée et enregistrée.
Remonter le fil de la file d'attente à travers l'empileur
Remontez maintenant le courant depuis la palette vide. Quel carton attend d'être empilé ? Lequel est encore en cours d'inspection ? Lequel arrive sur le convoyeur ? Ce suivi en amont permet de déterminer si chaque étape a une fonction précise ou s'il s'agit simplement d'un temps d'attente.
Dans un système de convoyage et d'empilage de poussins , chaque zone tampon doit avoir une règle de fonctionnement. Une zone tampon sans limite visible peut devenir un point de continuité de la chaîne, car personne ne sait précisément quand l'arrêter.
Marquez ce que contrôle l'empileur
Identifiez les signaux indiquant les états prêt, occupé, en attente, bloqué, plein, en pause et de défaut dans la zone de contrôle sélectionnée. Les opérateurs ont besoin d'une description claire de ces états, et non pas seulement d'un code reconnu par les techniciens.
Indiquez ce que l'empileur ne peut pas contrôler.
Les délais de ramassage, les colis endommagés, la circulation locale, le contrôle client et les décisions manuelles peuvent être des facteurs externes à la machine. Intégrez ces dépendances externes sur le même schéma afin que l'équipe projet puisse en désigner les responsables.
La file d'attente comporte trois types d'espace différents
Les espaces dédiés à la circulation normale, à la récupération et aux personnes ne sont pas interchangeables. L'espace dédié à la circulation normale assure le bon fonctionnement du système. L'espace de récupération permet une intervention contrôlée en cas de blocage ou de retard. L'espace dédié aux personnes facilite l'inspection, le nettoyage, la maintenance, la supervision et la circulation en toute sécurité.
Un système crédible de convoyage et d'empilage des poussins attribue à chaque type d'espace une localisation visible et une raison d'être claire.
Le document de l'OSHA sur la protection des machines fournit des informations générales pour la protection des personnes contre les risques liés aux machines. La conception finale doit respecter les normes applicables, l'évaluation des risques, les exigences locales et les responsabilités en matière de sécurité du fournisseur et du client pour le lieu de destination.
L'espace à flux normal répond à une question de synchronisation
À quelle vitesse les colis arrivent-ils ? Combien de temps dure chaque étape du traitement ? Quelle est l’amplitude des variations habituelles ? Utilisez des valeurs de pointe et des variations représentatives, et non une simple moyenne horaire.
L'espace de récupération répond à une question d'exception
Où le travail est-il mis en attente lorsque l'empileur, la route d'expédition ou une décision en aval est indisponible ? La réponse doit rester visible et maîtrisée.
L'espace réservé aux personnes répond à une question de propriété
Qui doit inspecter, dégager, nettoyer, entretenir, surveiller ou libérer la zone ? Représentez ces actions à échelle humaine, en incluant les portes, les panneaux, les éléments amovibles, les protections, les outils et l’emplacement des équipements temporaires.
Intégrez la file d'attente de 16h00 sur le plan du système de convoyage et d'empilage des poussins.
Utilisez des notes de couleur ou un simple tableau pour reconstituer un moment de travail de nuit :
| Position | Que se passe-t-il à 16h ? | Responsable de la décision |
|---|---|---|
| Expédition | La palette de ramassage n'est pas encore disponible. | Responsable logistique ou de production |
| Pile terminée | Libéré mais en attente | Rôles liés à la qualité et à l'expédition |
| Empileur | Fin de la pile actuelle | Opérateur autorisé |
| Tampon de pré-empileur | Près de sa limite convenue | superviseur de ligne |
| Point d'inspection | Une boîte nécessite une vérification. | Responsable qualité ou production |
| Convoyeur en amont | D'autres cartons pleins arrivent. | propriétaire du contrôle de ligne |
Le tableau transforme le plan en une carte de décision partagée. Il permet également aux acheteurs de vérifier si le projet inclut des signaux de contrôle, des zones d'attente, la communication et l'autorisation de redémarrage.
Ne cachez pas la récupération manuelle
Si un boîtier doit être déplacé, repositionné ou réacheminé, indiquez où et comment l'opération autorisée est effectuée. Précisez les besoins en matière de protection, d'accès, de levage ou de manutention, ainsi que les conditions requises avant la reprise du fonctionnement normal.
Ne masquez pas la pile partielle
Demandez comment la configuration choisie gère les situations de fin de lot et de fin de poste. Un système ne doit pas être jugé uniquement sur la base de son fonctionnement au milieu d'une longue période de production stable.
Le nettoyage change la signification de chaque flèche
Pendant la production, les flèches indiquent le déplacement des produits. Lors du nettoyage, la même zone peut nécessiter du personnel, des outils, la gestion de l'eau, le démontage des composants, le traitement des déchets et un accès pour l'inspection. Superposez le circuit de nettoyage au schéma de production.
Cette superposition permet à la configuration du système de transport et d'empilage des poussins de prendre en charge deux modes réels au lieu d'une seule image de production idéale.
JuliSense décrit son accompagnement de projet sur sa page de services , incluant la conception, l'intégration, la mise en service, la formation et le suivi après-vente. Les livrables spécifiques au projet doivent être définis dans le devis ou le contrat.
Regardez en dessous et à côté de la ligne
Vérifiez la visibilité, la portée, les points de collecte, les interfaces au sol, les supports de convoyeurs, les armoires de commande, l'accès au gerbeur et les zones potentiellement masquées par des boîtiers ou des protections. Les équipes d'assainissement et de maintenance doivent effectuer cette inspection conjointement.
Planifiez la voie de rejet propre
Indiquez qui inspecte la zone après le nettoyage, quelles preuves sont requises, comment les pièces retirées sont confirmées et comment l'état de la ligne est communiqué à la production.
Tester la configuration avec quatre horloges
Un test utile en usine ou sur site doit comparer les horloges d'arrivée des colis, de fin d'empilage, d'expédition et de réponse humaine. Ces horloges ne seront pas toujours synchronisées. L'agencement et les commandes doivent permettre à l'équipe de visualiser et de gérer ces différences.
Pour l'évaluation et la réduction des risques liés aux machines, la norme ISO 12100 constitue une référence utile. Appliquez les exigences pertinentes à l'équipement final, aux interfaces, aux modes de fonctionnement, au personnel et à l'emplacement.
Créez un ramassage tardif
Mettez en œuvre une démonstration convenue dans laquelle la ressource de répartition est temporairement indisponible. Observez l'accumulation des données, les informations, la réponse en amont et le processus de retour au fonctionnement normal.
Créer une mise en attente d'inspection
Conserver un seul conteneur représentatif au point d'inspection ou d'exception agréé. Vérifier que son identité et son statut restent clairs et qu'il ne réintègre pas discrètement le flux de circulation.
Créer une fin de quart de travail
Traiter les dernières caisses, finaliser ou gérer la dernière pile, dégager le parcours et passer le relais à l'équipe suivante. La séquence finale en dit souvent plus que les dix premières minutes.
Dix questions que les acheteurs devraient poser à propos du dessin
Où peuvent attendre les piles terminées ?
Indiquez l'emplacement approuvé, la limite pratique, le statut de libération, l'itinéraire de circulation et le responsable de la décision.
Qu'est-ce qui détermine le rythme de la ligne ?
Identifier la contrainte réelle dans des conditions représentatives, y compris l'inspection, le remplissage de la pile, le ramassage et les arrivées en amont.
Comment un tampon plein est-il affiché ?
Confirmer l'indication visuelle ou de contrôle sélectionnée et la réponse en amont convenue.
Que se passe-t-il avec un colis endommagé ?
Utilisez une voie d'exception distincte et contrôlée, avec identité, propriété et action suivante.
Les employés peuvent-ils accéder à la ligne pendant les heures de travail normales ?
Accès des opérateurs, superviseurs, responsables qualité, assainissement et maintenance des cartes sans supposer que la production s'arrêtera pour chaque observation ordinaire.
Que se passe-t-il lors d'un arrêt de gerbeur ?
Définir le travail en cours, la réponse en amont, les positions d'attente, la communication, l'autorité de récupération et les contrôles de redémarrage.
Les dimensions de la boîte sont-elles confirmées ?
Fournir des dimensions représentatives, des caractéristiques, des variations, des conditions de chargement et des règles d'empilement avant la conception et les essais.
Comment la pile partielle finale est-elle gérée ?
Convenir de la méthode opérationnelle, de l'identification, de la libération, du mouvement et de l'enregistrement pour le système sélectionné.
Quels éléments doivent figurer dans les preuves d'acceptation ?
Inclure des exemples de fonctionnement, d'arrêts, de tampons, de gestion des exceptions, d'accès pour le nettoyage, de contrôles, de formation et de clôture des éléments ouverts.
Comment JuliSense peut-il analyser la mise en page d'un projet ?
Envoyez le plan de la pièce, les détails de la boîte, le flux prévu, les règles d'empilement, la méthode de répartition, les interfaces et les contraintes connues via la page de contact JuliSense .
Que la file d'attente tardive améliore la conception initiale
Un système de convoyage et d'empilage de poussins devient crédible lorsqu'il explique la file d'attente de 16 h aussi clairement que le bon déroulement du premier cycle du matin. L'espace de répartition, les limites des zones tampons clairement indiquées, les itinéraires d'exception, l'accès pour le nettoyage et la répartition des responsabilités facilitent l'évaluation et l'utilisation du système par les clients.
JuliSense peut utiliser le plan de l'équipe de nuit pour adapter les choix d'équipement à la réalité de l'atelier. L'objectif n'est pas d'éliminer tous les retards, mais de les rendre visibles, maîtrisables et rattrapables avant que la palette vide ne devienne le point névralgique de l'équipe.

