


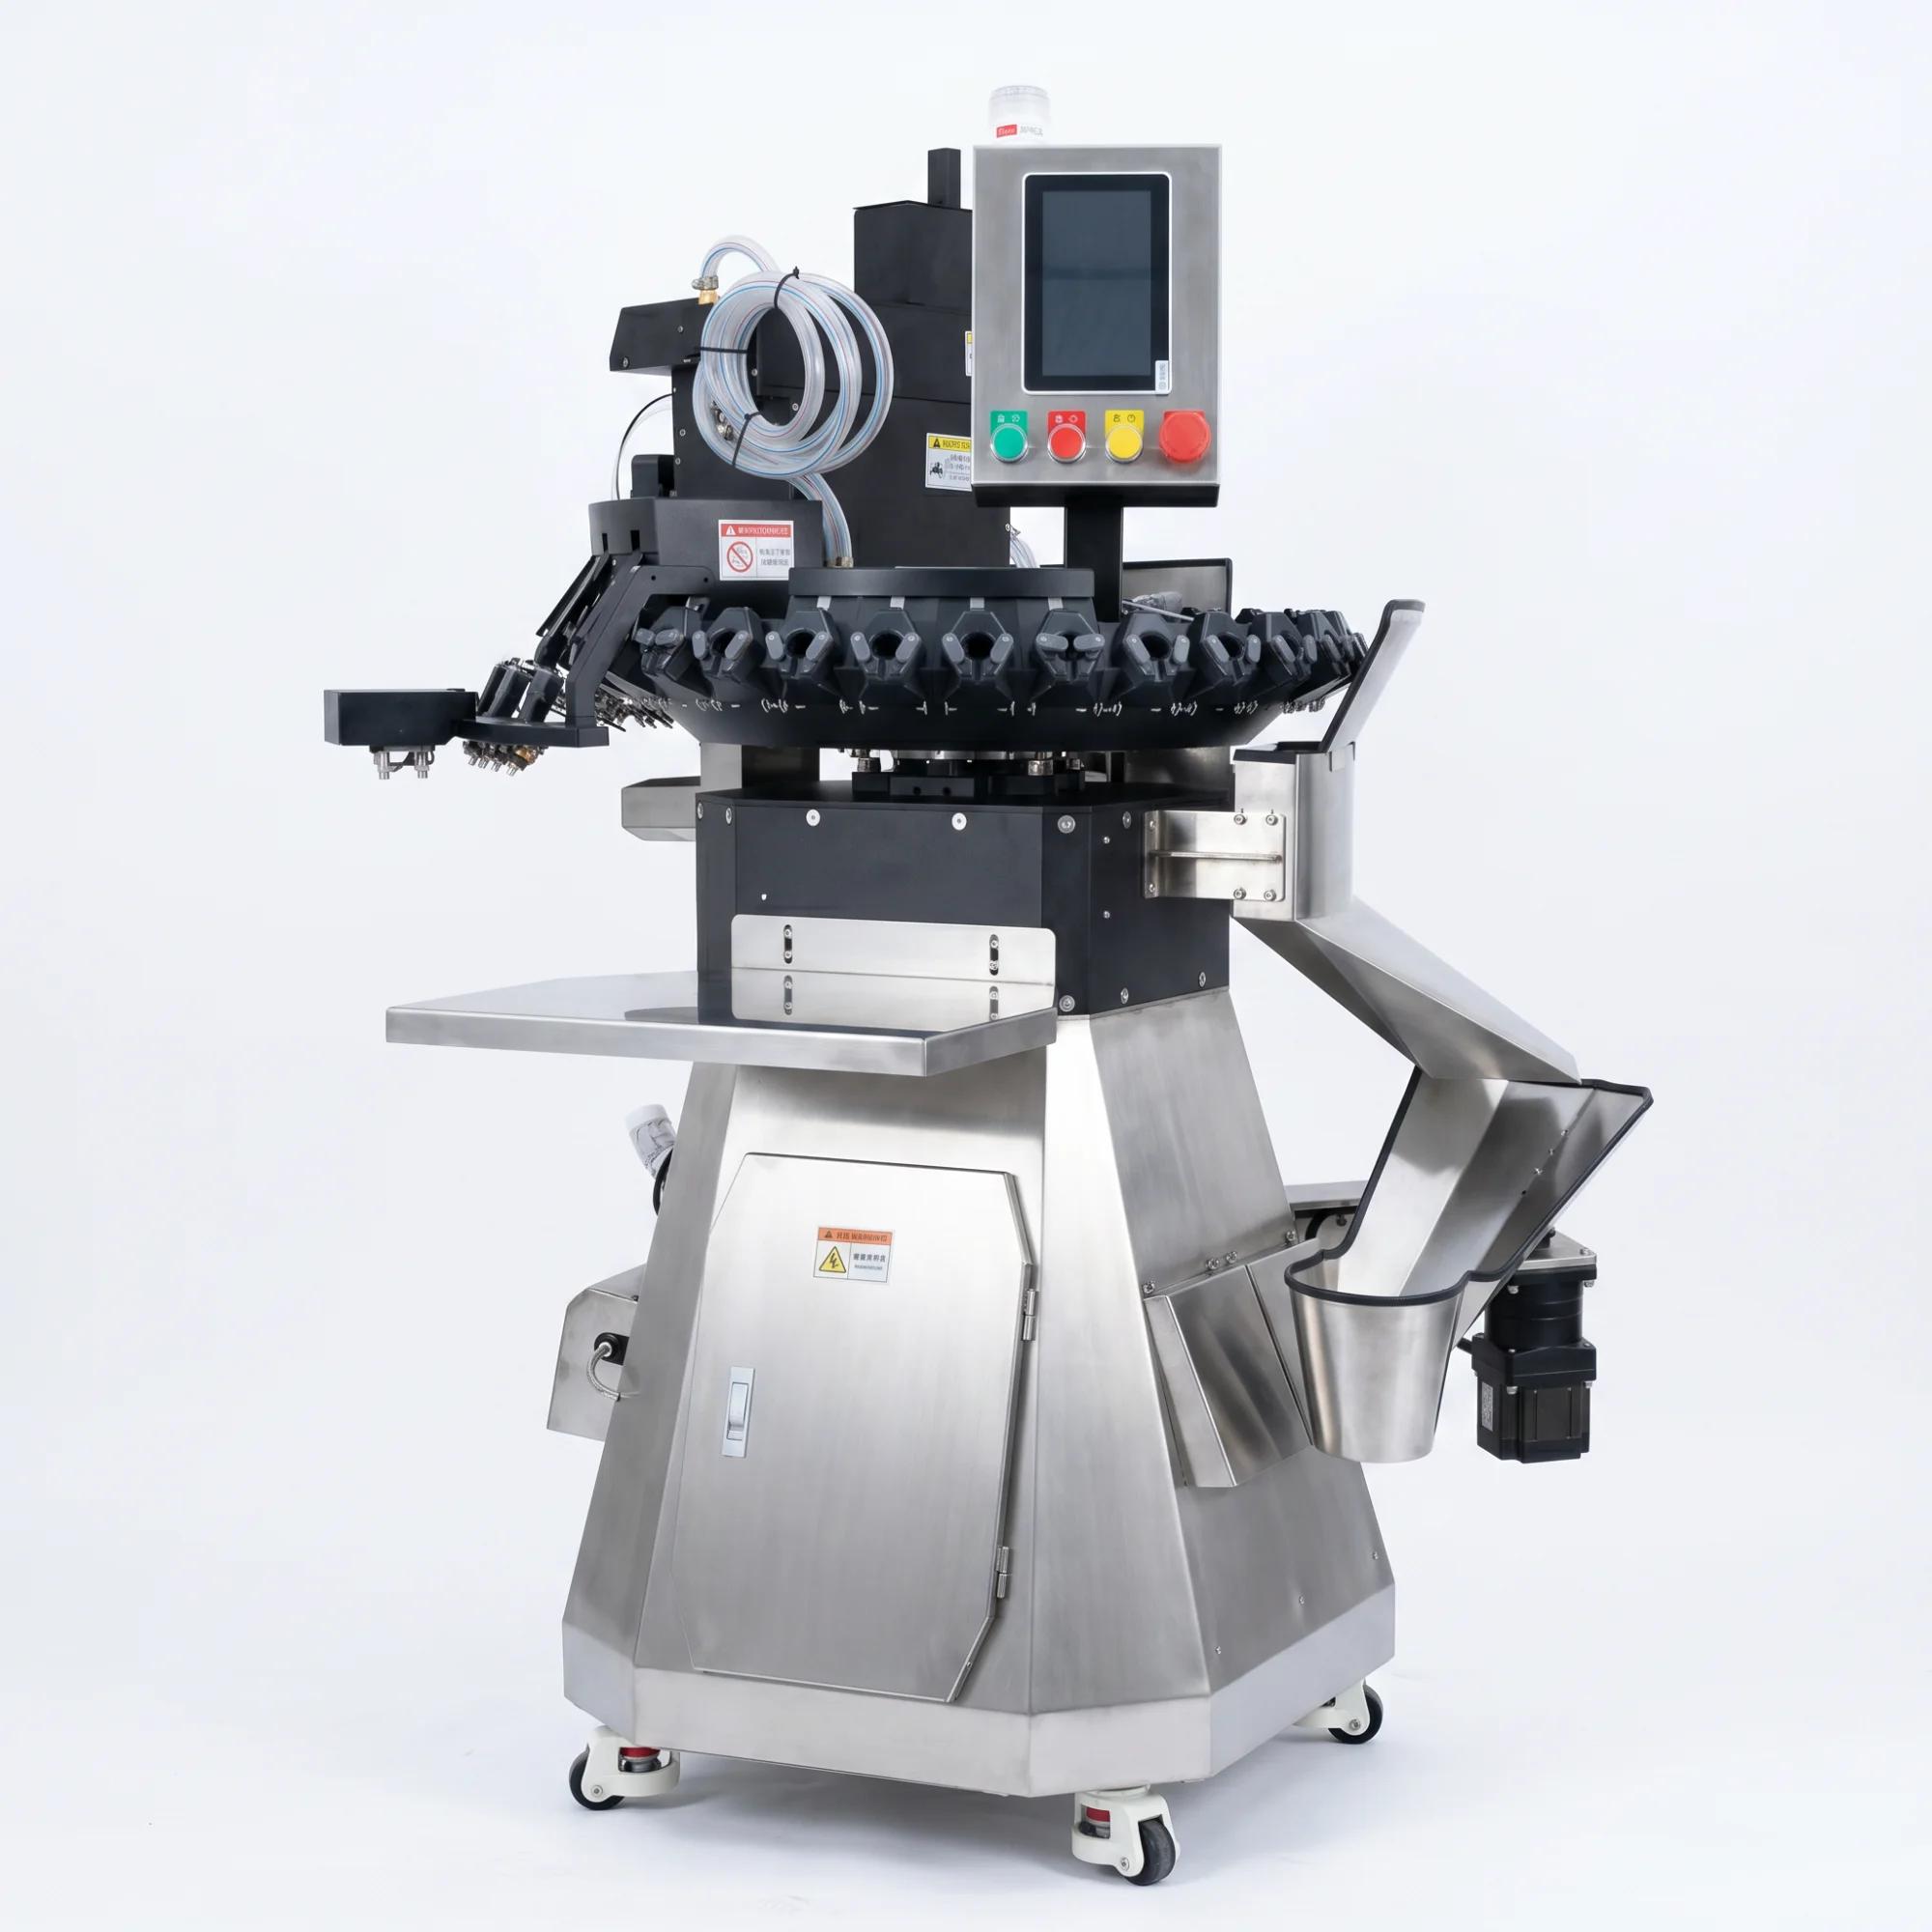
Il est possible d'acquérir un vaccinateur performant et de se retrouver malgré tout avec un poste de travail complexe. Les poussins peuvent arriver en groupes inégaux, les opérateurs peuvent devoir se gêner mutuellement, le matériel propre peut côtoyer le matériel usagé, ou les caisses peuvent s'accumuler en bout de chaîne. Modifier les paramètres d'injection ne résout aucun de ces problèmes.
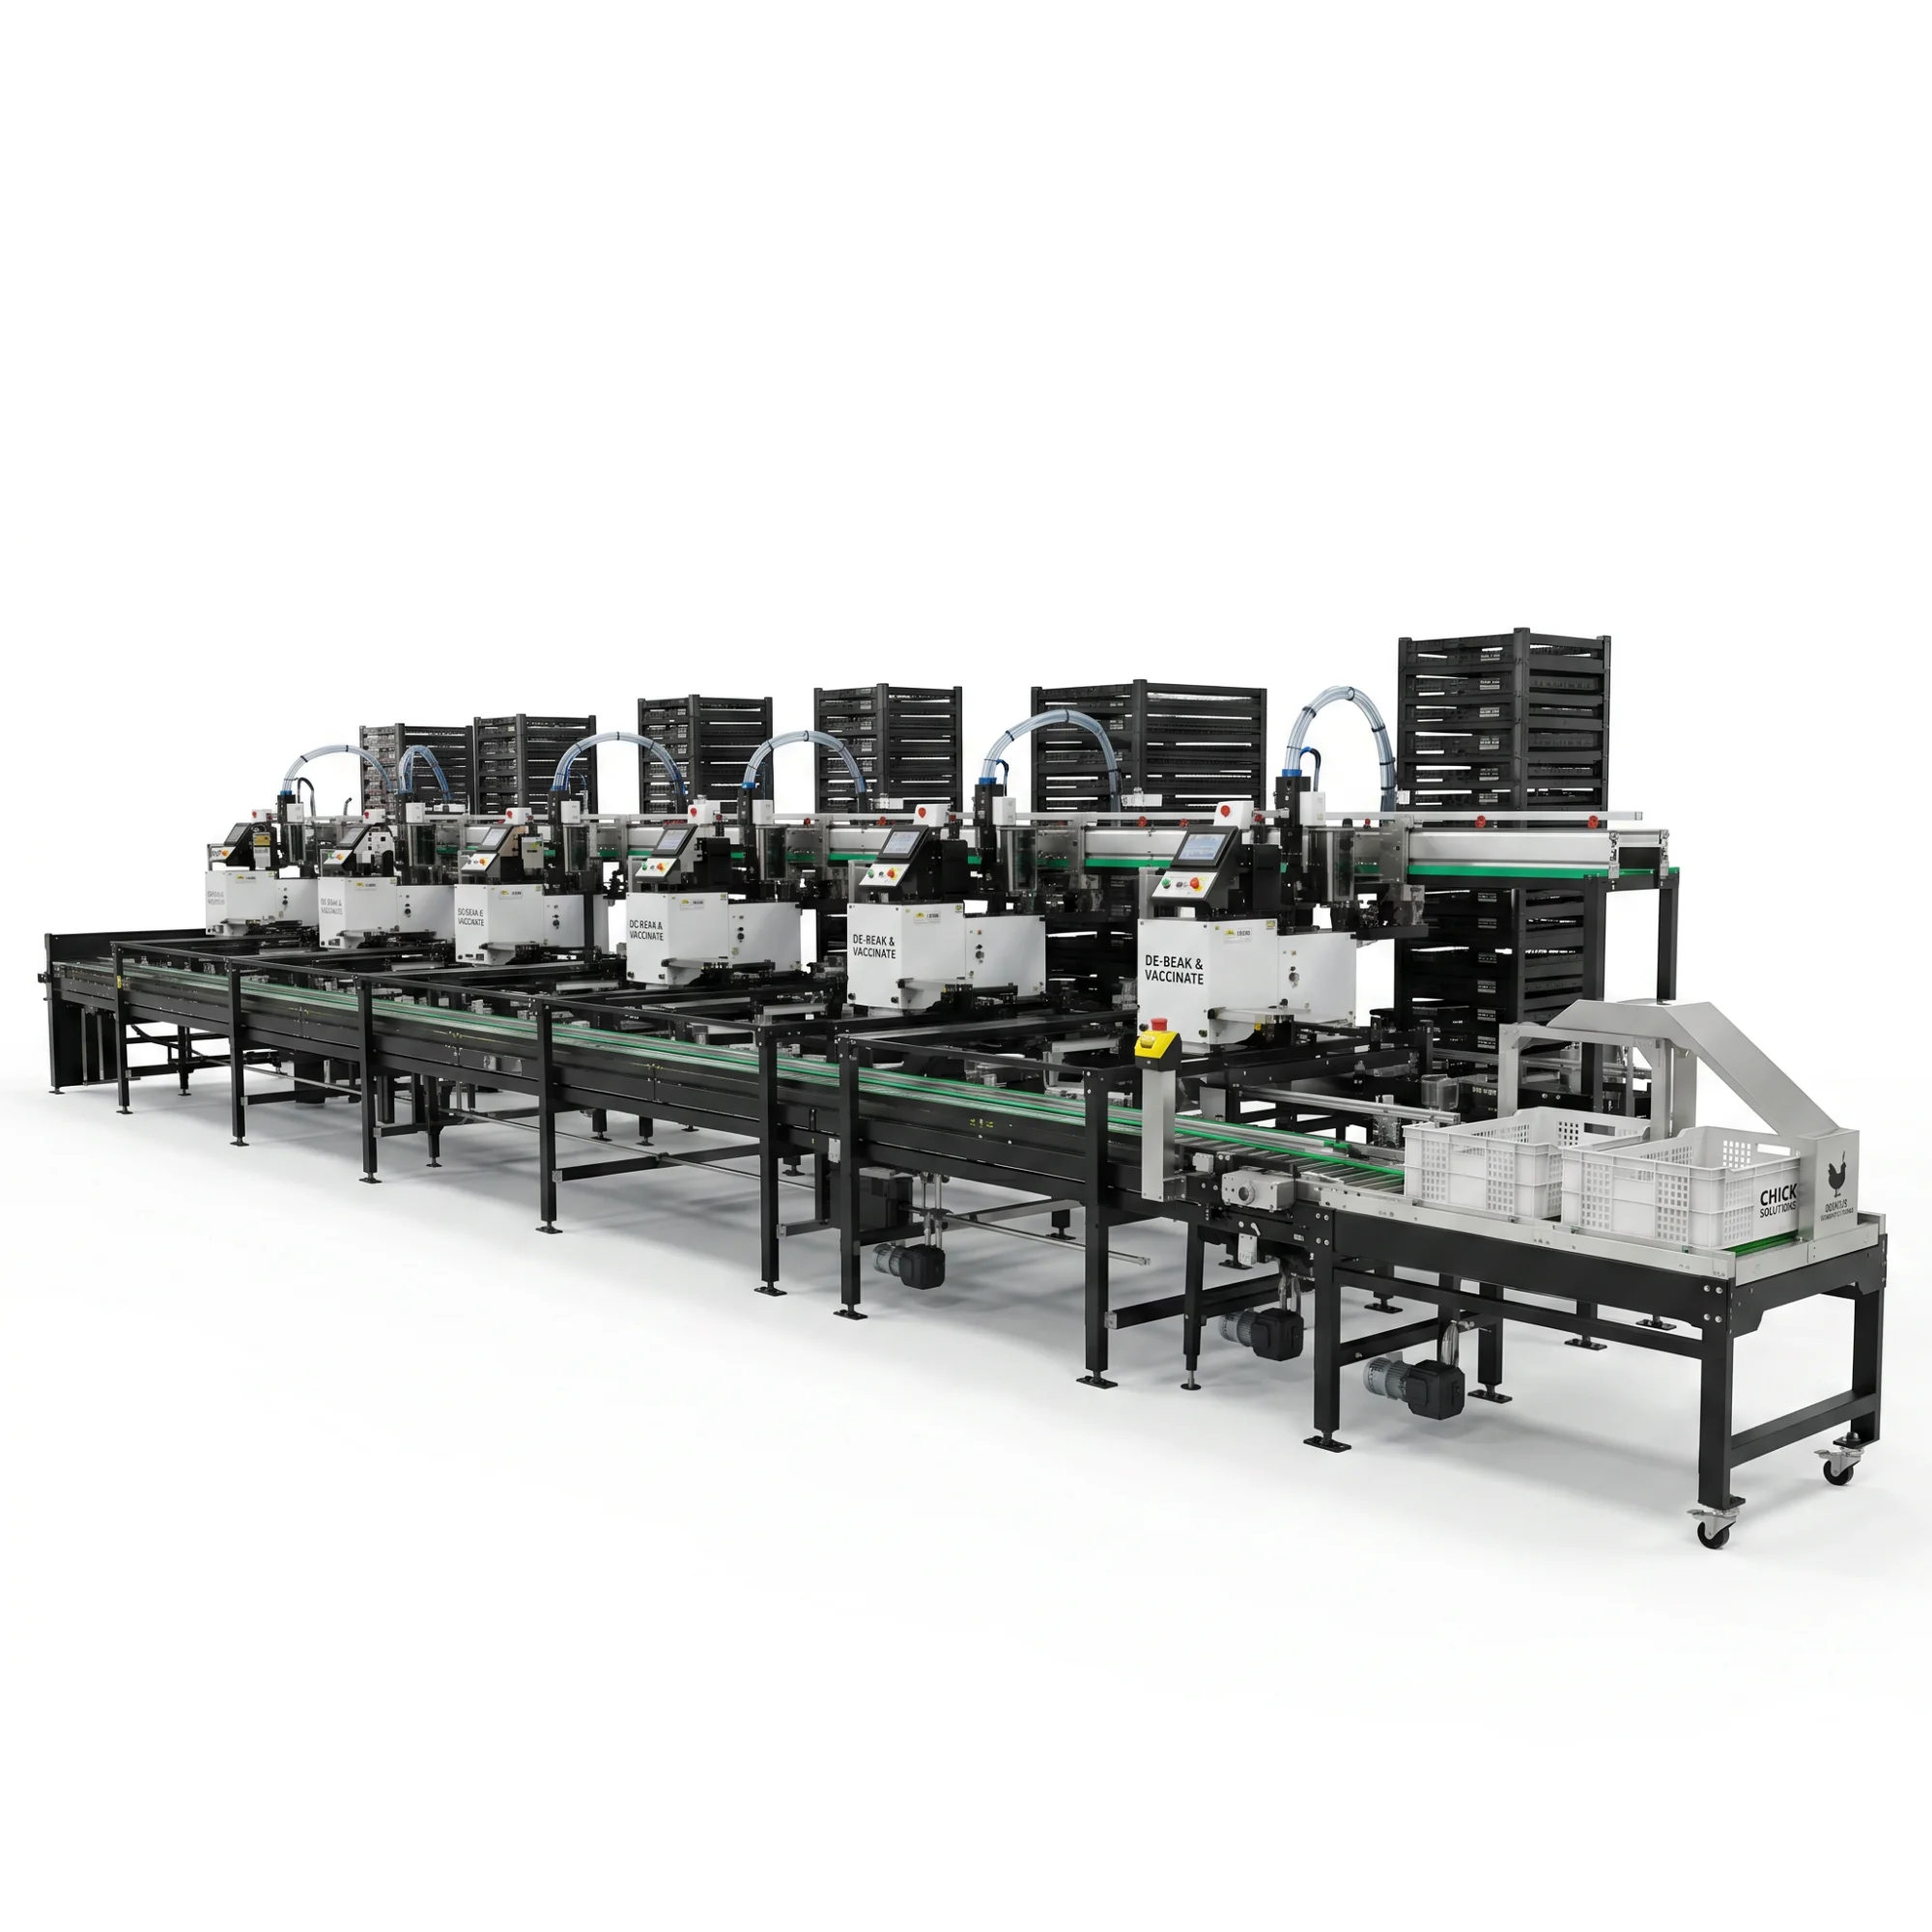
Un système de manipulation et de vaccination des poussins doit être conçu comme une seule et même séquence opératoire. Le poste de vaccination est important, mais la présentation, la position de l'opérateur, les zones tampons, le convoyage, le réapprovisionnement, le nettoyage, le déplacement des caisses et le comportement de la chaîne lors des arrêts d'une section le sont tout autant.
La procédure vétérinaire est primordiale. Le choix du vaccin, sa préparation, sa dose, sa voie d'administration et son mode de préparation doivent être conformes aux instructions du fabricant, aux recommandations vétérinaires et à la réglementation en vigueur. La planification du matériel peut être envisagée une fois ces exigences définies.
Dessinez le parcours du poussin en langage clair
Avant d'aborder la question du matériel, demandez à un opérateur de décrire un lot normal, de sa réception à l'étape de production suivante. La première version doit être suffisamment simple pour tenir sur une seule page.
Par exemple:
- Les poussins issus du processus précédent arrivent.
- Un opérateur ou un dispositif de manutention les présente à la station.
- L'étape de vaccination approuvée est terminée.
- Le poussin passe à l'étape d'inspection, de comptage, de mise en cage ou à une autre étape de traitement.
- Les caisses pleines quittent la gare et les caisses vides y retournent.
- Les stocks sont réapprovisionnés et les articles usagés sont retirés.
- La station s'arrête pour changement de format, nettoyage, en cas de panne ou en fin de lot.
Marquez chaque changement de responsable. Un changement de responsable correspond à tout point où la responsabilité, la direction, la vitesse, la hauteur, le conteneur ou le contrôle changent. La plupart des problèmes d'intégration de ligne apparaissent à ces interfaces plutôt qu'à l'intérieur de la machine principale.
Qu’est-ce qui appartient à l’intérieur des limites du système ?
Chaque couvoir définira les limites de la chaîne de production à des endroits différents. Un projet de remplacement ciblé peut se limiter au vaccinateur et à une courte liaison. Une nouvelle chaîne peut s'étendre de la présentation des poussins au traitement, au transport, au chargement des caisses et à l'empilage.
| Module | Question pour l'équipe de projet | Risque de planification commun |
|---|---|---|
| Présentation de poussins | Comment chaque poussin parvient-il à l'opérateur ou à la station ? | Une arrivée irrégulière engendre des temps d'attente ou une prise en charge précipitée |
| Vaccination | Quelle procédure approuvée l'équipement doit-il prendre en charge ? | La configuration de la machine est choisie avant la définition de la procédure. |
| Poste de l'opérateur | Où se trouvent les mains, les fournitures, les commandes et les déchets ? | Les opérations d'approvisionnement et de réapprovisionnement interrompent le rythme de travail |
| Transport | Comment se déroule l'étape suivante : réception des poussins ou des caisses ? | Les débits montants et descendants ne correspondent pas. |
| Tampon | Que se passe-t-il lors d'une escale courte ? | Des poussins ou des caisses s'accumulent dans une zone inappropriée. |
| Flux de caisses | Comment se déplacent les caisses vides et pleines ? | L'opérateur devient le système de transport |
| Commandes | Quel appareil démarre, arrête ou bloque un autre module ? | Chaque machine fonctionne individuellement, mais pas en chaîne. |
| Nettoyage | Que faut-il enlever, atteindre, sécher et inspecter ? | L'équipement adjacent bloque l'accès aux installations sanitaires |
JuliSense, la marque d'automatisation pour couvoirs présentée sur ce site, propose une machine combinée d'épointage du bec et de vaccination , un vaccinateur pour poussins d'un jour et une ligne de convoyage et d'empilage . Ces produits illustrent plusieurs modules pouvant être intégrés. Le périmètre indiqué doit préciser lesquels font partie du projet.
La configuration de la vaccination suit la procédure approuvée
Le nombre d'aiguilles, le trajet d'injection et la disposition du poste de travail ne doivent pas être choisis sous prétexte qu'une option semble plus avancée. Ils doivent permettre de suivre la procédure d'écloserie approuvée, en évitant autant que possible toute complexité inutile.
Lorsqu'une seule injection est nécessaire, une configuration à voie unique peut convenir. Si le protocole approuvé prévoit deux injections distinctes au même poste, une configuration à double voie peut être envisagée. Le vétérinaire et les instructions du produit biologique définissent le protocole ; le fournisseur d'équipement traduit ces exigences en une configuration adaptée.
Demandez au fournisseur d'identifier :
- La configuration vaccinale exacte proposée.
- Paramètres ajustables et autorisations d'accès.
- Méthode de vérification de la configuration avant la production.
- Consommables et articles de remplacement courants.
- Étapes de nettoyage et de changement pour chaque chemin.
- Comportement de l'alarme et récupération après un arrêt.
- Documentation fournie aux équipes d'exploitation et de maintenance.
Pour une comparaison plus détaillée des projets à deux voies, consultez l'article de JuliSense sur JuliSense.com concernant l'intégration de machines de vaccination de poussins à double aiguille .
L'équilibrage de ligne concerne la variation, pas une valeur de vitesse unique.
Les brochures présentent souvent un rendement maximal en conditions d'alimentation stable. Une journée de production réelle comprend des démarrages de lots, des changements de plateaux, des réapprovisionnements, des rotations d'opérateurs, des contrôles qualité, le nettoyage, la résolution de problèmes mineurs et des pauses en aval.
La question pertinente n'est pas « Quelle est la vitesse du vaccinateur ? » mais « Comment la chaîne de production réagit-elle lorsque les arrivées et les départs sont irréguliers ? »
Enregistrez les éléments suivants pour plusieurs cycles de production :
- Taille normale du lot et lot le plus important.
- Délai entre les lots.
- Nombre et durée des arrêts prévus.
- Fréquence des changements de caisses.
- Effectifs des opérateurs par poste et par quart de travail.
- Temps passé à attendre l'approvisionnement en amont.
- Temps passé à attendre le dédouanement en aval.
- La durée d'accumulation acceptable la plus longue à chaque tampon.
Utilisez ces observations pour dimensionner le système. Une station centrale plus rapide n'apportera que peu de valeur ajoutée si les conteneurs sont indisponibles ou si la voie en aval est bloquée.
Élaborer une séquence d'arrêt et de reprise judicieuse
Chaque ligne s'arrête. Une bonne intégration rend l'arrêt prévisible et la reprise claire.
Prenons l'exemple d'un problème de caisses en aval. La station de vaccination doit-elle s'arrêter immédiatement ? Une zone tampon courte peut-elle absorber le délai ? Quel opérateur reçoit l'alarme ? Que faut-il vérifier avant le redémarrage ? Le convoyeur en amont continue-t-il d'alimenter une zone bloquée en poussins ?
Les réponses dépendent de la configuration et des procédures de manipulation approuvées, mais elles doivent faire l'objet d'un accord. Demandez une liste des causes et des effets décrivant les événements importants et la réaction de chaque module connecté.
À tout le moins, discutez :
- Comportement d'arrêt d'urgence.
- Événements liés à la sécurité ou aux portes d'accès.
- Perte de services publics.
- Famine en amont.
- Obstruction en aval.
- Conditions de caisse pleine et de caisse vide.
- Pause opérateur et redémarrage contrôlé.
- Accusé de réception de l'alarme et autorisations de réinitialisation.
Le guide d'aménagement existant du système de convoyage des poussins propose des questions supplémentaires concernant les interfaces des convoyeurs.
L'agencement de l'opérateur mérite une vérification complète
Un schéma peut indiquer que l'équipement tient dans la pièce tout en masquant le fait que le passage des personnes est trop restreint. Délimitez l'espace nécessaire au travail courant, au réapprovisionnement, à la manutention des caisses, au nettoyage, à la maintenance et à l'accès d'urgence.
Utilisez du ruban adhésif au sol ou une maquette à l'échelle 1:1. Placez des conteneurs vides à l'emplacement des fournitures et des articles usagés. Demandez aux opérateurs de simuler le démarrage, un cycle normal, le réapprovisionnement, un arrêt bref, une intervention en cas de panne, le nettoyage et la passation de consignes.
Soyez attentif aux détails faciles à manquer sur un écran :
- Une personne en bloque une autre pendant qu'elle change de matériel.
- Une porte ou un garde donne sur une allée.
- Il faut soulever une caisse autour de la machine.
- L'écran de commande est dissimulé depuis le poste de travail.
- Les articles propres et usagés empruntent le même itinéraire.
- L'accès pour maintenance nécessite le déplacement d'un autre module.
De petites modifications d'agencement sont peu coûteuses avant la fabrication et perturbatrices après l'installation.
Le nettoyage doit suivre le même itinéraire que la production
Les équipes d'assainissement ont besoin de leur propre schéma de procédure. Celui-ci doit indiquer l'ordre dans lequel la station est vidée, démontée si nécessaire, nettoyée selon le programme approuvé, inspectée, séchée, remontée et remise en service.
Demandez qui est responsable de chaque zone délimitée entre le vaccinateur, le convoyeur, la surface de travail, la zone des caisses et le sol. Si deux fournisseurs proposent des modules adjacents, vérifiez qu'aucun espace, rebord, couvercle ou zone inaccessible ne se trouve en dehors des deux consignes de nettoyage.
Le fabricant doit fournir des informations sur les matériaux, l'accès, les pièces amovibles, les utilitaires et la compatibilité du matériel proposé. Le programme d'assainissement approuvé de l'écloserie détermine les agents de nettoyage, les temps de contact, la vérification et la date de libération. Les informations relatives au contrôle qualité du fabricant peuvent être consultées en complément des documents de nettoyage et d'inspection spécifiques au projet.
Planifiez les modifications avant de choisir l'agencement
Un système gérant un programme fixe peut être agencé différemment d'une ligne qui varie selon les types de poussins, les lots, les procédures ou les modèles d'emballage.
Énumérez tout ce qui change :
- Paramètres de la machine.
- Parcours de vaccination ou accessoires connexes.
- Conteneurs de consommables et de fournitures.
- Type ou orientation de la caisse.
- Étiquettes, comptages ou registres de production.
- Instructions d'utilisation.
- Contrôles du niveau de nettoyage et de la libération.
Mesurez ensuite l'espace et le temps nécessaires. Les opérations de changement de format ne doivent pas dépendre d'un stockage temporaire dans une allée ni d'articles non étiquetés placés à côté du poste de travail.
Que tester avant l'expédition
Le test en usine ne peut pas reproduire toutes les conditions d'un élevage en couvoir, mais il doit prouver les fonctions et interfaces convenues.
Un FAT pratique peut inclure :
- Démarrage et arrêt contrôlé.
- Interface opérateur, langue et niveaux d'accès.
- Déplacement normal à travers les modules connectés à l'aide d'éléments de test représentatifs.
- Faim en amont et blocage en aval.
- Comportement d'alarme, d'arrêt, de réinitialisation et de redémarrage.
- Fonctions de sécurité et d'arrêt d'urgence.
- Étapes de transition pouvant être démontrées en toute sécurité.
- Accès pour le nettoyage et l'entretien courant.
- Examen des documents, des pièces de rechange et des sauvegardes logicielles.
- Preuves de propriété et de clôture de la liste des points à corriger.
La réception du site doit alors porter sur les utilités installées, les interfaces finales, la formation des opérateurs, le flux de travail local et les contrôles de mise en service convenus.
Informations sur la demande de prix permettant de formuler une meilleure proposition de système
Envoyez au fournisseur une quantité supérieure à l'objectif de production. Incluez :
- Pays d'installation et conditions du site.
- Exigences relatives au programme d'élevage de poussins et à l'équipement approuvé par un vétérinaire.
- Volumes normaux et de pointe le jour de l'éclosion.
- Modèle de lots, plage horaire opératoire et équipes.
- Schéma du processus actuel et processus futur souhaité.
- Plan de la pièce, portes, colonnes, canalisations et hauteurs libres.
- Machines en amont et en aval existantes.
- Types de caisses, dimensions et méthode de transport.
- Services publics et exigences électriques locales.
- Commandes, interface, langue, alarme et attentes en matière de données.
- Contraintes de nettoyage et d'assainissement.
- Formation, mise en service, pièces de rechange et assistance.
- Activités requises pour la réception en usine et sur site.
Demandez un devis détaillant séparément les équipements standard, les options, les convoyeurs, les commandes, les protections, l'emballage, le transport, l'installation, la mise en service, la formation, les pièces de rechange et les exclusions.
Foire aux questions
Une ligne de production intégrée améliore-t-elle toujours le rendement ?
Non. L'intégration est utile lorsqu'elle supprime un véritable goulot d'étranglement ou réduit les transferts complexes. Si la contrainte concerne la planification des lots, la disponibilité des caisses, le temps de nettoyage ou la manutention en aval, l'ajout de convoyeurs à lui seul peut ne pas améliorer l'ensemble du poste.
Un vaccinateur existant peut-il être raccordé à un nouveau convoyeur ?
C’est possible. L’équipe projet doit examiner la hauteur, la présentation, la plage de vitesses, les commandes, les protections, le comportement à l’arrêt, l’accès et les limites de nettoyage. Fournir les plans et les détails de fonctionnement pour une étude d’interface.
Le centre de vaccination devrait-il contrôler toute la chaîne de distribution ?
Pas automatiquement. La responsabilité du contrôle dépend du processus et de l'évaluation des risques. L'important est de disposer d'une séquence documentée définissant quel module répond à chaque événement.
Quelle doit être la taille d'une mémoire tampon ?
Il n'existe pas de taille universelle optimale. Tenez compte de la durée d'arrêt observée, des variations d'arrivée, des exigences de manipulation des poussins, de l'espace disponible et de la procédure d'exploitation approuvée. La zone tampon doit résoudre un problème défini sans en créer un autre.
Que doit examiner le vétérinaire ?
Le vétérinaire doit définir ou approuver la procédure de vaccination et les exigences relatives au matériel. Le fournisseur doit confirmer comment l'appareil proposé répond à ces exigences sans pour autant choisir le produit biologique ni le protocole de traitement.
Place de JuliSense dans le système
La gamme de produits JuliSense répond aux deux aspects de cette problématique de planification : les équipements de traitement et la circulation entre les postes. Ses produits commercialisés couvrent la vaccination par injection autonome, le parage du bec combiné à la vaccination, ainsi que le convoyage et l’empilage. La page dédiée à l’automatisation complète offre une vision d’ensemble du système. La marque est ainsi pertinente lorsqu’un couvoir souhaite aborder la question de plusieurs machines indépendantes. La procédure vétérinaire reste toutefois hors du champ d’action du fournisseur, et l’acheteur doit s’assurer de la conformité de chaque module, interface, fonction de contrôle et service inclus dans la proposition de projet.
Un bon système facilite la répétition du travail
La valeur d'un système de manipulation et de vaccination des poussins ne réside pas dans le nombre de modules qui le composent. Elle se manifeste lorsque la procédure approuvée peut être appliquée de manière claire et intuitive, avec des positions de conduite ergonomiques, des arrêts contrôlés, des zones de nettoyage facilement accessibles et un parcours prévisible pour les poussins, le matériel et les cages.
Veuillez envoyer à JuliSense, via la page de contact, le schéma de processus, l'agencement des salles, le modèle de production par lots, les besoins en matériel de vaccination, les informations relatives aux caisses, les utilités et les limites souhaitées du projet. Demandez un plan d'implantation, la liste des interfaces, la séquence d'arrêt et de redémarrage, le périmètre des tests d'acceptation en usine (FAT) et un devis détaillé.
Points de référence
- Le programme USDA APHIS Veterinary Biologics fournit des informations réglementaires sur les produits biologiques vétérinaires aux États-Unis.
- Les normes internationales de la WOAH fournissent des documents de référence sur la santé et le bien-être animal. Les exigences du pays d'installation et les instructions d'utilisation approuvées du produit restent applicables.
Une décision de projet plus claire
Un système de manipulation et de vaccination des poussins doit présenter une limite de processus clairement visible. Ce système doit comporter des orifices d'entrée et de sortie clairement identifiés. Il convient de passer en revue le système avec les opérateurs, les responsables techniques et le service de maintenance. Lors des tests d'acceptation en usine (FAT), le système doit démontrer son fonctionnement en mode arrêt et redémarrage. À chaque changement d'équipe, un enregistrement d'état lisible est nécessaire. Avant de passer commande, il est impératif de vérifier que le système inclut les interfaces requises.

