


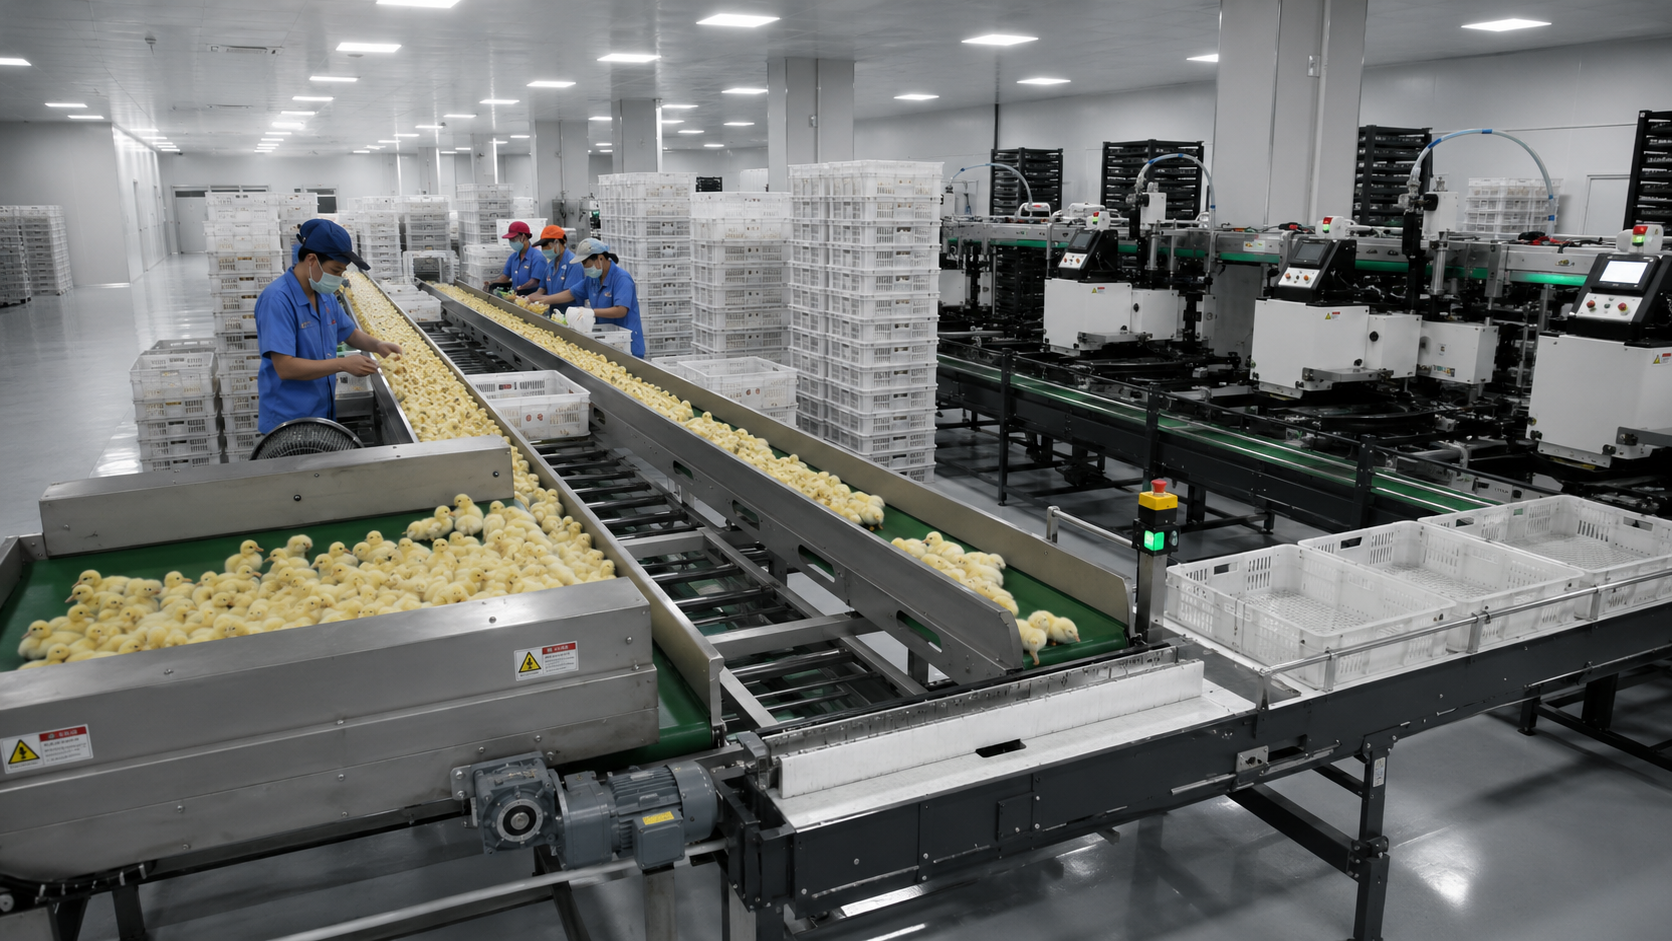
L'équilibre d'une ligne de production de poussins d'un jour ne se calcule pas en additionnant les capacités nominales indiquées à côté des différentes machines. Attribuez un jeton de couleur à un lot représentatif et suivez-le de son arrivée à son expédition. À chaque arrêt du jeton, inscrivez la raison, le responsable, la durée, l'opération en cours et la prochaine décision sur un tableau à feux tricolores.
Ce jeton transforme un long processus en une histoire que la production, l'ingénierie, la qualité, le bien-être et l'approvisionnement peuvent tous contester.
Donner une véritable identité au jeton
Définissez le lot représentatif avant de tirer des conclusions. Notez sa taille, son origine, son mode d'arrivée, les exigences de manutention approuvées par le client, les conteneurs, l'itinéraire prévu, le personnel et la destination attendue. Un échantillon représentatif peut donner l'impression que n'importe quelle chaîne de production fonctionne correctement.
Jili Intelligent propose des équipements intégrés de transformation de poussins d'un jour via JuliSense. Les acheteurs doivent confirmer la combinaison finale d'équipements, la capacité de production, les interfaces et la responsabilité du processus pour leur projet.
Choisissez un lot difficile ordinaire
Ne sélectionnez pas uniquement les conditions les plus propres ou les plus faciles. Tenez compte des variations normales que l'écloserie prévoit et peut gérer, sans créer délibérément un essai dangereux ou non autorisé.
Établissez les règles de l'horloge
Mettez-vous d'accord sur le moment où le chronométrage commence, sur ce qui constitue un mouvement productif, sur le début d'une attente, sur la manière dont le travail en chevauchement est enregistré et sur qui valide les notes.
Station 1 : L'arrivée donne le rythme
La première station détermine souvent si le reste de la ligne bénéficie d'un flux stable ou d'une succession de pics. Enregistrez le déchargement, l'identification, la mise en attente, la libération et le transfert vers le traitement.
Lors d'un contrôle d'équilibrage d'une ligne de production de poussins d'un jour , demandez-vous si la variabilité des arrivées est absorbée intentionnellement ou simplement reportée en aval.
Distinguer la mise en scène planifiée de l'attente
La préparation planifiée comprend un emplacement, une limite, une durée, un responsable et une règle de publication. L'attente se produit lorsqu'un de ces éléments est manquant.
Observez les dix premières minutes
Le comportement au démarrage peut différer du fonctionnement en régime permanent. Il convient de noter l'effectif incomplet, la préparation des fournitures, les vérifications initiales, la communication et la première correction effectuée par un opérateur expérimenté.
Poste 2 : Compter les interactions, pas seulement les sorties
À chaque poste de traitement, comptez les manipulations répétées, les présentations répétées, les rotations, les levages, les déplacements, la documentation, les réapprovisionnements et les demandes d'assistance. Le travail invisible explique pourquoi un poste ayant une capacité nominale adéquate peut néanmoins impacter la productivité d'un effectif.
Mettez le travail de l'opérateur à côté du temps machine
Utilisez deux colonnes. L'une enregistre les mouvements de l'équipement ; l'autre, le travail humain nécessaire pour assurer la fiabilité de ces mouvements. Cette comparaison permet d'éviter que le travail ne soit masqué par une demande de remboursement au taux horaire de la machine.
Protéger la surveillance qualifiée
Les responsables de la santé et du bien-être animal du client doivent définir les observations, les limites et les critères d'arrêt applicables. Le Code mondial de la santé animale (OIE) pour les élevages terrestres fournit des références reconnues internationalement, tandis que les exigences du pays de destination et les procédures du client régissent la mise en œuvre.
Station Trois : Une zone tampon est une décision
Un espace tampon n'est pas simplement un espace disponible. Il a une finalité, une capacité, une durée, des règles d'état, un point d'escalade et un responsable. Sans ces définitions, un espace tampon peut masquer un transfert instable jusqu'à saturation.
Dessinez le feu tricolore
Marquer en vert lorsque le lot se déplace dans les conditions convenues, en orange lorsqu'il est en attente dans le cadre d'une règle contrôlée et en rouge lorsque la propriété, la limite, les informations ou la récupération ne sont pas claires.
Lisez le tableau dans les deux sens.
Une file d'attente en aval peut être déclenchée par une augmentation soudaine du trafic en amont, tandis qu'une attente en amont peut être provoquée par une décision de libération en aval. Analysez chaque événement rouge ou orange en amont et en aval avant d'en déterminer la cause.
Poste 4 : Tester le transfert de responsabilité, pas seulement les machines.
Les performances intégrées sont assurées entre les stations. Vérifiez l'alignement physique, la présentation des conteneurs ou des produits, la coordination des vitesses, la signalisation, la visibilité de l'état, les itinéraires de rejet ou de mise en attente, ainsi que l'autorisation de suspendre ou de reprendre le transfert.
Pour l'évaluation et la réduction des risques liés aux machines, la norme ISO 12100 offre un cadre de référence. Les normes, lois, évaluations des risques et règles de site pertinentes s'appliquent à l'ensemble du système installé.
Geler une transmission en toute sécurité
Lors d'une interruption contrôlée convenue, consignez l'emplacement du jeton, les informations fournies par chaque station adjacente, ce que l'opérateur peut voir, les travaux protégés et qui dirige la reprise.
Surveillez les signes de famine et de blocage.
En cas de famine, une station ne peut pas fonctionner car l'entrée attendue est indisponible. En cas de blocage, elle ne peut pas libérer les tâches terminées. Ces deux situations nécessitent un horodatage et une explication concernant l'amont et l'aval.
Station Cinq : La répartition des envois peut devenir la véritable contrainte
Le processus n'est pas terminé à la fin du dernier cycle machine. Il faut suivre les étapes suivantes : identification, inspection ou libération, déplacement du conteneur, mise en place, documentation, communication et sortie de la zone de traitement.
L' équilibre de la ligne de production des poussins d'un jour doit inclure la décision finale du client et la sortie physique, et non s'arrêter à la dernière station alimentée.
Donner à l'expédition une règle de rétention maximale
Définir la quantité pouvant attendre, pendant combien de temps, sous la supervision de qui, avec quelles informations sur l'état d'avancement et quelle action est entreprise lorsque la limite est atteinte.
Inclure la prochaine destination
Une file d'attente interne bien équilibrée peut néanmoins engendrer des embouteillages au niveau du chargement, de la préparation des véhicules, de la documentation ou d'une autre interface contrôlée par le client.
Lire le tableau après une fenêtre de fonctionnement complète
À la fin de la période d'observation convenue, regroupez les retards par adresse plutôt que par opinion. Les adresses utiles comprennent l'arrivée, le travail en station, le réapprovisionnement, le transfert, la zone tampon contrôlée, la décision qualité, l'itinéraire exceptionnel, l'accès pour le nettoyage et l'expédition.
Cela permet à l' équipe chargée de l'équilibrage de la chaîne de production des poussins d'un jour d'avoir un vocabulaire commun pour décrire les retards que plusieurs équipes pourraient autrement décrire différemment.
| Couleur du tableau | Signification | Action requise |
|---|---|---|
| Vert | Le débit correspondait aux conditions convenues | Conservez les preuves à l'appui |
| Ambre | Une attente contrôlée s'est produite. | Confirmer la limite, le propriétaire et la récupération |
| Rouge | L'État, la responsabilité et l'itinéraire n'étaient pas clairs. | Modifier la portée, la mise en page, la méthode ou la formation |
Recherchez les petits événements ambrés répétés
Une attente de deux minutes peut être sans conséquence. Cependant, une attente identique, répétée dix fois par heure, peut ralentir le rythme du travail. La fréquence et l'effet cumulatif sont des facteurs importants.
Ne faites pas la moyenne de la séquence
Une moyenne horaire ne peut pas indiquer une file d'attente de douze minutes suivie de douze minutes d'attente. Conservez l'ordre des événements à côté des totaux.
Modifier une variable à la fois
Lorsqu'une contrainte est identifiée, il est conseillé de tester une modification avant d'en modifier simultanément plusieurs (contrôles, hypothèses de personnel, limites de tampon ou schémas d'arrivée). Sinon, il sera impossible de déterminer quelle décision a été la plus efficace.
Commencez par la propriété et les informations
Certains retards ne nécessitent pas un équipement plus performant. Un statut visible, une règle de lancement plus claire, un réapprovisionnement préparé ou un responsable d'exception désigné peuvent permettre de réduire l'attente.
Après cette modification peu coûteuse, revérifiez l' équilibre de la ligne de production des poussins d'un jour avant d'ajouter de l'équipement ou de l'espace tampon.
Revérifiez les stations voisines
Améliorer un emplacement peut déplacer la file d'attente ailleurs. Répétez le parcours du jeton lors du prochain transfert et de la prochaine distribution avant d'accepter la modification.
Convertir le parcours du jeton en une spécification d'acheteur
Utilisez le scénario observé pour définir les conditions représentatives, les interfaces requises, les règles de marge, les hypothèses de dotation en personnel, les preuves, les scénarios d'arrêt contrôlé et les questions d'acceptation. JuliSense aborde la planification de projet, la mise en service, la formation et le support sur sa page de services .
Le cahier des charges doit préciser ce que la capacité attendue inclut et exclut. Il doit également expliquer le calcul de tout débit donné, plutôt que de présenter une promesse générale.
Quelles données un acheteur doit-il partager ?
Partagez le modèle de lot, le volume prévu, le flux de travail, les contraintes du bâtiment, les heures d'ouverture, le personnel, les protocoles contrôlés par le client, l'équipement existant, les services publics, la méthode de nettoyage et les exigences d'expédition.
La capacité nominale peut-elle prouver l'équilibre ?
Non. Des évaluations séparées ne prouvent pas la coordination des arrivées, des transferts, des marges de sécurité, du travail des opérateurs, de la récupération et de la libération finale dans des conditions représentatives.
L'acheteur doit se renseigner sur la manière dont l'équilibre de la ligne de production des poussins d'un jour sera démontré et sur les conditions contrôlées par le client qui constituent la base du test.
Qui doit observer le jeton ?
Inclure les responsables de la production, de l'ingénierie, de la qualité, du bien-être animal ou de la propriété vétérinaire qualifiée, de l'assainissement, de la maintenance, de la gestion de projet et des relations avec les fournisseurs.
Comment JuliSense peut-il soutenir cette évaluation ?
Utilisez la page de contact de JuliSense pour partager le schéma de procédé et demander des informations sur l'équipement, l'agencement, l'interface, la mise en service et le support pour la ligne proposée.
Un seul jeton garantit l'honnêteté de toute la chaîne.
L'équilibrage d'une ligne de production de poussins d'un jour devient plus clair lorsqu'on suit un lot réel, sans omettre les temps d'attente, les transferts, les décisions ni les étapes d'expédition. JuliSense peut faciliter la discussion autour des équipements et des interfaces. Le résultat ? Une ligne que le client peut expliquer et exploiter, et non une simple somme de vitesses de machines impressionnantes.

