


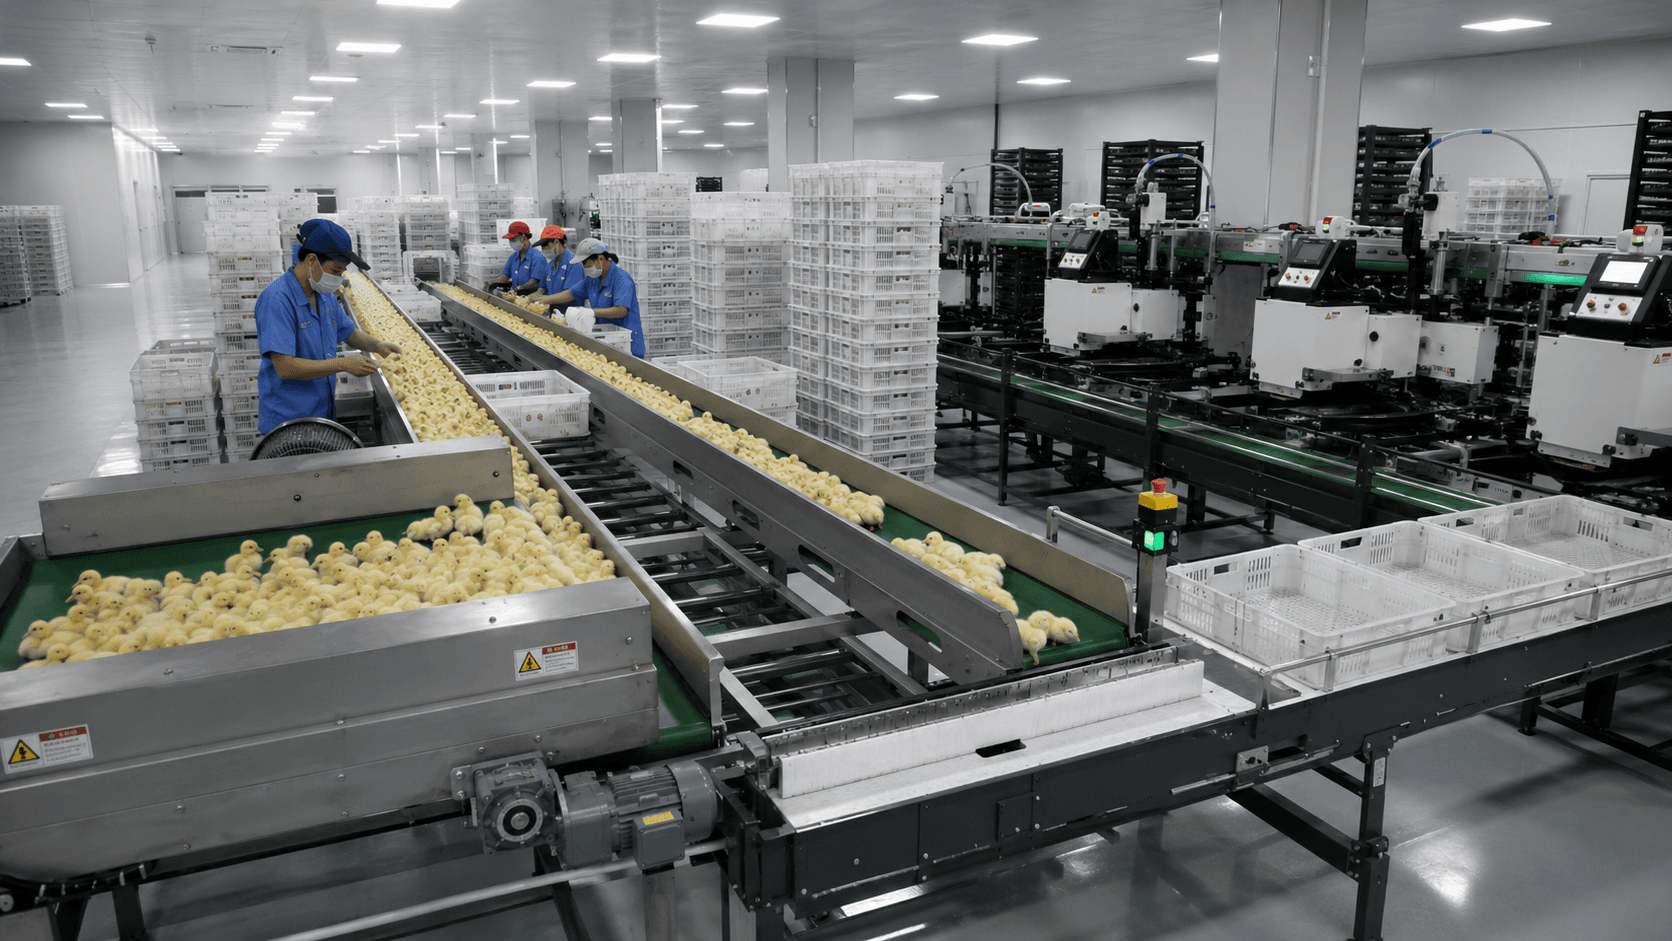
Un goulot d'étranglement sur une machine de transformation de poulets à haut rendement ne se résume pas à un pourcentage abstrait. Il a une localisation précise : une entrée à 8h10, un point d'approvisionnement avant un changement de lot, une zone de transfert où les conteneurs arrivent de manière irrégulière, une zone tampon pleine en cas de retard d'expédition, ou un poste de conduite dont la visibilité est réduite lors d'un pic d'activité.
Attribuez à chaque retard une localisation, une heure, un déclencheur, un symptôme visible, un responsable et une procédure de résolution. Ce schéma permet aux acheteurs d'évaluer la capacité disponible sans transformer l'article en spécifications techniques.
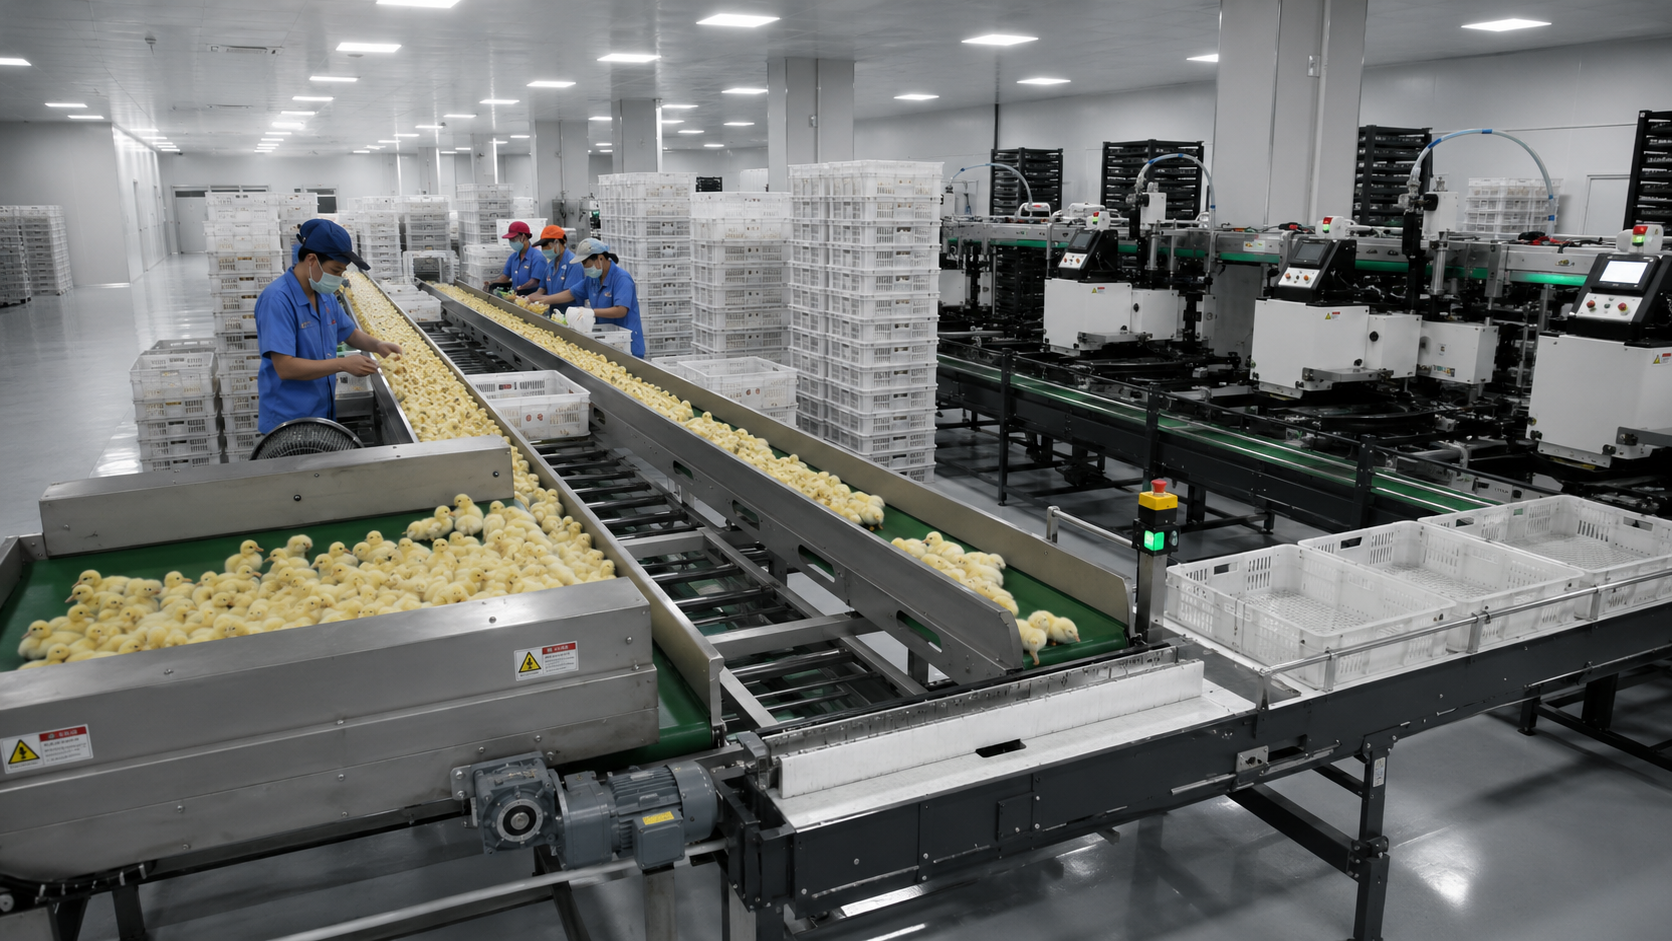
Adresse numéro un : La porte avant la file d'attente
La capacité est déterminée avant même que les équipements ne soient en fonctionnement. Les conteneurs, lots, fournitures, personnel et informations entrants doivent arriver sous une forme compatible avec la chaîne de production. Une porte étroite, un axe de circulation traversant, une livraison tardive des lots ou une zone de stockage limitée peuvent influencer le premier pic d'activité de la journée.
À cette adresse, un goulot d'étranglement au niveau de la machine de traitement des poussins à haute capacité peut exister avant même que la machine sélectionnée ne reçoive quoi que ce soit.
Jili Intelligent propose des équipements connectés pour le traitement des poussins via les produits JuliSense . La solution finale doit être conçue sur mesure en fonction des spécificités de l'atelier, du flux de travail, des pics d'activité, des effectifs et des exigences de destination du client.
Mesurer la forme d'arrivée
Une moyenne horaire masque les pics d'activité. Enregistrez l'heure d'arrivée du travail, la quantité totale arrivant simultanément, le temps d'attente et si le flux vers la station suivante est régulier ou irrégulier.
Marquer le propriétaire de la version
Si le service de production, qualité, vétérinaire ou tout autre service habilité autorise la production sur la chaîne, cette décision doit figurer sur le schéma de capacité. L'automatisation ne peut pas supprimer une approbation dont le client a encore besoin.
Deuxième adresse : La station que tout le monde regarde
On incrimine souvent la machine la plus visible en cas de retard, mais la véritable contrainte peut se situer avant ou après. Il convient d'analyser séparément le temps d'activité, le temps d'attente, le temps de blocage, le temps de changement et le temps d'assistance opérateur de la station.
Lors d'une analyse des goulots d'étranglement d'une machine de transformation de poussins à haut rendement , il convient de se demander ce qui est en attente au niveau du poste et ce qui est en attente pour le poste. Ces deux réponses révèlent des différences d'investissement.
Distinguer le temps machine du temps de traitement
Le déplacement des machines, la préparation des opérateurs, les contrôles approuvés, le réapprovisionnement des fournitures, l'échange des conteneurs et la disponibilité en aval contribuent tous au cycle observé.
Inclure les petits arrêts
Plusieurs courtes interruptions peuvent faire perdre plus de temps utile qu'une seule panne mémorable. Consignez la fréquence, la durée, la catégorie de cause, le responsable et les éléments de preuve relatifs à la récupération.
Troisième point : Le passage de relais entre deux machines fonctionnelles
Deux machines aux capacités individuelles limitées peuvent créer une chaîne de production défaillante si leur interface physique, de contrôle, de synchronisation ou de responsabilité est mal définie. Suivez un élément, un conteneur, un signal et une décision tout au long du transfert.
Pour l'évaluation et la réduction des risques liés aux machines, la norme ISO 12100 constitue une référence utile. Appliquez les exigences pertinentes au système final, aux interfaces, aux modes de fonctionnement et aux personnes.
Définir la position d'attente
Si les équipements en aval sont indisponibles, où les travaux en cours sont-ils mis en attente ? L’état d’avancement est-il visible ? Quel niveau d’accumulation est acceptable ? Qui décide si le débit en amont se poursuit, ralentit ou s’arrête ?
Définir l'ordre de redémarrage
La ligne doit comporter une séquence convenue pour la vérification des conditions, l'effacement de l'interface, la communication de l'état de préparation et le redémarrage des modules connectés.
Construire la carte des adresses des goulots d'étranglement de la machine de traitement de poussins à haute capacité
Utilisez un tableau qui combine lieu et temps :
| Adresse | Heure ou déclencheur | Preuves à recueillir |
|---|---|---|
| Préparation des arrivées | Arrivée du lot de pointe | Longueur de la file d'attente, temps d'attente, décision de libération |
| Gare principale | Course normale et de pointe | Actif, en attente, bloqué, modification, temps d'assistance |
| Transfert d'équipement | pause en aval | Positions, signaux, limite de tampon, redémarrage |
| Point d'approvisionnement | Réapprovisionnement ou changement | Marche, contrôles d'identité, durée, erreurs |
| Poste d'opérateur | Période chargée | Portée, visibilité, interactions répétées, escalade |
| Expédition | Retard de prise en charge | Accumulation, état, trafic, réponse en amont |
La carte des adresses permet aux équipes de débattre de manière constructive de leurs désaccords. Elles peuvent désigner un lieu et un événement observés plutôt que de se focaliser sur un seul chiffre de débit global.
Attribuez un propriétaire à chaque adresse
Les équipes de production, d'ingénierie, de maintenance, d'assainissement, de qualité, de logistique ou les fournisseurs peuvent être responsables de différentes parties de l'intervention. Il convient de consigner qui décide et qui agit.
Testez chaque amélioration.
Si l'équipe modifie un tampon, une configuration, une signalisation, une méthode de dotation en personnel ou la position des approvisionnements, répétez le même événement et comparez les résultats.
Quatrième point d'approvisionnement : Le point d'approvisionnement que personne n'a modélisé
Les équipements à grande vitesse restent immobilisés lorsque les fournitures, conteneurs, étiquettes, outils ou informations homologués ne sont pas disponibles au bon endroit. Vérifiez le circuit d'approvisionnement lors d'un changement réel ou symbolique.
Le Code mondial de la santé animale (OIE) pour les animaux terrestres fournit des références internationalement reconnues en matière de santé et de bien-être animal. Les responsables vétérinaires, du bien-être animal, de la qualité et de la réglementation des clients demeurent responsables de leurs processus approuvés.
Comptez les marches et les recherches
Mesurer la fréquence à laquelle les opérateurs quittent leur poste habituel, la durée de leur absence et vérifier si la ligne continue de fonctionner de manière sûre et claire pendant cette absence.
Protéger l'identité lors des changements
L’identification du lot, du programme, de l’approvisionnement et du contenant doit rester claire tout au long du réapprovisionnement et de la transition. Les responsabilités du client et de la machine doivent être consignées séparément.
Cinquième point : Le champ de vision de l'opérateur
Un opérateur peut assurer la fluidité d'une ligne en surveillant plusieurs états, en corrigeant la présentation et en communiquant avec les équipes en amont et en aval. Si l'information est dispersée, les périodes de pointe amplifient considérablement la charge de travail.
Demandez un récit d'une minute
L'opérateur explique ce qui est normal, ce qui est en attente, quelles actions sont autorisées et ce qui nécessite une intervention plus poussée. Un langage confus révèle un besoin en matière de contrôle visuel ou de formation.
Rotation de l'opérateur formé
Faites appel à une deuxième personne habilitée. Si les performances ou l'interprétation changent radicalement, le système risque de reposer davantage sur l'expérience individuelle que sur une conception rigoureuse du travail.
Sixième adresse : Le bout de la ligne
L'expédition, l'empilage, l'inspection ou la manutention en aval peuvent constituer le véritable goulot d'étranglement des machines de transformation de poulets à haut rendement . Une ligne produisant plus vite qu'elle ne distribue les produits peut engendrer du travail caché dans les zones tampons et les allées.
JuliSense peut présenter des flux complets grâce à ses solutions d'automatisation d'écloseries . Les modules et interfaces spécifiques à chaque projet doivent être définis commercialement.
Testez une prise en charge tardive
Utilisez un scénario contrôlé dans lequel le service de répartition est brièvement indisponible. Observez les points d'attente, l'état du service, les limites des zones de tampon, le trafic, les décisions des superviseurs et le retour à la normale.
Suivez le dernier lot
Les opérations de fin de lot peuvent créer des conteneurs partiels, des décalages temporels, des enregistrements supplémentaires ou un itinéraire de déploiement distinct. Veuillez les inclure dans les éléments de preuve de capacité.
L'amélioration des capacités est une voie à suivre, pas une liste d'achats.
Une fois les retards identifiés, classez-les par ordre de priorité : temps utile perdu, importance pour le bien-être ou la qualité, sécurité, difficulté de reprise, coût et dépendance à la mise en œuvre. Certains nécessitent des modifications d’équipement ; d’autres, des changements d’aménagement, de fournitures, de signalisation, de personnel, de formation ou une attribution de responsabilité plus claire.
Corrigez une contrainte sans la déplacer à l'aveuglette.
Après une amélioration, surveillez les adresses en amont et en aval. Une station plus rapide peut simplement déplacer la file d'attente.
Maintenir des conditions représentatives
Comparer les données probantes obtenues dans des conditions identiques (même modèle de lot, même personnel, mêmes paramètres, mêmes conditions de salle et même méthode de mesure) lorsque cela est possible.
Dix questions pour une visite de capacité
Où se forme la première file d'attente ?
Consignez son emplacement physique, son heure de début, son déclencheur, sa taille maximale et le responsable de la décision.
Qu'attend la gare principale ?
Séparer l'approvisionnement en amont, la préparation de l'opérateur, les contrôles approuvés, les conteneurs et la disponibilité en aval.
Qu'est-ce qui nous attend à la gare principale ?
Observer les arrivées, l'utilisation de la zone tampon, l'état des travaux et la capacité du flux en amont à réagir.
Quels arrêts courts se répètent ?
Suivre la catégorie de la cause, sa durée, sa fréquence, son rétablissement et son propriétaire.
Par où transitent les fournitures ?
Préparation des cartes, stockage, réapprovisionnement, vérification d'identité, placement temporaire et retour au travail.
Un deuxième opérateur peut-il exécuter le même rythme ?
Utilisez la rotation des rôles encadrée par des formateurs pour mettre en évidence la dépendance à l'égard de l'expérience d'une seule personne.
Que se passe-t-il en cas d'indisponibilité du flux aval ?
Définir les positions d'attente, les signaux, les limites de tampon, la communication et l'autorisation de redémarrage.
Le dernier lot suit-il le même itinéraire ?
Inclure les conteneurs partiels, les enregistrements, la transition de nettoyage et la libération de l'expédition.
Comment une amélioration sera-t-elle vérifiée ?
Répétez la même adresse, le même déclencheur et la même méthode de preuve après la modification.
Comment JuliSense peut-il analyser la carte des adresses ?
Veuillez envoyer le plan, le modèle de pointe, les modules, les détails des conteneurs, le personnel, les files d'attente connues et les objectifs du projet via la page de contact JuliSense .
Donnez une véritable adresse au goulot d'étranglement
Un goulot d'étranglement sur une machine de traitement de poussins à haute capacité devient gérable lorsque l'équipe peut identifier son emplacement, son moment d'apparition, ses déclencheurs et les personnes responsables de sa résolution. La cartographie des adresses relie la capacité à la salle physique et aux personnes qui l'utilisent.
JuliSense peut utiliser cette carte pour orienter la discussion sur l'équipement et l'agencement. Le résultat utile n'est pas le plus grand nombre théorique ; c'est une ligne dont les contraintes réelles sont suffisamment visibles pour être améliorées.

