


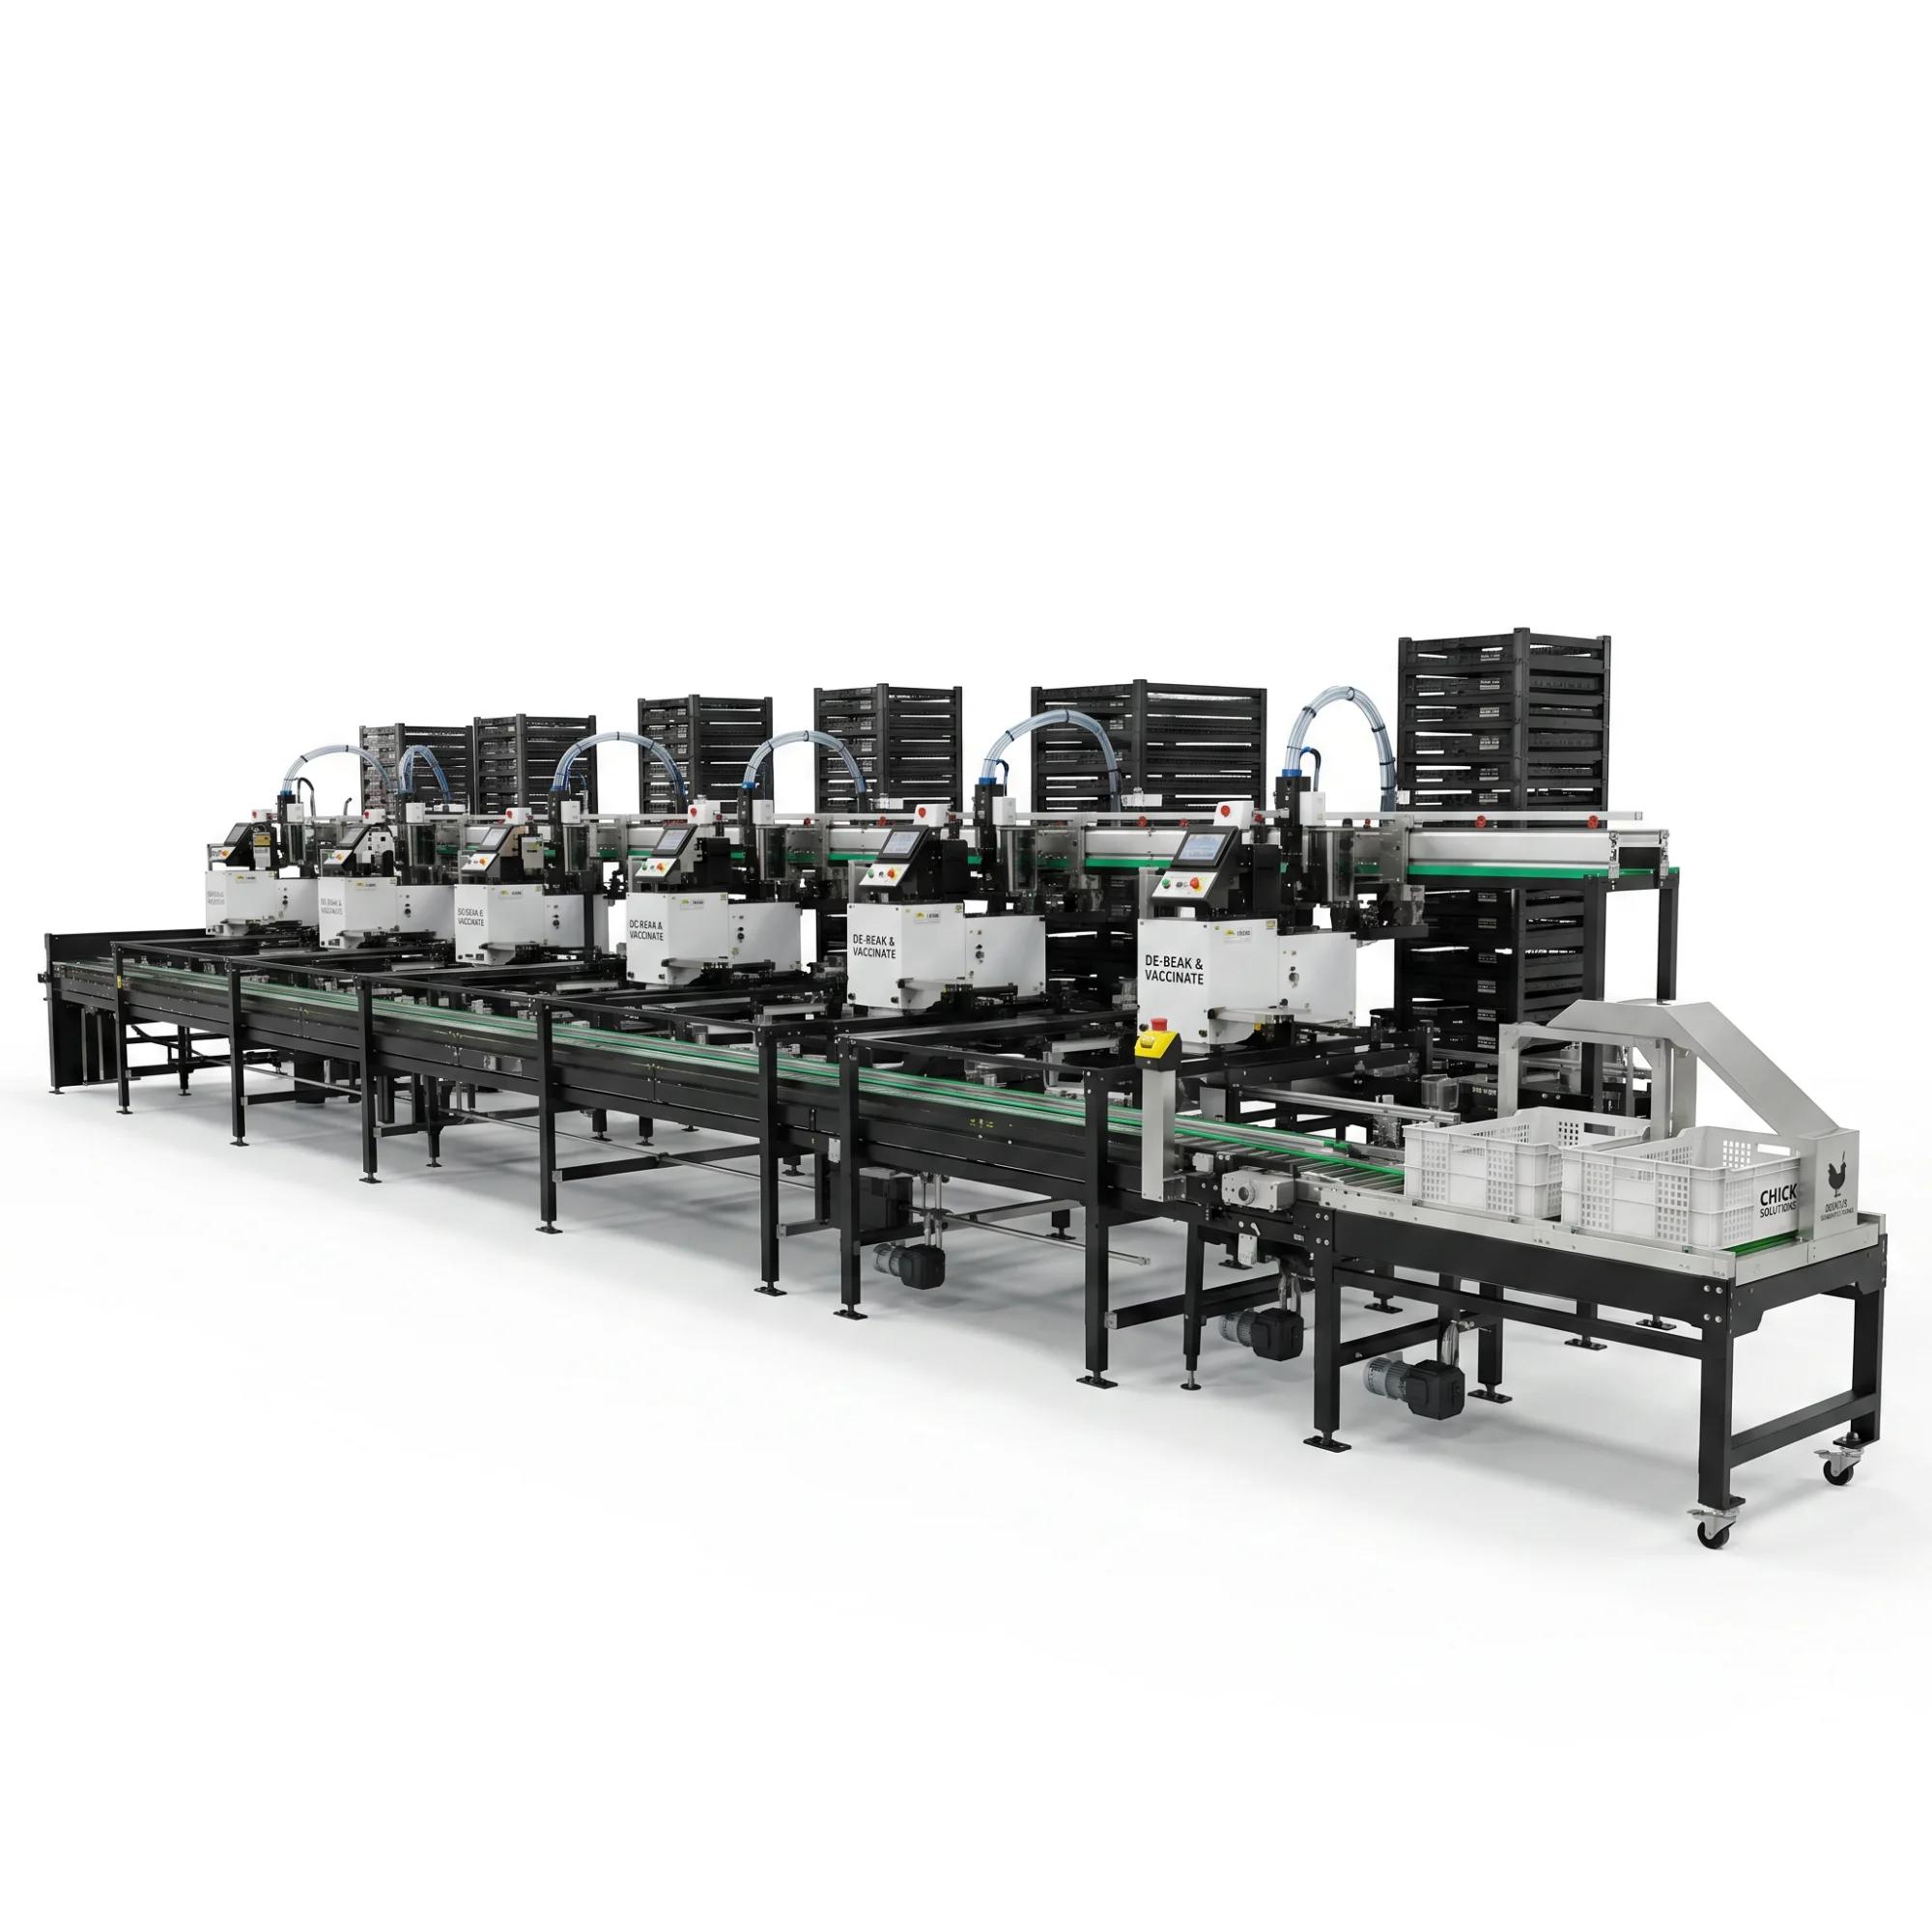
O layout de um sistema de transporte e empilhamento de pintinhos pode parecer convincente quando todas as setas apontam para a frente e todas as caixas chegam no prazo. A análise mais útil começa no final do turno, quando o último palete de expedição ainda está vazio, caixas cheias estão se aproximando da empilhadeira, um atraso anterior reduziu o espaço disponível e a equipe precisa decidir o que pode continuar sendo movimentado.
Essa fila das 16h não representa um cenário catastrófico. É uma maneira realista de verificar se o layout proposto oferece às pessoas visibilidade, espaço, acesso e controle suficientes para terminar o dia sem que um atraso se transforme em vários problemas ocultos.
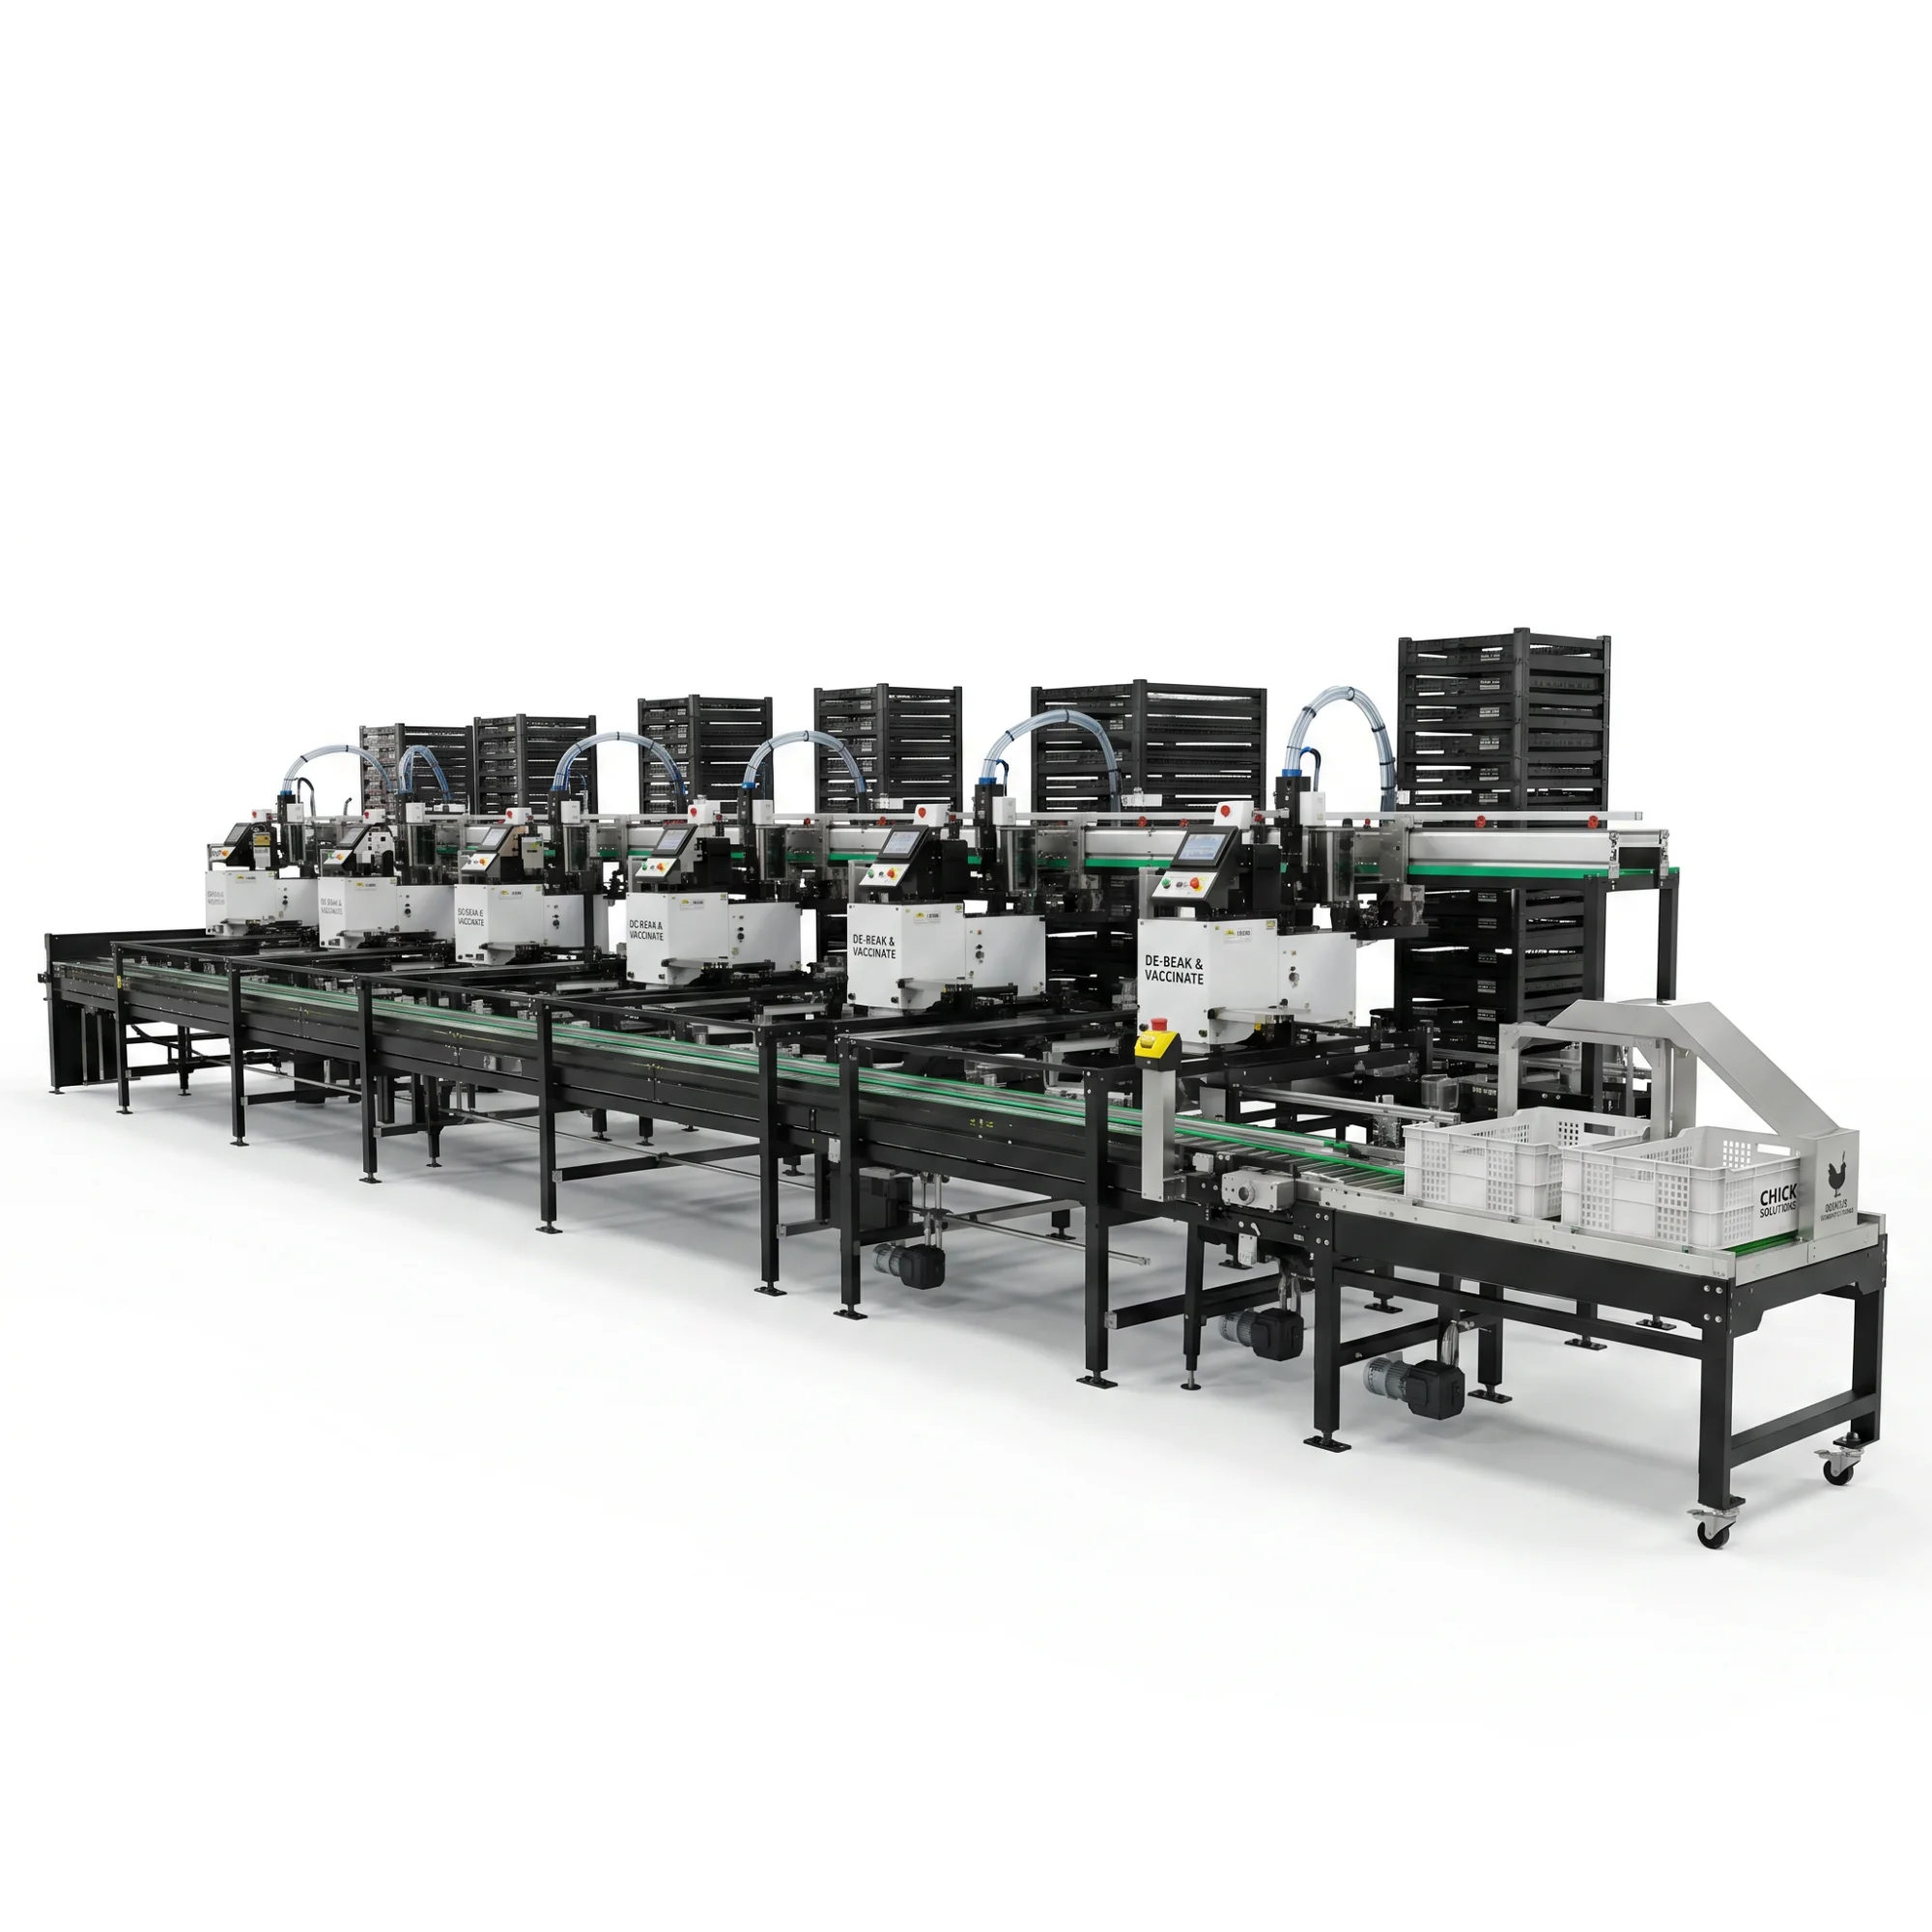
Comece pela área de expedição, onde o palete em falta deveria estar.
Caminhe até o ponto de despacho planejado e olhe rio acima. Se a coleta atrasar, onde os resíduos já coletados podem aguardar? Quantos podem esperar sem bloquear a inspeção, o trânsito, as portas, as rotas de fuga, o fluxo de coleta de lixo ou o acesso ao caminhão de coleta? Quem consegue visualizar a situação e quem decide quando o fluxo rio acima deve diminuir ou parar?
A Jili Intelligent apresenta equipamentos conectados para incubação através dos produtos JuliSense . O projeto final deve ser elaborado considerando as dimensões das caixas, regras de empilhamento, condições do ambiente, ritmo de produção, método de transporte e requisitos de destino do cliente.
Um atraso no despacho é um teste de layout.
O desenho deve mostrar mais do que apenas o ponto de coleta normal. Indique a área de espera aprovada, a acumulação máxima prática, o sentido do tráfego e o limite a partir do qual a produção muda. Um pequeno retângulo vazio na planta pode ser mais valioso do que mais um metro de esteira transportadora.
A última pilha completa apresenta um risco diferente.
Ao final do turno, uma pilha parcial ou final pode não se comportar da mesma forma que as pilhas repetidas usadas durante uma demonstração. Defina como ela é completada, identificada, liberada, movida e registrada.
Rastreie a fila de trás para frente através do empilhador.
Agora, mova-se para montante a partir do palete vazio. Qual caixa está aguardando para entrar na empilhadeira? Qual ainda está sendo inspecionada? Qual está chegando na esteira? O rastreamento reverso revela se cada seção tem um propósito claro ou se serve apenas para armazenar atrasos.
Em um sistema de transporte e empilhamento de pintinhos , cada área de amortecimento deve ter uma regra de operação. Uma área de amortecimento sem um limite visível pode se tornar um ponto de continuidade da linha, pois ninguém sabe ao certo quando pará-la.
Marque o que o empilhador controla.
Identifique os sinais que indicam os estados pronto, ocupado, em espera, bloqueado, cheio, pausado e com falha dentro do escopo de controle selecionado. Os operadores precisam de uma compreensão clara e objetiva desses estados, e não apenas de um código que os técnicos reconheçam.
Marque o que o empilhador não pode controlar.
O cronograma de coleta, caixas danificadas, trânsito local, inspeção do cliente e decisões manuais podem estar fora do controle da máquina. Inclua essas dependências externas no mesmo desenho para que a equipe do projeto possa atribuir responsáveis.
A fila tem três tipos diferentes de espaço.
Espaço para fluxo normal, espaço para recuperação e espaço para pessoas não são intercambiáveis. O espaço para fluxo normal mantém o sistema em movimento. O espaço para recuperação permite uma resposta controlada a um bloqueio ou atraso. O espaço para pessoas permite inspeção, limpeza, manutenção, supervisão e movimentação segura.
Um projeto confiável de sistema de transporte e empilhamento de pintinhos proporciona a cada tipo de espaço uma localização visível e uma função operacional clara.
A visão geral da OSHA sobre proteção de máquinas fornece material de referência geral para proteger as pessoas dos riscos associados às máquinas. O projeto final deve seguir as normas aplicáveis, a avaliação de riscos, os requisitos locais e as responsabilidades de segurança do fornecedor e do cliente no destino.
O espaço de fluxo normal responde a uma questão de temporização.
Com que rapidez as caixas chegam, quanto tempo leva cada etapa subsequente e qual é a variação normal? Use picos e mudanças representativas, não apenas uma média horária.
O espaço de recuperação responde a uma pergunta sobre exceções.
Onde o trabalho fica parado quando o empilhador, a rota de despacho ou uma decisão subsequente não estão disponíveis? A resposta deve permanecer visível e controlada.
Espaços para pessoas respondem a uma questão de propriedade
Quem deve inspecionar, limpar, manter, observar ou liberar a área? Desenhe essas ações em escala humana, incluindo portas, painéis, peças removíveis, proteções, ferramentas e posições de equipamentos temporários.
Coloque a fila das 16h no layout do sistema de transporte e empilhamento de pintinhos.
Use notas coloridas ou uma tabela simples para reconstruir um momento do turno da noite:
| Posição | O que acontece às 16h? | Responsável pela decisão |
|---|---|---|
| Expedição | A palete de recolha ainda não está disponível. | Proprietário de logística ou produção |
| Pilha completa | Liberado, mas aguardando | Funções de qualidade e expedição |
| Empilhador | Finalizando a pilha atual | Operador autorizado |
| buffer de pré-empilhamento | Próximo do limite acordado | Supervisor de linha |
| Ponto de inspeção | Uma das caixas precisa de revisão. | Proprietário da qualidade ou da produção |
| transportador a montante | Mais caixas cheias estão chegando. | proprietário do controle de linha |
A tabela transforma o layout em um mapa de decisão compartilhada. Ela também ajuda os compradores a perguntarem se os sinais de controle, os locais de espera, a comunicação e a autoridade para reiniciar estão incluídos no projeto.
Não oculte a recuperação manual.
Caso seja necessário remover, reposicionar ou redirecionar uma caixa, indique onde e como a ação autorizada deve ser realizada. Confirme as necessidades de proteção, acesso, içamento ou manuseio, bem como as condições exigidas antes da retomada da operação normal.
Não oculte a pilha parcial.
Pergunte como a configuração selecionada lida com as condições de fim de lote e fim de turno. Um sistema não deve ser avaliado apenas pelo meio de uma operação longa e estável.
A limpeza muda o significado de cada flecha.
Durante a produção, as setas indicam a movimentação do produto. Durante a limpeza, a mesma área pode necessitar de pessoal, ferramentas, gestão de água, remoção de componentes, manuseio de resíduos e acesso para inspeção. Sobreponha o percurso de higienização ao desenho de produção.
Essa sobreposição permite que o layout do sistema de transporte e empilhamento de pintinhos suporte dois modos reais, em vez de uma única imagem de produção ideal.
A JuliSense descreve o suporte ao projeto em sua página de serviços , incluindo design, integração, comissionamento, treinamento e discussões pós-venda. Os entregáveis específicos do projeto devem ser definidos na cotação ou no contrato.
Procure embaixo e ao lado da linha.
Analise a visibilidade, o alcance, os pontos de coleta, as interfaces com o piso, os suportes das esteiras transportadoras, os painéis de controle, o acesso aos empilhadores e as áreas que podem estar obstruídas por caixas ou proteções. As equipes de limpeza e manutenção devem realizar essa inspeção em conjunto.
Planeje a rota de liberação limpa
Indique quem inspeciona a área após a limpeza, quais evidências são necessárias, como as peças removidas são confirmadas e como o status da linha é devolvido à produção.
Teste o layout com quatro relógios.
Um teste útil em fábrica ou em campo deve comparar o relógio de chegada de caixas, o relógio de conclusão de pilhas, o relógio de expedição e o relógio de resposta humana. Os relógios nem sempre estarão sincronizados. O layout e os controles devem ajudar a equipe a identificar e gerenciar essa diferença.
Para avaliação e redução de riscos em máquinas em geral, a norma ISO 12100 é uma referência útil. Aplique os requisitos relevantes ao equipamento final, às interfaces, aos modos de operação, às pessoas e à localização.
Crie uma coleta tardia
Utilize uma demonstração previamente acordada na qual o recurso de despacho esteja temporariamente indisponível. Observe o acúmulo de informações, a resposta a montante e o caminho de volta ao funcionamento normal.
Criar uma retenção de inspeção
Posicione uma caixa representativa no ponto de inspeção ou exceção aprovado. Confirme se sua identidade e status permanecem claros e se ela não retorna silenciosamente ao fluxo liberado.
Crie um final de turno único
Execute as últimas tarefas, conclua ou gerencie a última pilha, limpe a rota e entregue a área à próxima equipe responsável. A sequência final geralmente revela mais do que os primeiros dez minutos.
Dez perguntas que os compradores devem fazer sobre o desenho.
Onde as pilhas concluídas podem aguardar?
Mostre a localização aprovada, o limite prático, o status de liberação, a rota de tráfego e o responsável pela decisão.
O que define o ritmo da linha?
Identificar a restrição real em condições representativas, incluindo inspeção, conclusão da empilhagem, coleta e chegadas a montante.
Como exibir um buffer cheio?
Confirme a indicação visual ou de controle selecionada e a resposta a montante acordada.
O que acontece a uma caixa danificada?
Utilize uma rota de exceção separada e controlada, com identidade, proprietário e uma próxima ação.
É possível acessar a linha durante o horário normal de expediente?
Mapear o acesso do operador, supervisor, controle de qualidade, saneamento e manutenção sem presumir que a produção será interrompida a cada observação rotineira.
O que acontece durante uma parada de empilhadeira?
Defina o trabalho atual, a resposta a montante, as posições de espera, a comunicação, a autoridade de recuperação e as verificações de reinicialização.
As dimensões da caixa estão confirmadas?
Forneça dimensões, características, variações, condições de carregamento e regras de empilhamento representativas antes do projeto e dos testes.
Como é tratada a pilha parcial final?
Definir o método operacional, a identificação, a liberação, a movimentação e o registro para o sistema selecionado.
O que deve ser incluído nas evidências de aceitação?
Inclua execuções representativas, paradas, buffers, tratamento de exceções, acesso para limpeza, controles, treinamento e fechamento de pendências.
Como o JuliSense pode analisar o layout de um projeto?
Envie o desenho da sala, detalhes da caixa, fluxo esperado, regras de empilhamento, método de despacho, interfaces e restrições conhecidas através da página de contato do JuliSense .
Deixe a fila tardia aprimorar o projeto inicial.
O layout de um sistema de transporte e empilhamento de pintinhos torna-se crível quando explica a fila das 16h com a mesma clareza que a primeira operação tranquila da manhã. Espaço de despacho, limites de buffer visíveis, rotas de exceção, acesso para limpeza e responsabilidade pelas decisões tornam o sistema mais fácil de ser avaliado e operado pelos clientes.
O JuliSense pode usar o mapa do turno da noite para conectar as opções de equipamentos com a situação real do ambiente. O objetivo não é eliminar todos os atrasos, mas sim tornar cada atraso visível, controlável e passível de recuperação antes que o palete vazio se torne o foco do turno.

