


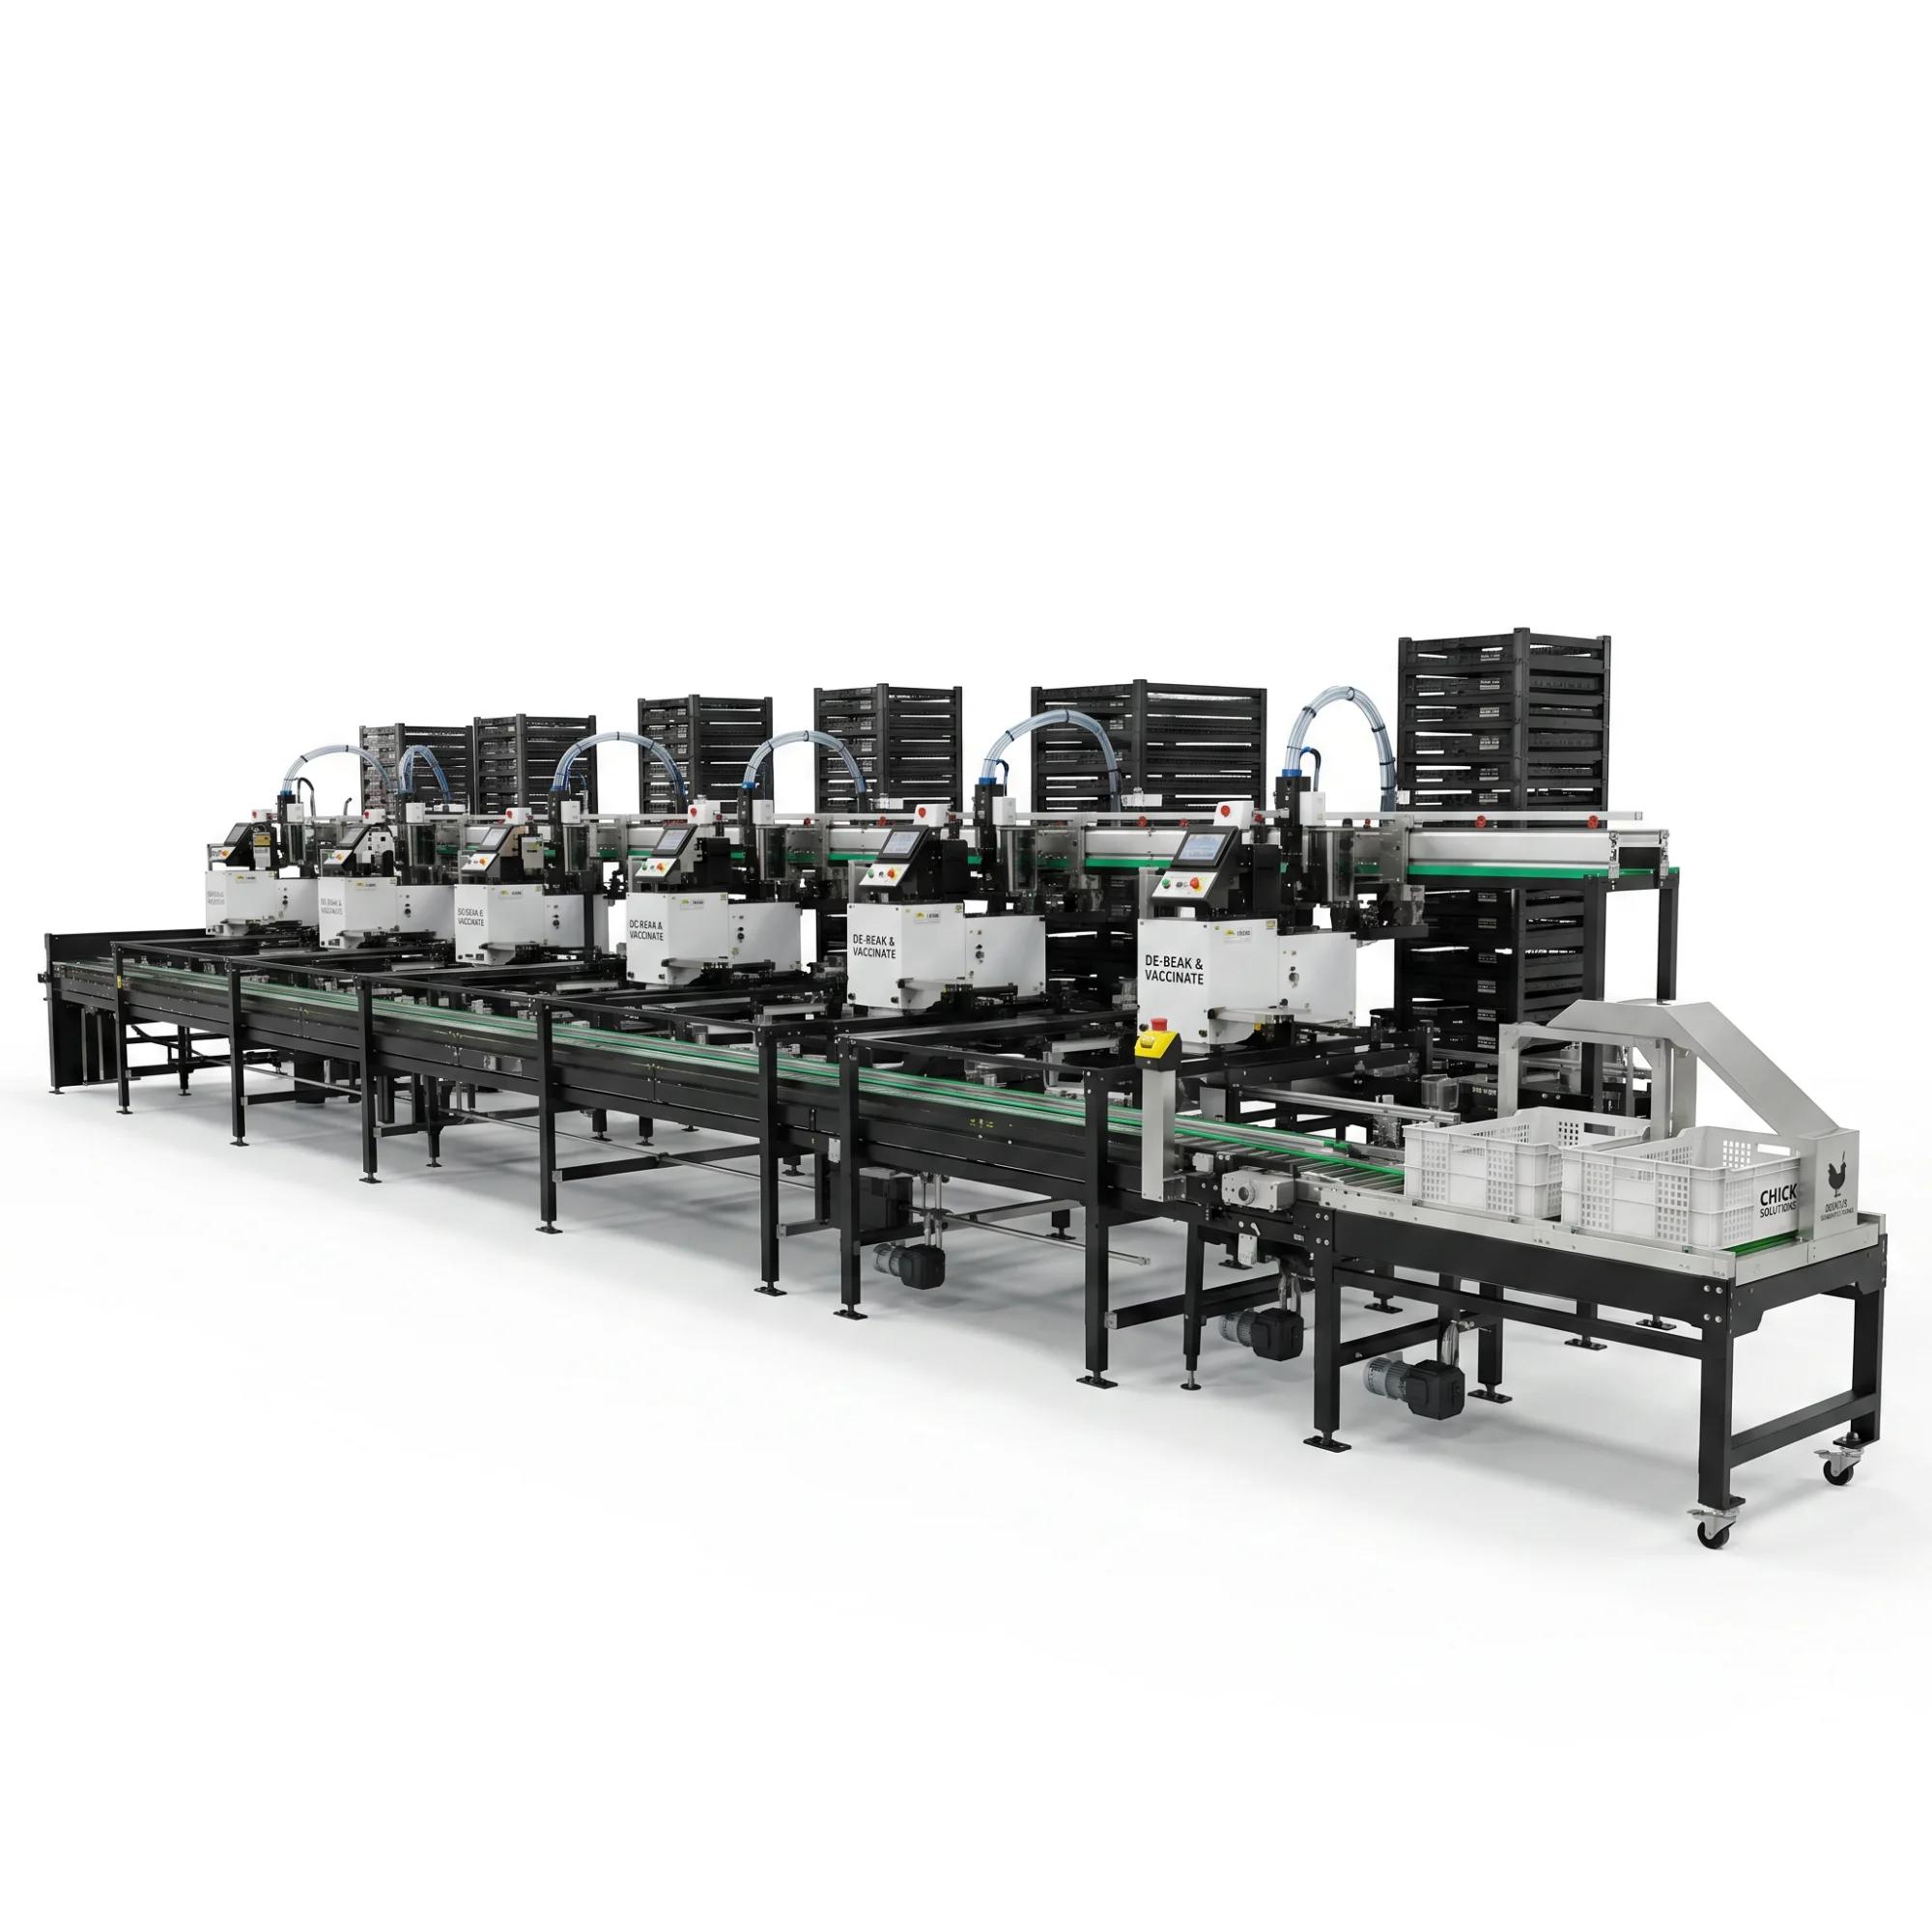
Станции обработки могут работать бесперебойно, в то время как конечный этап по-прежнему зависит от людей, поднимающих, поворачивающих, переносящих и расставляющих ящики. В пиковый период именно этот заключительный участок может решить, продолжит ли движение оборудование, расположенное выше по цепочке, или ему потребуется место.
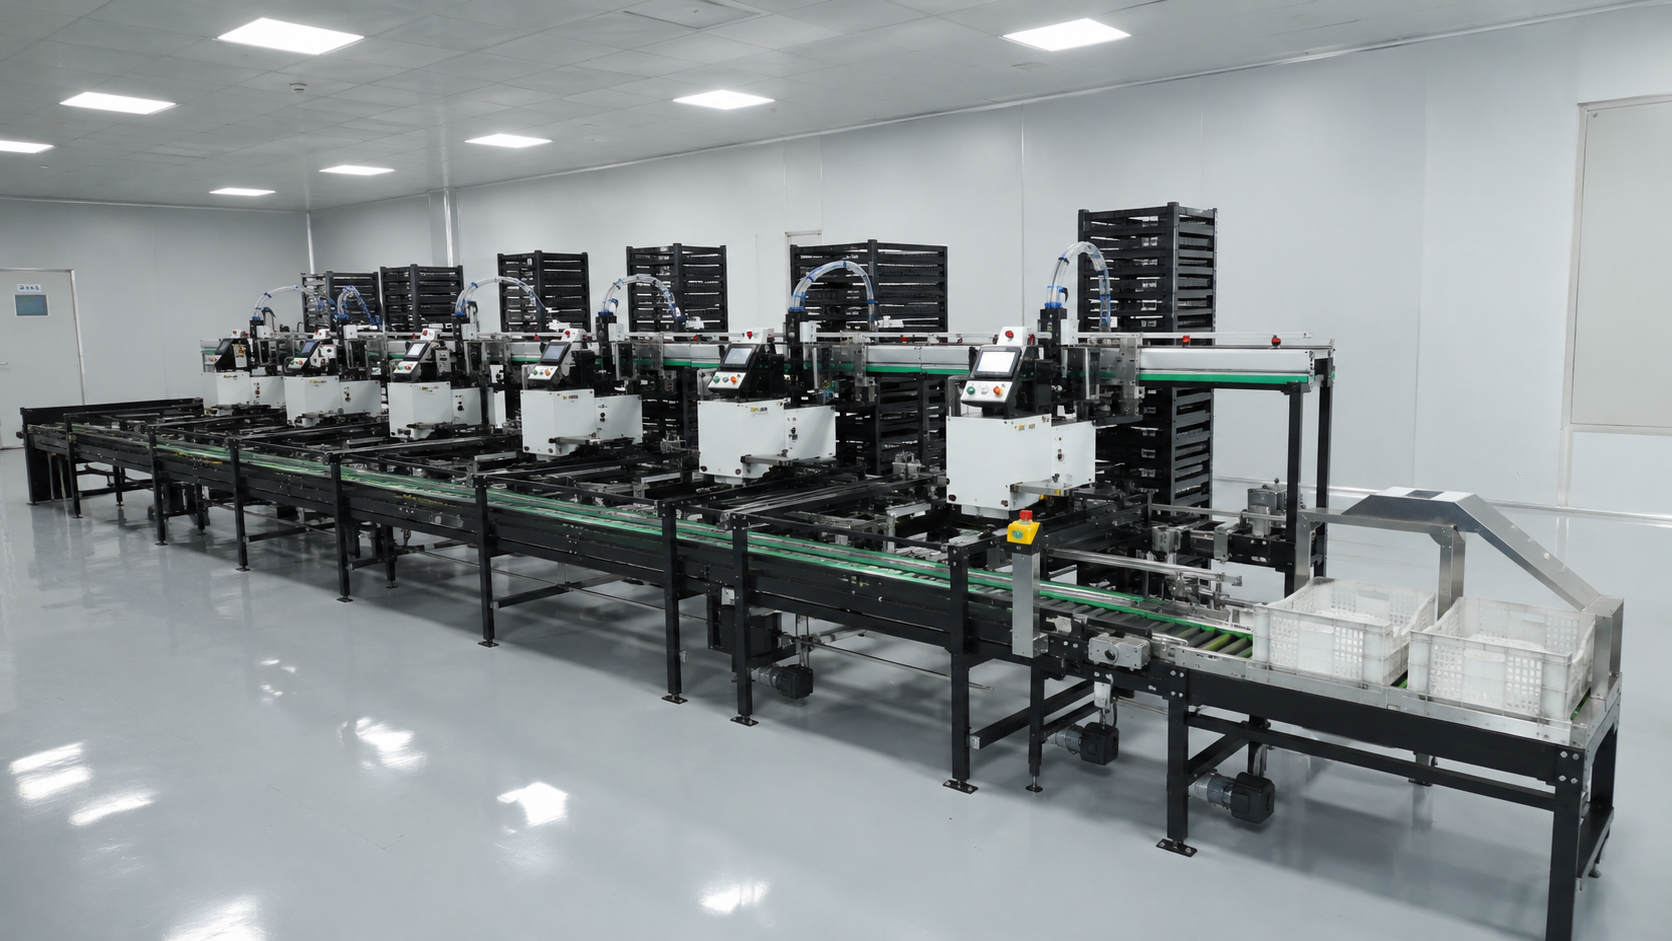
Автоматизированная линия для укладки цыплят — это не просто более быстрый способ штабелирования ящиков. Она должна принимать правильный ящик, в правильной ориентации, с неравномерной скоростью, соответствующей реальным условиям эксплуатации, а затем формировать утвержденную штабель, учитывая при этом интересы операторов, цыплят, уборщиков и обслуживающего персонала.
Полезное обсуждение процесса покупки начинается с ящиков и организации рабочего процесса, а не с модели штабелирования.
Принесите сами ящики в проект.
Ящики, которые на фотографии выглядят одинаково, могут отличаться по внешним размерам, геометрии основания, форме бортиков, особенностям складывания, жесткости, износу, этикеткам и способу размещения на конвейере. Наличие смешанных партий ящиков создает дополнительные различия.
Предоставьте поставщику физические образцы или чертежи, соответствующие стандартам, для каждого ящика, который должен быть в пути. По возможности включите новые и бывшие в употреблении образцы.
Записывать:
- Производитель и модель.
- Внешние длина, ширина и высота.
- Пустой и максимально допустимый рабочий вес.
- Геометрия основания и боковины.
- Поручни, защелки, крышки или вкладыши.
- Надлежащая ориентация на конвейере.
- Допустимая высота и схема укладки.
- Предельные значения состояния поврежденных ящиков.
- Этикетки или идентификационные знаки, которые должны оставаться видимыми.
Не следует предполагать, что машина может вместить «стандартные клетки для птицы». При приемочных испытаниях следует использовать именно те типы клеток, которые были согласованы.
Компания JuliSense, производитель оборудования для автоматизации инкубаторов, представленная на этом сайте, предлагает конвейерную и штабелирующую линию в составе системы обработки суточных цыплят. В окончательном предложении следует подтвердить совместимость с клетками, а также включить функции транспортировки, загрузки и штабелирования.
Прежде чем обсуждать скорость, определите структуру стека.
Проектная группа должна согласовать стек технологий, предоставляемый машиной. Полное определение может включать в себя:
- Количество ящиков в стопке.
- Расположение ящиков по уровням.
- Максимальная высота и вес штабеля.
- Присутствуют ли крышки, вкладыши или прокладки.
- Требуемый допуск на выравнивание.
- Направление разгрузки.
- Пункт назначения: поддон, тележка, пол или конвейер.
- Правила для неполных финальных стеков.
- Требования к идентификации или разделению партий.
Если для нескольких продуктов или направлений используются разные шаблоны, перечислите каждый шаблон и способ перехода на новый. Уточните, кто может выбирать или редактировать шаблон и как подтверждается активный шаблон перед началом производства.
Укладчик не может исправить несбалансированную линию.
Ящики редко прибывают с идеально равномерными интервалами. Станции обработки, операторы, смена партий, проверки качества и последующая обработка создают вариации. Модуль штабелирования должен обладать достаточным контролем и буферной емкостью, чтобы поглощать нормальные вариации, не превращаясь при этом в склад для всех проблем, возникающих на предыдущем этапе.
Используйте краткосрочное исследование, а не единое среднее значение:
- Зафиксируйте время прибытия каждого полного ящика в нескольких партиях.
- Марк отметил запланированные остановки и незапланированные задержки.
- Обратите внимание на самую длинную группу плотно расположенных ящиков.
- Измерьте, сколько времени готовые стопки ожидают удаления.
- Зафиксируйте поведение при возвращении пустого ящика, если он находится в той же зоне.
Эта информация помогает поставщику оценить зоны конвейера, накопление, цикл штабелирования и схему разгрузки.
| Наблюдение | Что это может означать | Вопрос для анализа проекта |
|---|---|---|
| Ящики прибывают партиями. | Работа на начальном этапе осуществляется пакетным методом. | Сколько ящиков может оставаться в режиме ожидания, не блокируя производство? |
| Завершенные стеллажи остаются на своих местах. | Ограничивающим фактором является удаление отходов ниже по течению. | Необходимо ли организовать второе место для разгрузки или уточнить логистику? |
| Пустые ящики пересекают поток полных ящиков | Маршруты не разделены. | Может ли данная планировка обеспечить одностороннее движение? |
| Поврежденные ящики часто останавливают конвейеры. | Состояние флота не контролируется. | Какой процесс отбраковки и ручного обхода необходим? |
| Операторы неоднократно выравнивают ящики. | Представление информации непоследовательно. | Где следует скорректировать выравнивание? |
В руководстве JuliSense на сайте JuliSense.com, посвященном проверке компоновки системы транспортировки цыплят, более подробно рассматриваются интерфейсы между входящими и исходящими звеньями системы.
Определите, как система будет обрабатывать неисправный ящик.
Ни один парк ящиков не является идеальным. Трещины по краям, деформированные основания, недостающие детали, этикетки, мусор или неправильная ориентация могут помешать автоматической обработке.
Конструкция должна определять этапы обнаружения, остановки, доступа, извлечения и перезапуска. Неисправный ящик не должен вынуждать операторов залезать внутрь оборудования или импровизировать, обходя охранника.
Попросите поставщика продемонстрировать или объяснить:
- Как обнаруживается смещение.
- Что сообщает оператору сигнал тревоги.
- Место, где можно убрать бракованный ящик.
- Включен ли ручной обходной путь.
- Как контролируется запасённая энергия перед её использованием.
- Как линия подтверждает, что территория свободна перед перезапуском.
- Что происходит с неполным стеком?
Инкубатор также должен установить правила проверки и утилизации клеток. Автоматизация работает лучше, когда явно поврежденные клетки удаляются до того, как они попадут на штабелер.
Проблема нехватки пустых ящиков — это часть той же самой проблемы.
Во многих проектах основное внимание уделяется полным ящикам, а пустые ящики оставляют операторам. Это приводит к перераспределению рабочей силы, а не к ее сокращению.
Составьте карту мест отправления пустых ящиков, способов их сортировки, факта их очистки, способов возврата и мест, где они необходимы операторам. Если пустые и полные ящики перемещаются по расположенным рядом конвейерам, проверьте точки пересечения и подъездные пути.
В число вопросов входят:
- Пустые ящики доставляются стопками или поштучно?
- Кто их разбирает или представляет?
- Синхронизирован ли процент возврата с объемом производства?
- Где хранятся излишки ящиков, оставшиеся после обработки небольшой партии?
- Может ли маршрут принимать ящики другого типа после переключения?
- Прерывает ли мытье или проверка поставки?
Полезная автоматизированная система охватывает весь цикл производства, даже если некоторые модули остаются ручными.
Элементы управления должны отображать состояние потока.
Операторам необходимо знать больше, чем просто «неисправность». Интерфейс должен помогать им понимать, где находится ящик, чего ожидает система и какое безопасное действие следует предпринять дальше.
Согласовать статус и оповещения для:
- Ящик обнаружен в каждой важной зоне.
- Неправильный или отсутствующий ящик.
- Разработка стека продолжается.
- Стек завершен.
- Зона сброса занята.
- Нижняя часть рек ещё не готова.
- Охранное или контрольное событие.
- Аварийная остановка.
- Неисправность системы или привода.
- Выбор рецепта или схемы укладки.
Если штабелер подключен к оборудованию для обработки, определите ответственных за сигналы. Полная последовательность должна указывать, когда вышестоящие машины останавливаются, продолжается ли заполнение буфера и при каких условиях возможен перезапуск.
Оставьте место для людей и завершенных проектов.
Площадь, занимаемая оборудованием, — это лишь часть планировки. Для штабеля необходим маршрут демонтажа, а для штабелера — пространство, необходимое для работы, очистки и технического обслуживания.
Покажите на рисунке:
- Конвейер для полных ящиков.
- Маршрут возврата пустого ящика.
- Зона разгрузки и сбора отходов из дымовых труб.
- В зависимости от ситуации, маршрут движения тележки, поддона или погрузчика.
- Рабочее место оператора и безопасный доступ.
- Точка отбракованного ящика.
- Охранный кожух и открывающаяся дверь.
- Зазор в электрощитке.
- Маршрут очистки и дренажа.
- Место для демонтажа оборудования, требующего технического обслуживания.
- Путь ручного обхода.
Проведите моделирование пикового расхода на основе плана. Размещайте завершенные дымовые трубы со скоростью, с которой они будут удаляться, а не со скоростью, которая предполагается на чертеже для их исчезновения.
Системы охраны и восстановления должны разрабатываться совместно.
Автоматическая штабелировка включает в себя перемещение грузов, конвейеры, приводы и потенциально накопленную энергию. Обеспечение безопасности требует проведения оценки рисков, специфичной для конкретного проекта, и проверки соответствия требованиям страны установки.
С точки зрения эксплуатации, следует сосредоточиться на предсказуемом восстановлении. Если ящик останавливается на полпути цикла, система должна обеспечивать безопасный способ доступа, исправления и перезапуска оборудования. Операторам не должно приходиться преодолевать защитное ограждение или протягивать руку через движущуюся зону, чтобы продолжить производство.
Обсудите аварийную остановку, двери доступа, блокировки, изоляцию, предупреждения о перезапуске и расположение ручных органов управления. Включите эти функции в заводские испытания.
Очистка и контроль за мусором влияют на надежность.
Конвейеры для ящиков и зоны штабелирования собирают пыль, перья, этикетки, фрагменты и другой мусор. Конструкция должна позволять проводить плановую очистку и осмотр без превращения каждой операции в плановое техническое обслуживание.
Обзор:
- Доступ под секциями конвейера и между ними.
- Крышки и лотки, которые можно снять.
- Места, где мусор может попасть на датчики или приводы.
- Прокладка кабелей и пневматических систем.
- Дренаж и утвержденный метод очистки.
- Последовательность действий по очистке ящиков перед санитарной обработкой.
- Детали, которые должны оставаться сухими или защищенными.
Поставщик разъясняет ограничения по доступу к оборудованию и материалам; инкубаторий определяет утвержденную процедуру санитарной обработки. Проведите проверку, специфичную для проекта, в соответствии с процессом контроля качества производителя.
Заводские испытания должны включать в себя испытания в неидеальных условиях.
Демонстрация с прибытием одинаковых новых ящиков по одному мало что говорит о коммерческом инкубаторе.
Разработайте приемочные испытания в пределах согласованного рабочего диапазона:
- Выполните все утвержденные рецепты для каждого типа ящиков и их штабелирования.
- Изменяйте интервалы прибытия ящиков в рамках согласованного графика.
- Создайте условие "нижестоящий поставщик не готов".
- Предъявите ящик в неправильном положении.
- Продемонстрируйте метод извлечения отбракованных ящиков или ручной извлечения.
- Остановите машину в разных точках цикла штабелирования.
- Проверьте работу защитной системы и реакцию аварийной остановки.
- Проверьте обработку перезапуска и неполного стека.
- Проверьте сигналы тревоги, уровни доступа, счетчики и выбор рецептов.
- Проверьте доступ для очистки и технического обслуживания.
Используйте нереальные репрезентативные нагрузки и согласованный безопасный метод испытаний. Зафиксируйте открытые позиции с владельцами и предоставьте доказательства закрытия.
Информация, которую следует включить в запрос предложений (RFQ).
Отправить поставщику:
- Страна установки и план размещения объекта.
- Нормальный и пиковый режимы прибытия полных ящиков.
- Каждая модель ящика, чертеж, образец и ожидаемые условия.
- Диапазон веса ящиков и утвержденная схема штабелирования.
- Требуемое место назначения в стопке и способ удаления.
- Пустой ящик: исходный и обратный маршрут.
- Подробная информация об оборудовании, используемом на этапах добычи и переработки.
- Доступное буферное пространство.
- Электротехнические и пневматические системы.
- Требования к элементам управления, сигнализации, языку программирования и данным.
- Метод очистки и экологические ограничения.
- Требования к охране и соблюдению местных норм.
- Требования к приемке на заводе и площадке.
- Объем работ включает обучение, поставку запасных частей, установку и техническую поддержку.
В коммерческом предложении необходимо указать отдельно конвейеры, устройства выравнивания, буферные зоны, штабелер, разгрузочное устройство, защитные ограждения, системы управления, монтаж, ввод в эксплуатацию, обучение, запасные части и исключения.
Часто задаваемые вопросы
Может ли один штабелер вместить ящики нескольких размеров?
Возможно, но совместимость необходимо спроектировать и протестировать. Предоставьте точные чертежи и образцы. Подтвердите необходимые корректировки, рецептуры, время переналадки и возможность наличия смешанных ящиков в одной смене.
Сколько ящиков должна вмещать буферная зона?
Размер буфера определяется на основе измеренных всплесков поступления, цикла укладки, времени удаления на последующих этапах, допустимого накопления и доступного пространства. Большой буфер может скрывать проблему, не устраняя её.
Полезна ли автоматическая укладка яиц для небольшого инкубатора?
Возможно, это так, особенно в тех случаях, когда важны такие факторы, как подъем грузов, укомплектованность персонала, единообразие контейнеров или интеграция. Экономическая целесообразность зависит от фактического потока и трудозатрат, а не только от размера инкубатора.
Что произойдет, если штабелер остановится?
Проект должен включать в себя четко определенную последовательность остановок, безопасный метод восстановления, ручной обходной путь или резервный вариант при необходимости, а также ясные условия перезапуска. Запросите эти документы во время заводских испытаний.
Можно ли соединить линию штабелирования с существующей линией обработки?
Вполне возможно. Поставщик должен проверить высоту конвейера, расположение ящиков, диапазон скоростей, элементы управления, защитные ограждения, работу буфера, планировку помещения и последующую логистику.
Место компании JuliSense в проекте по обработке ящиков
Система транспортировки и штабелирования JuliSense идеально подходит для покупателей, изучающих этот этап производственного процесса в инкубаторе. Ее интеграция в более широкую систему обработки суточных цыплят также способствует обсуждению подготовительных станций обработки и полной автоматизации, а не рассматривает штабелер как изолированный объект. Покупателям следует использовать этот более широкий ассортимент продукции для уточнения интерфейсов, а затем точно определить объем работ: в окончательном предложении должны быть указаны утвержденные типы клеток, зоны транспортировки, правила штабелирования, элементы управления, ограждения, тестирование, установка и поддержка.
Продумайте дизайн конца линии так же тщательно, как и её начало.
Автоматизированная линия укладки цыплят оправдывает себя, когда устраняет реальную проблему, связанную с обработкой клеток, и обеспечивает бесперебойную работу всего инкубатора. Для этого необходимы знание геометрии клеток, четкие правила укладки, сбалансированный прием и выгрузка, полезные сигналы тревоги, безопасное извлечение и достаточно места для очистки и извлечения готовых партий.
Компания JuliSense также предлагает более комплексные решения для автоматизации инкубаторов . Для проверки интерфейса и получения подробного предложения отправьте чертежи клеток, образцы, данные о прибытии, правила штабелирования, планировку помещения, подробную информацию о подключенном оборудовании и желаемые границы проекта через страницу контактов .
Точка отсчета
- Инструкция OSHA по защите оборудования содержит общую информацию об опасностях, связанных с оборудованием, и мерах безопасности. При установке необходимо соблюдать требования оценки рисков и законодательства, действующие на данном объекте.
Более четкое решение по проекту
Автоматическую линию по укладке цыплят следует проверить в сравнении с реальными клетками. Необходимо определить ориентацию загрузочного устройства и правила укладки. Протестируйте автоматическую линию по укладке цыплят с учетом нормальных колебаний и планового перерыва. Уточните, как автоматическая линия регистрирует остановку и контролируемый перезапуск. Сравните автоматическую линию по укладке цыплят по таким параметрам, как ограждения, доступ к очистке и наличие запасных частей. Перед утверждением автоматической линии по укладке цыплят ознакомьтесь с требованиями стандарта ISO 12100 и рекомендациями OSHA по защите оборудования .

