


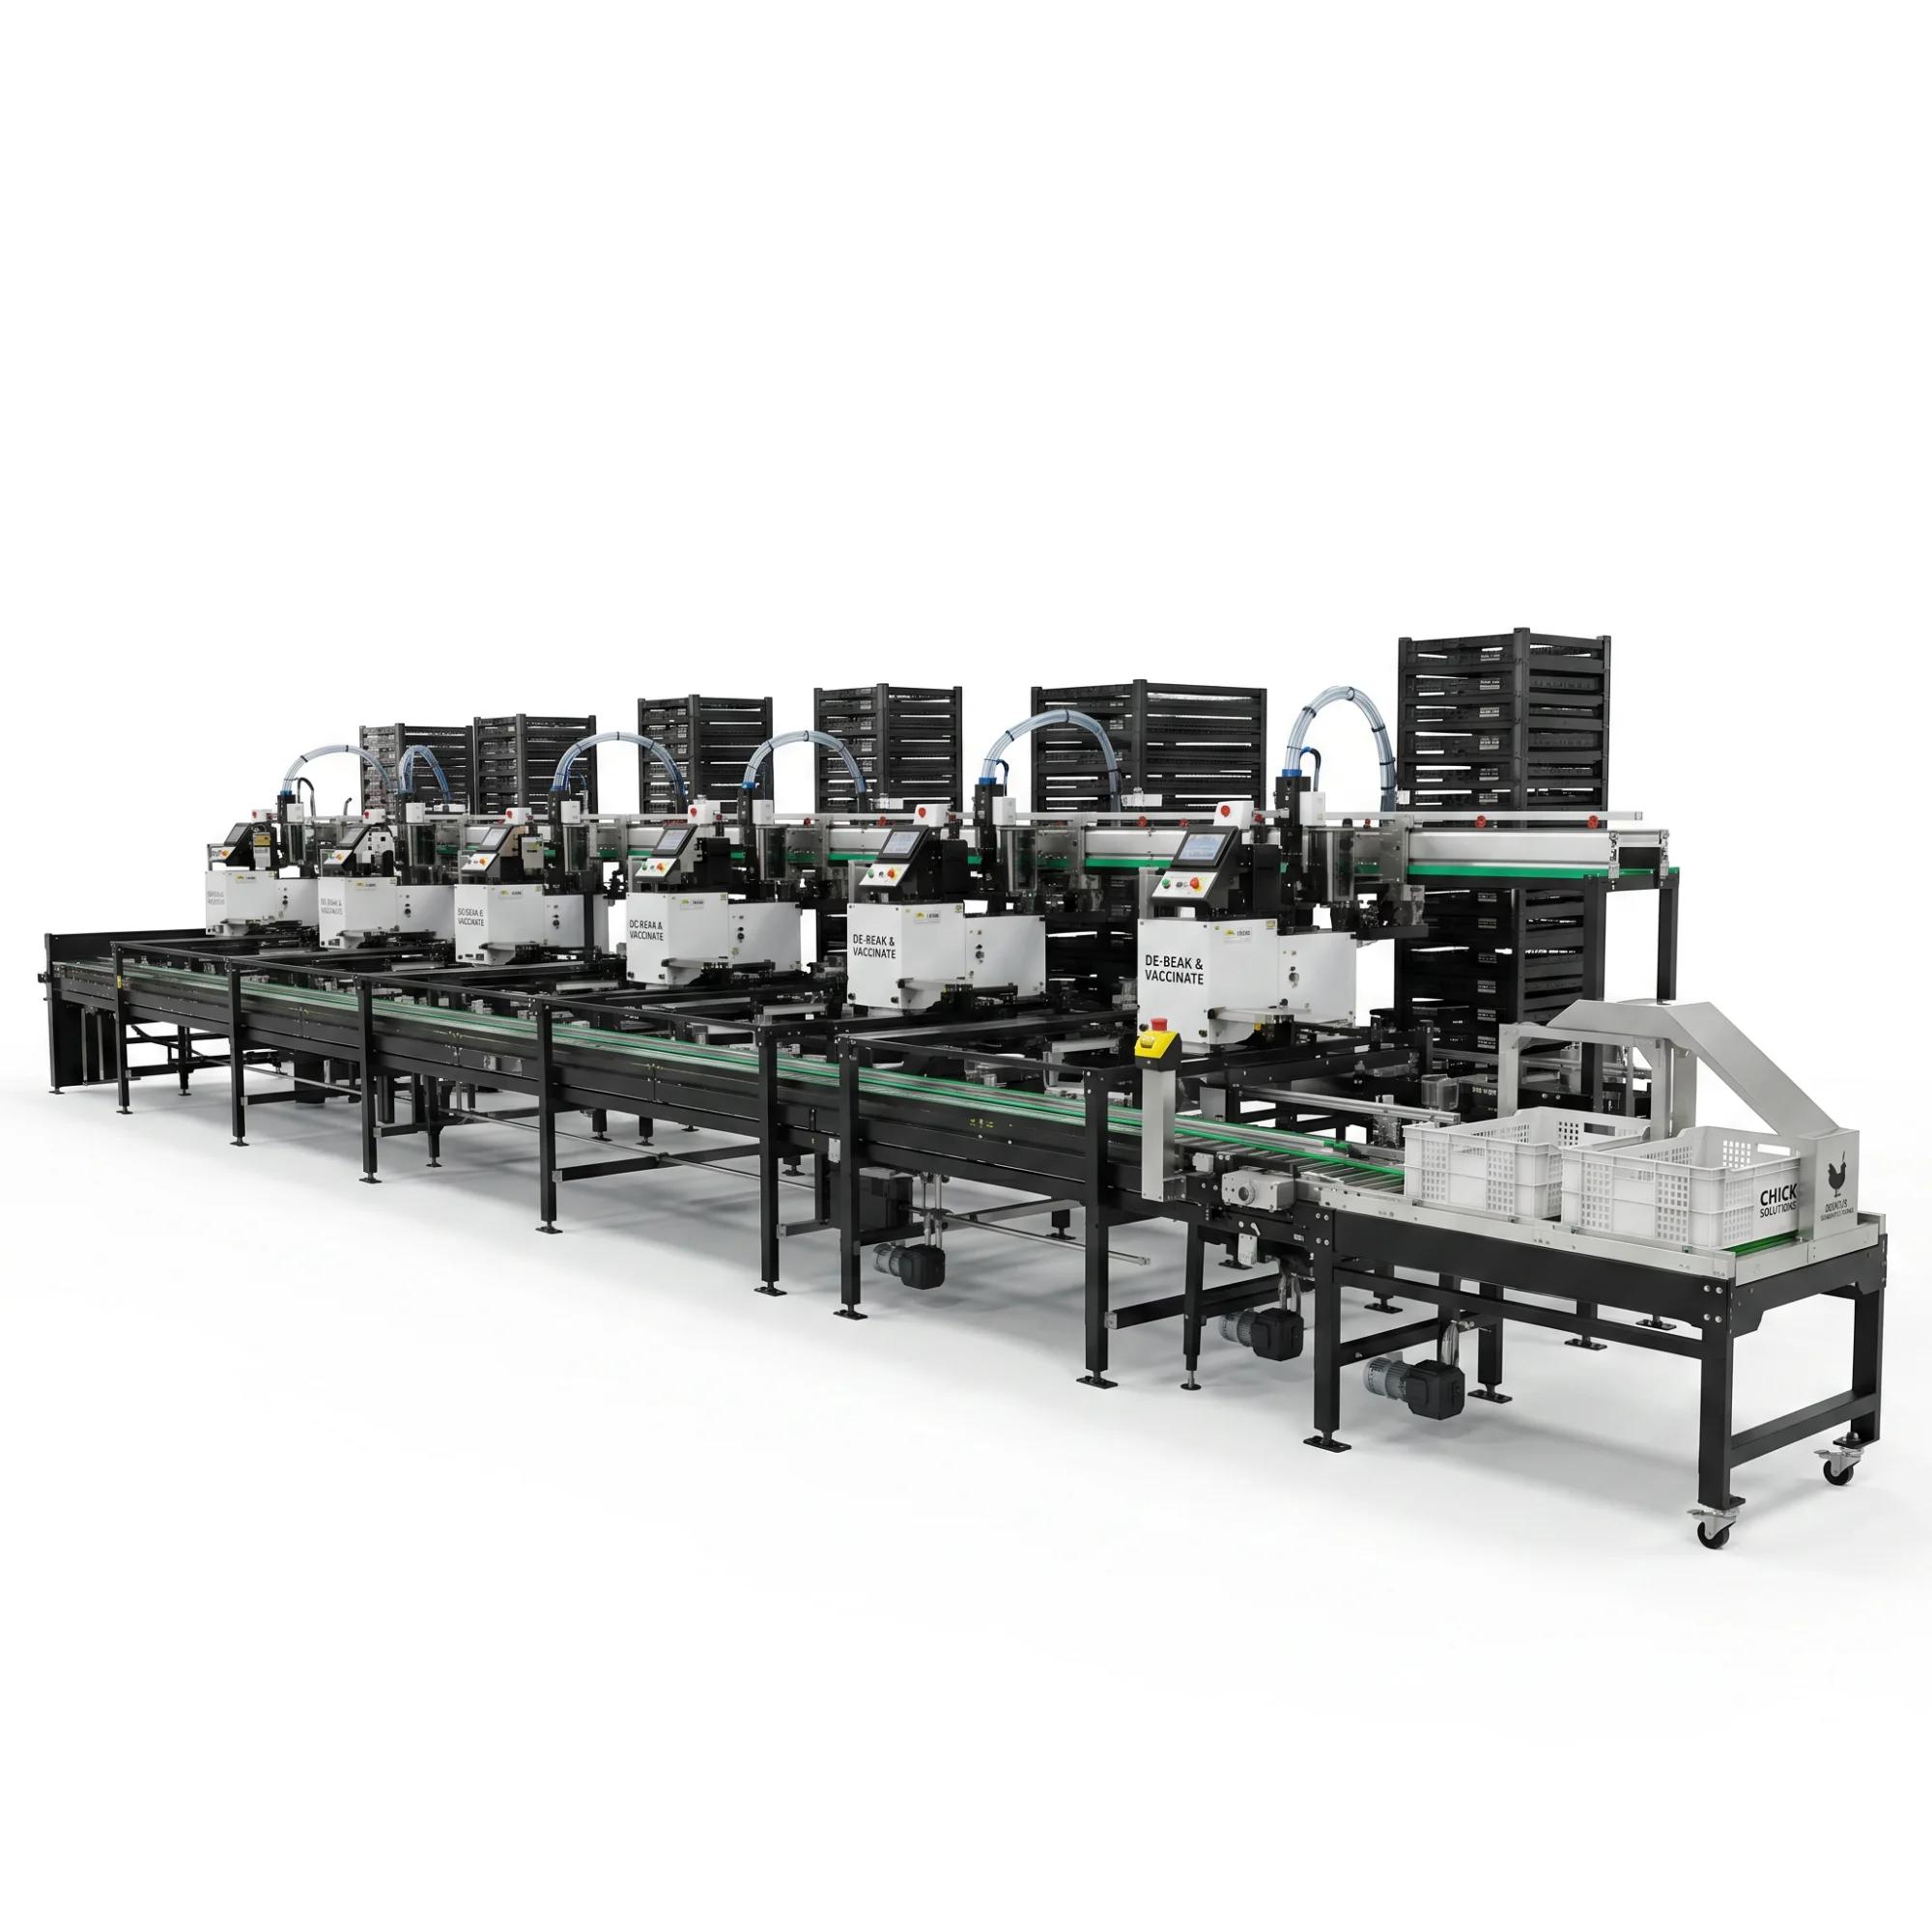
Le stazioni di trattamento possono funzionare senza intoppi, ma la fase finale del processo dipende ancora da operatori che sollevano, girano, trasportano e sistemano le casse. Durante un picco di lavoro, quest'ultima sezione può determinare se le apparecchiature a monte continueranno a funzionare o dovranno attendere che si liberi uno spazio.
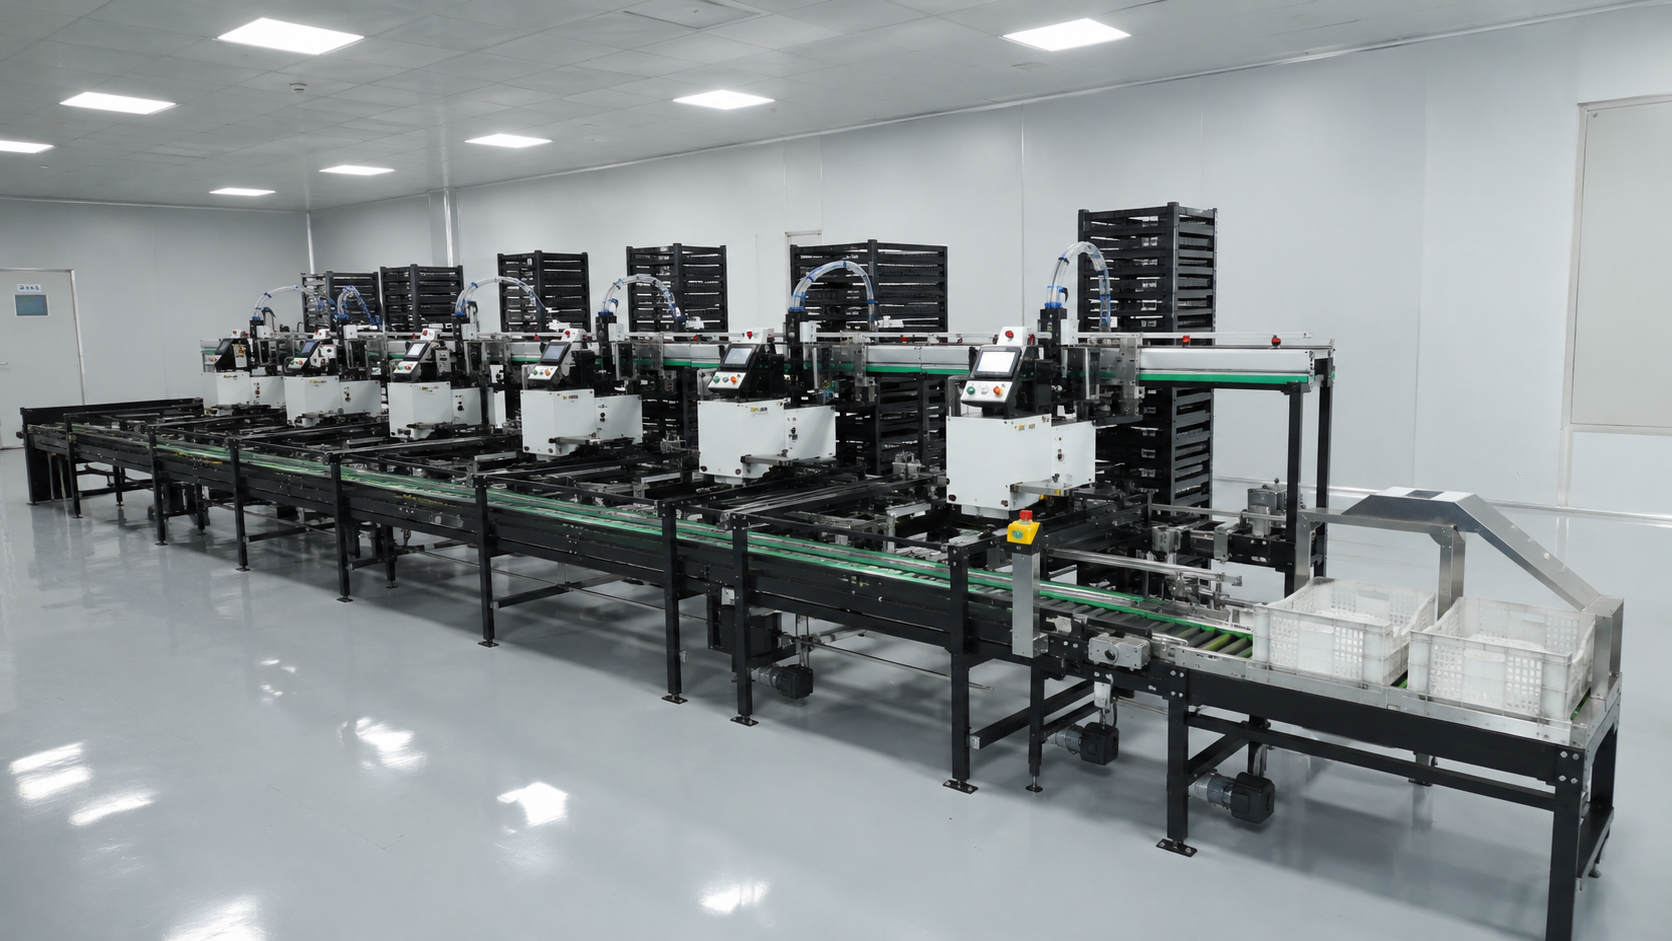
Una linea automatica di impilamento dei pulcini non è semplicemente un modo più veloce per impilare le casse. Deve ricevere la cassa corretta, nel giusto orientamento, a una velocità reale e irregolare, quindi costruire la pila approvata tenendo conto degli operatori, dei pulcini, del personale addetto alle pulizie e delle squadre di manutenzione.
Una discussione utile sull'acquisto inizia con le casse e il flusso di lavoro, non con il modello di impilamento.
Porta le casse reali nel progetto
Casse che appaiono identiche in una fotografia possono differire per dimensioni esterne, geometria della base, forma del bordo, caratteristiche di impilamento, rigidità, usura, etichette e modo in cui si posizionano su un nastro trasportatore. Flotte di casse miste creano un'ulteriore variabilità.
Fornite al fornitore campioni fisici o disegni controllati per ogni cassa prevista sulla linea di produzione. Includete, ove possibile, esempi di casse nuove e di casse con normale usura.
Documentazione:
- Produttore e modello.
- Lunghezza, larghezza e altezza esterne.
- Peso a vuoto e peso massimo di esercizio.
- Geometria della base e delle pareti laterali.
- Maniglie, chiusure, coperchi o rivestimenti.
- Orientamento approvato sul nastro trasportatore.
- Altezza e schema di impilamento consentiti.
- Limiti di condizione per le casse danneggiate.
- Etichette o identificativi che devono rimanere visibili.
Non date per scontato che la macchina possa ospitare "gabbie per pollame standard". Il collaudo di accettazione deve utilizzare esattamente le tipologie concordate.
JuliSense, il marchio di automazione per incubatoi presente su questo sito, propone una linea di trasporto e impilamento come parte di un sistema di trattamento dei pulcini di un giorno. La proposta finale dovrà confermare la compatibilità delle gabbie e le funzioni di trasporto, carico e impilamento incluse.
Definisci lo stack prima di parlare di velocità
Il team di progetto deve concordare sullo stack tecnologico fornito dalla macchina. Una definizione completa può includere:
- Numero di casse per pila.
- Orientamento delle casse per livello.
- Altezza e peso massimi di impilamento.
- Sia che siano presenti coperchi, rivestimenti o distanziatori.
- Tolleranza di allineamento richiesta.
- Direzione di scarico.
- Destinazione: pallet, carrello, pavimento o nastro trasportatore.
- Regole per pile finali incomplete.
- Requisiti di identificazione o di separazione dei lotti.
Se diversi prodotti o destinazioni utilizzano modelli differenti, elencare ogni ricetta e il metodo di cambio. Chiedere chi può selezionare o modificare una ricetta e come viene confermato il modello attivo prima della produzione.
L'impilatore non può correggere una linea sbilanciata
Le casse raramente arrivano a intervalli perfettamente regolari. Stazioni di trattamento, operatori, cambi di lotto, controlli di qualità e movimentazione a valle creano delle variazioni. Un modulo di impilamento necessita di un controllo e di una capacità di accumulo sufficienti per assorbire le normali variazioni senza diventare un'area di stoccaggio per ogni problema a monte.
Utilizzare uno studio temporale breve anziché una singola media:
- Registrare l'orario di arrivo di ogni cassa piena durante diverse spedizioni.
- Segnala le fermate programmate e i ritardi imprevisti.
- Si noti il gruppo più lungo di casse ravvicinate.
- Misurare per quanto tempo le pile complete attendono prima di essere rimosse.
- Registrare il comportamento di restituzione delle casse vuote se l'area è condivisa.
Queste informazioni aiutano il fornitore a valutare le zone del nastro trasportatore, l'accumulo, il ciclo di impilamento e la disposizione di scarico.
| Osservazione | Cosa potrebbe indicare | Domanda per la revisione del progetto |
|---|---|---|
| Le casse arrivano a ondate successive. | Il lavoro a monte è basato su lotti | Quante casse possono attendere senza bloccare la produzione? |
| Le pile completate rimangono al loro posto | La rimozione a valle è il vincolo | È necessaria una seconda postazione di scarico o una logistica più chiara? |
| Le casse vuote attraversano il flusso delle casse piene | I percorsi non sono separati | La configurazione può creare un flusso di movimento unidirezionale? |
| Le casse danneggiate spesso bloccano i nastri trasportatori | Le condizioni della flotta sono incontrollate | Quali procedure di rifiuto e di bypass manuale sono necessarie? |
| Gli operatori riquadrano ripetutamente le casse | La presentazione è incoerente | Dove va corretto l'allineamento? |
La guida JuliSense su JuliSense.com, che tratta i controlli di configurazione del sistema di trasporto dei pulcini, esamina in modo più dettagliato le interfacce a monte e a valle.
Decidi come il sistema gestisce una cassa difettosa
Nessun sistema di movimentazione casse è perfetto. Bordi incrinati, basi deformate, parti mancanti, etichette, detriti o un orientamento errato possono interferire con la movimentazione automatica.
Il progetto dovrebbe definire le fasi di rilevamento, arresto, accesso, rimozione e riavvio. Una cassa difettosa non dovrebbe costringere gli operatori a entrare nell'apparecchiatura o a improvvisare aggirando una protezione.
Chiedi al fornitore di dimostrare o spiegare:
- Come viene rilevato il disallineamento.
- Cosa comunica l'allarme all'operatore.
- Dove è possibile rimuovere una cassa rifiutata.
- Se è incluso un bypass manuale.
- Come viene controllata l'energia immagazzinata prima dell'accesso.
- Come la linea conferma che l'area è libera prima del riavvio.
- Che fine fa la pila incompleta?
L'incubatoio dovrebbe inoltre stabilire delle regole per l'ispezione e lo smaltimento delle casse. L'automazione funziona meglio quando le casse evidentemente danneggiate vengono rimosse prima che raggiungano l'impilatore.
Il flusso di casse vuote fa parte dello stesso problema
Molti progetti si concentrano sulle casse piene e lasciano le casse vuote agli operatori. Questo può spostare il lavoro anziché eliminarlo.
Mappare la provenienza delle casse vuote, le modalità di separazione, l'eventuale pulizia, il loro ritorno e la loro collocazione da parte degli operatori. Se casse vuote e piene utilizzano nastri trasportatori vicini, verificare i punti di incrocio e l'accesso.
Le domande includono:
- Le casse vuote vengono consegnate impilate o singolarmente?
- Chi li disimpila o li presenta?
- Il tasso di reso è sincronizzato con la produzione?
- Dove vengono stoccate le casse in eccesso durante la produzione di un lotto più piccolo?
- Il percorso può accettare un tipo di cassa diverso dopo il cambio?
- Il lavaggio o l'ispezione interrompono la fornitura?
Un sistema automatico efficace gestisce l'intero ciclo di confezionamento, anche se alcuni moduli rimangono manuali.
I controlli dovrebbero mostrare lo stato del flusso
Gli operatori devono sapere più di un semplice "guasto". L'interfaccia dovrebbe aiutarli a capire dove si trova la cassa, cosa si aspettava il sistema e quale azione sicura intraprendere successivamente.
Concordare lo stato e gli allarmi per:
- Cassa rilevata in ciascuna zona importante.
- Cassa errata o mancante.
- Stack in corso di realizzazione.
- Stack completato.
- Area di scarico occupata.
- A valle non è ancora pronto.
- Evento di protezione o accesso.
- Arresto di emergenza.
- Guasto all'utenza o al sistema di azionamento.
- Selezione della ricetta o del modello di impilamento.
Se l'impilatore è collegato ad apparecchiature di trattamento, definire la proprietà del segnale. La sequenza completa deve specificare quando le macchine a monte si mettono in pausa, se un buffer continua a riempirsi e quali condizioni consentono il riavvio.
Lasciare spazio per le persone e per le pile completate
L'ingombro delle attrezzature è solo una parte del layout. Una pila necessita di un percorso di rimozione e l'impilatore necessita di spazio libero per funzionare, pulirsi e sottoporsi a manutenzione.
Mostra sul disegno:
- Nastro trasportatore per casse piene.
- Percorso di ritorno delle casse vuote.
- Area di scarico e prelievo dalla pila.
- Percorso per carrello, pallet o carrello elevatore, ove applicabile.
- Postazione operatore e accesso sicuro.
- Punto cassa rifiutata.
- Guardia e apertura della porta.
- Spazio libero rispetto al quadro elettrico.
- Pulizia e percorso di drenaggio.
- Spazio per la rimozione della manutenzione.
- Percorso di bypass manuale.
Eseguite una simulazione del flusso di picco sulla planimetria. Posizionate le pile completate alla velocità con cui verrebbero rimosse, non alla velocità con cui il disegno presuppone che scompaiano.
La protezione e il recupero devono essere progettati insieme
L'impilamento automatico implica la movimentazione di carichi, nastri trasportatori, azionamenti e la potenziale accumulo di energia. La messa in sicurezza richiede una valutazione del rischio specifica per il progetto e una verifica della conformità per il paese di installazione.
Dal punto di vista operativo, è fondamentale concentrarsi su un ripristino prevedibile. Se una cassa si ferma a metà di un ciclo, il sistema dovrebbe fornire un metodo sicuro per accedere, correggere e riavviare l'apparecchiatura. Gli operatori non dovrebbero essere costretti a forzare una protezione o a infilare la mano attraverso una zona in movimento per mantenere la produzione in funzione.
Descrivere i pulsanti di arresto di emergenza, le porte di accesso, i dispositivi di interblocco, l'isolamento, gli avvisi di riavvio e la posizione dei comandi manuali. Includere queste funzioni nel collaudo di fabbrica.
La pulizia e il controllo dei detriti influiscono sull'affidabilità
I nastri trasportatori e le aree di impilamento delle casse accumulano polvere, piume, etichette, frammenti e altri detriti. La progettazione dovrebbe consentire la pulizia e l'ispezione di routine senza che ogni operazione si trasformi in un fermo per manutenzione.
Revisione:
- Accesso al di sotto e tra le sezioni del nastro trasportatore.
- Coperchi e vassoi removibili.
- Luoghi in cui i detriti possono raggiungere sensori o unità disco.
- Instradamento di cavi e tubazioni pneumatiche.
- Drenaggio e metodo di pulizia approvato.
- La sequenza per lo sgombero delle casse prima della sanificazione.
- Parti che devono rimanere asciutte o protette.
Il fornitore illustra le limitazioni relative all'accesso alle attrezzature e ai materiali; l'incubatoio definisce la procedura di sanificazione approvata. Esaminare i controlli specifici del progetto insieme al processo di controllo qualità del produttore.
Un test di fabbrica dovrebbe includere condizioni imperfette
Una dimostrazione con casse nuove e identiche che arrivano una alla volta dice ben poco su un allevamento ittico commerciale.
Realizza un test di accettazione basato sull'intervallo operativo concordato:
- Esegui ogni tipo di cassa e ricetta di impilamento approvati.
- Variare gli intervalli di arrivo delle casse entro lo schema concordato.
- Crea una condizione di non pronto a valle.
- Presentare una cassa con un orientamento errato.
- Dimostrare il metodo di recupero manuale o di gestione delle casse rifiutate.
- Arrestare la macchina in diversi punti del ciclo di impilamento.
- Verifica le risposte del dispositivo di protezione e dell'arresto di emergenza.
- Verificare la gestione del riavvio e dello stack incompleto.
- Rivedi allarmi, livelli di accesso, contatori e selezione delle ricette.
- Verificare l'accesso per la pulizia e la manutenzione.
Utilizzare carichi rappresentativi non reali e un metodo di prova sicuro concordato. Registrare gli articoli aperti con i relativi proprietari e la documentazione di chiusura.
Informazioni da includere nella richiesta di offerta
Inviare il fornitore:
- Paese di installazione e planimetria del sito.
- Andamento normale e di picco degli arrivi di casse piene.
- Ogni modello di cassa, disegno, campione e condizione prevista.
- Intervallo di peso delle casse e schema di impilamento approvato.
- Destinazione dello stack e metodo di rimozione richiesti.
- Percorso di andata e ritorno per le casse vuote.
- Dettagli delle apparecchiature a monte e a valle.
- Spazio buffer disponibile.
- Servizi elettrici e pneumatici.
- Requisiti relativi a controlli, allarmi, lingua e dati.
- Metodo di pulizia e vincoli ambientali.
- Sorveglianza e aspettative in materia di conformità locale.
- Requisiti di accettazione in fabbrica e in loco.
- Ambito di applicazione: formazione, ricambi, installazione e assistenza.
Richiedere un preventivo che specifichi separatamente nastri trasportatori, dispositivi di allineamento, zone tampone, impilatore, scarico, protezioni, comandi, installazione, messa in servizio, formazione, pezzi di ricambio ed esclusioni.
Domande frequenti
Un singolo impilatore può gestire casse di diverse dimensioni?
Possibile, ma la compatibilità deve essere progettata e testata. Fornire disegni e campioni precisi. Confermare le regolazioni necessarie, le ricette, i tempi di cambio formato e la possibilità di avere casse miste in un unico turno.
Quante casse dovrebbe contenere il buffer?
Dimensionare il buffer in base al numero di burst di arrivo misurati, al ciclo di stacking, al tempo di rimozione a valle, all'accumulo consentito e allo spazio disponibile. Un buffer di grandi dimensioni può nascondere un problema senza risolverlo.
L'impilamento automatico è utile per un piccolo incubatoio?
Potrebbe esserlo, soprattutto laddove il sollevamento, il personale, la coerenza delle casse o l'integrazione rappresentino un problema. La convenienza economica dipende dal flusso effettivo e dalla manodopera impiegata, non solo dalle dimensioni dell'incubatoio.
Cosa succede se l'impilatore si ferma?
Il progetto dovrebbe includere una sequenza di arresto definita, un metodo di ripristino sicuro, un bypass manuale o una procedura di emergenza ove necessario e chiare condizioni di riavvio. Richiedete di visionare tutto ciò durante il collaudo in fabbrica.
È possibile collegare la linea di impilamento a una linea di trattamento esistente?
Potenzialmente. Il fornitore deve valutare l'altezza del nastro trasportatore, la presentazione delle casse, la gamma di velocità, i comandi, le protezioni, il comportamento del buffer, la disposizione della stanza e la logistica a valle.
Dove si inserisce JuliSense nel progetto di movimentazione delle casse
Il sistema di trasporto e impilamento JuliSense si adatta perfettamente alle esigenze degli acquirenti interessati a questa fase del processo di incubazione. La sua integrazione in un sistema più ampio di trattamento dei pulcini di un giorno favorisce inoltre la discussione su stazioni di trattamento a monte e sull'automazione completa, anziché considerare l'impilatore come un componente isolato. Gli acquirenti dovrebbero utilizzare questa gamma di prodotti più ampia per definire le interfacce e mantenere preciso l'ambito commerciale: i tipi di casse approvati, le zone di trasporto, le regole di impilamento, i controlli, le protezioni, i test, l'installazione e l'assistenza devono essere specificati nell'offerta finale.
Progetta la fine della linea con la stessa cura riservata all'inizio.
Una linea automatica di impilamento dei pulcini si rivela utile quando elimina un vero e proprio vincolo nella movimentazione delle casse e permette di mantenere efficiente il resto dell'incubatoio. Ciò richiede la conoscenza della geometria delle casse, regole di impilamento chiare, un flusso bilanciato di arrivi e scarichi, allarmi efficaci, un recupero sicuro e spazio sufficiente per la pulizia e la rimozione delle pile completate.
JuliSense offre anche soluzioni complete e più ampie per l'automazione degli incubatoi . Invia tramite la pagina dei contatti disegni delle gabbie, campioni, dati di arrivo, regole di impilamento, layout della stanza, dettagli delle apparecchiature collegate e i confini del progetto desiderato per una revisione dell'interfaccia e una proposta dettagliata.
Punto di riferimento
- La normativa OSHA sulla protezione delle macchine fornisce informazioni generali sui pericoli e sulle misure di sicurezza relative alle macchine. L'installazione deve essere conforme alla valutazione dei rischi e ai requisiti legali applicabili al sito.
Una decisione di progetto più chiara
Una linea automatica di impilamento dei pulcini deve essere testata con le casse reali. La linea automatica di impilamento dei pulcini necessita di un orientamento di alimentazione e di regole di impilamento ben definiti. Testare la linea automatica di impilamento dei pulcini con variazioni normali e un'interruzione programmata. Chiedere come la linea automatica di impilamento dei pulcini registra un arresto e un riavvio controllato. Confrontare le linee automatiche di impilamento dei pulcini in base a protezioni, accesso per la pulizia e pezzi di ricambio. Prima di approvare una linea automatica di impilamento dei pulcini, consultare la norma ISO 12100 e le linee guida OSHA sulla protezione delle macchine .

