


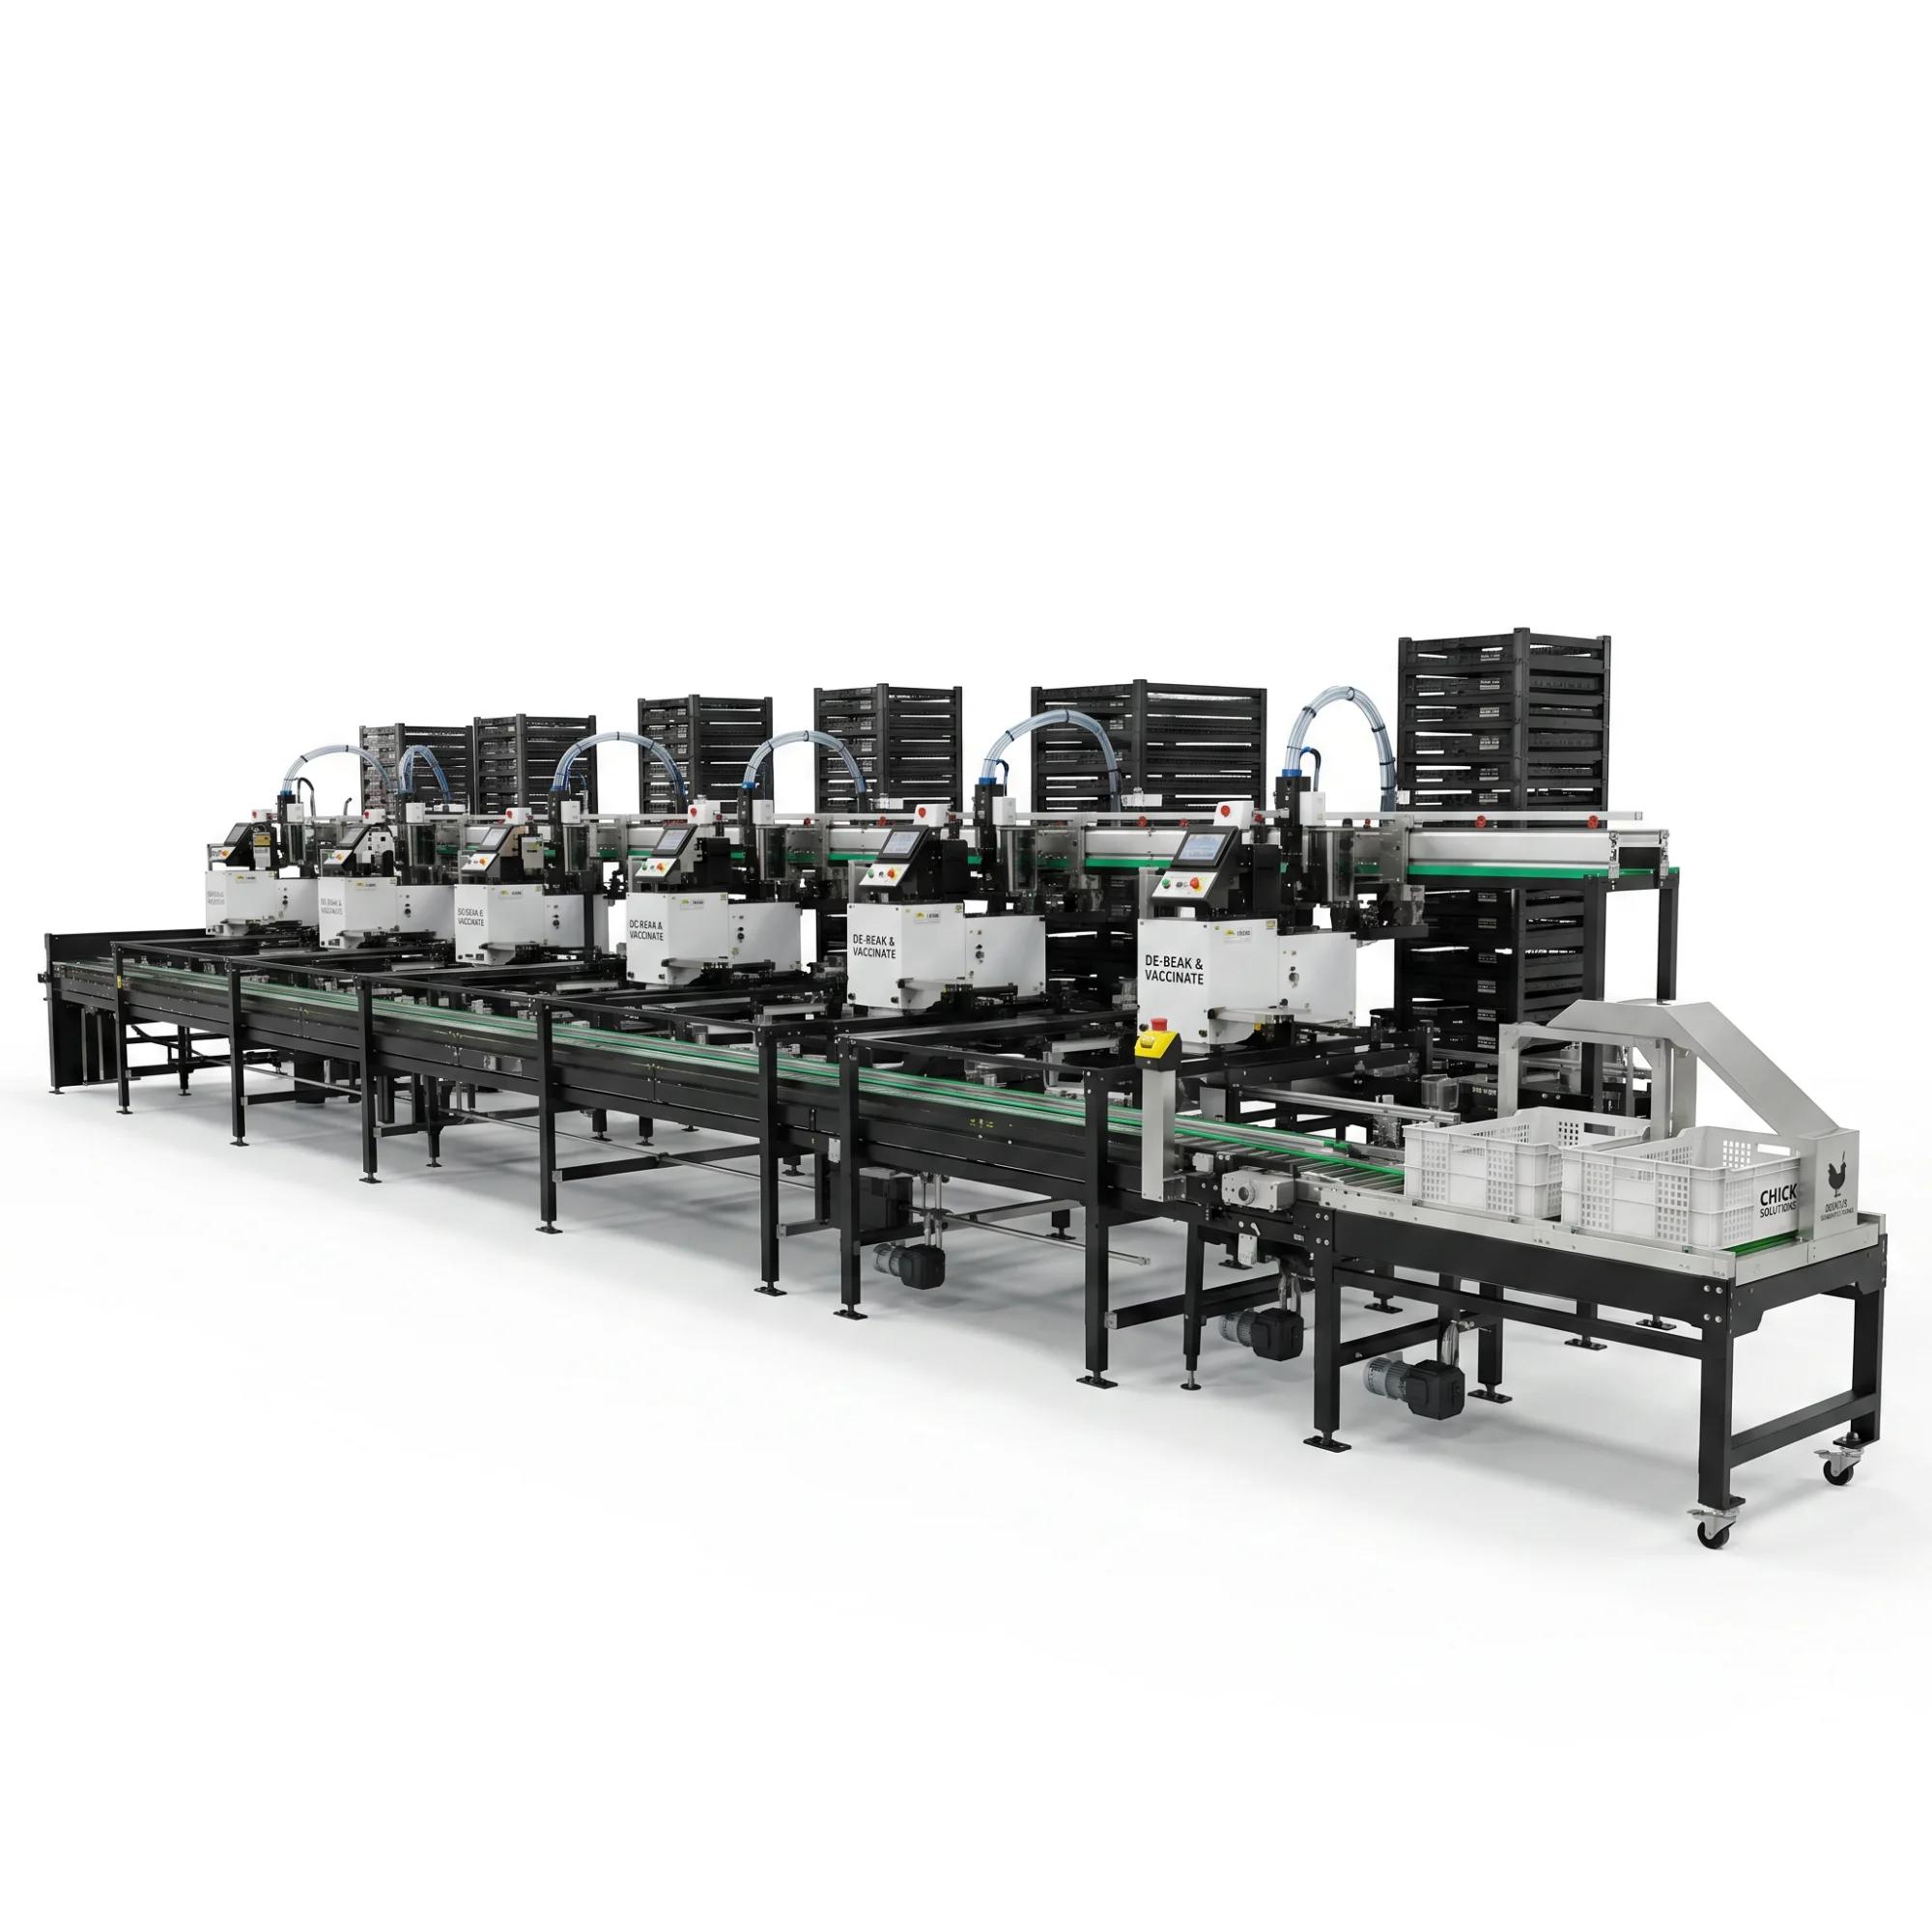
La configurazione di un sistema di trasporto e impilamento di pulcini può sembrare convincente quando tutte le frecce puntano in avanti e ogni scatola arriva in tempo. La revisione più utile inizia verso la fine del turno, quando l'ultimo pallet di spedizione è ancora vuoto, le scatole piene si stanno avvicinando all'impilatore, un ritardo precedente ha ridotto lo spazio disponibile e il team deve decidere cosa può continuare a essere movimentato.
Questa coda delle 16:00 non rappresenta uno scenario catastrofico. È un modo realistico per verificare se la disposizione proposta offre alle persone sufficiente visibilità, spazio, accesso e controllo per concludere la giornata senza che un singolo ritardo si trasformi in una serie di problemi nascosti.
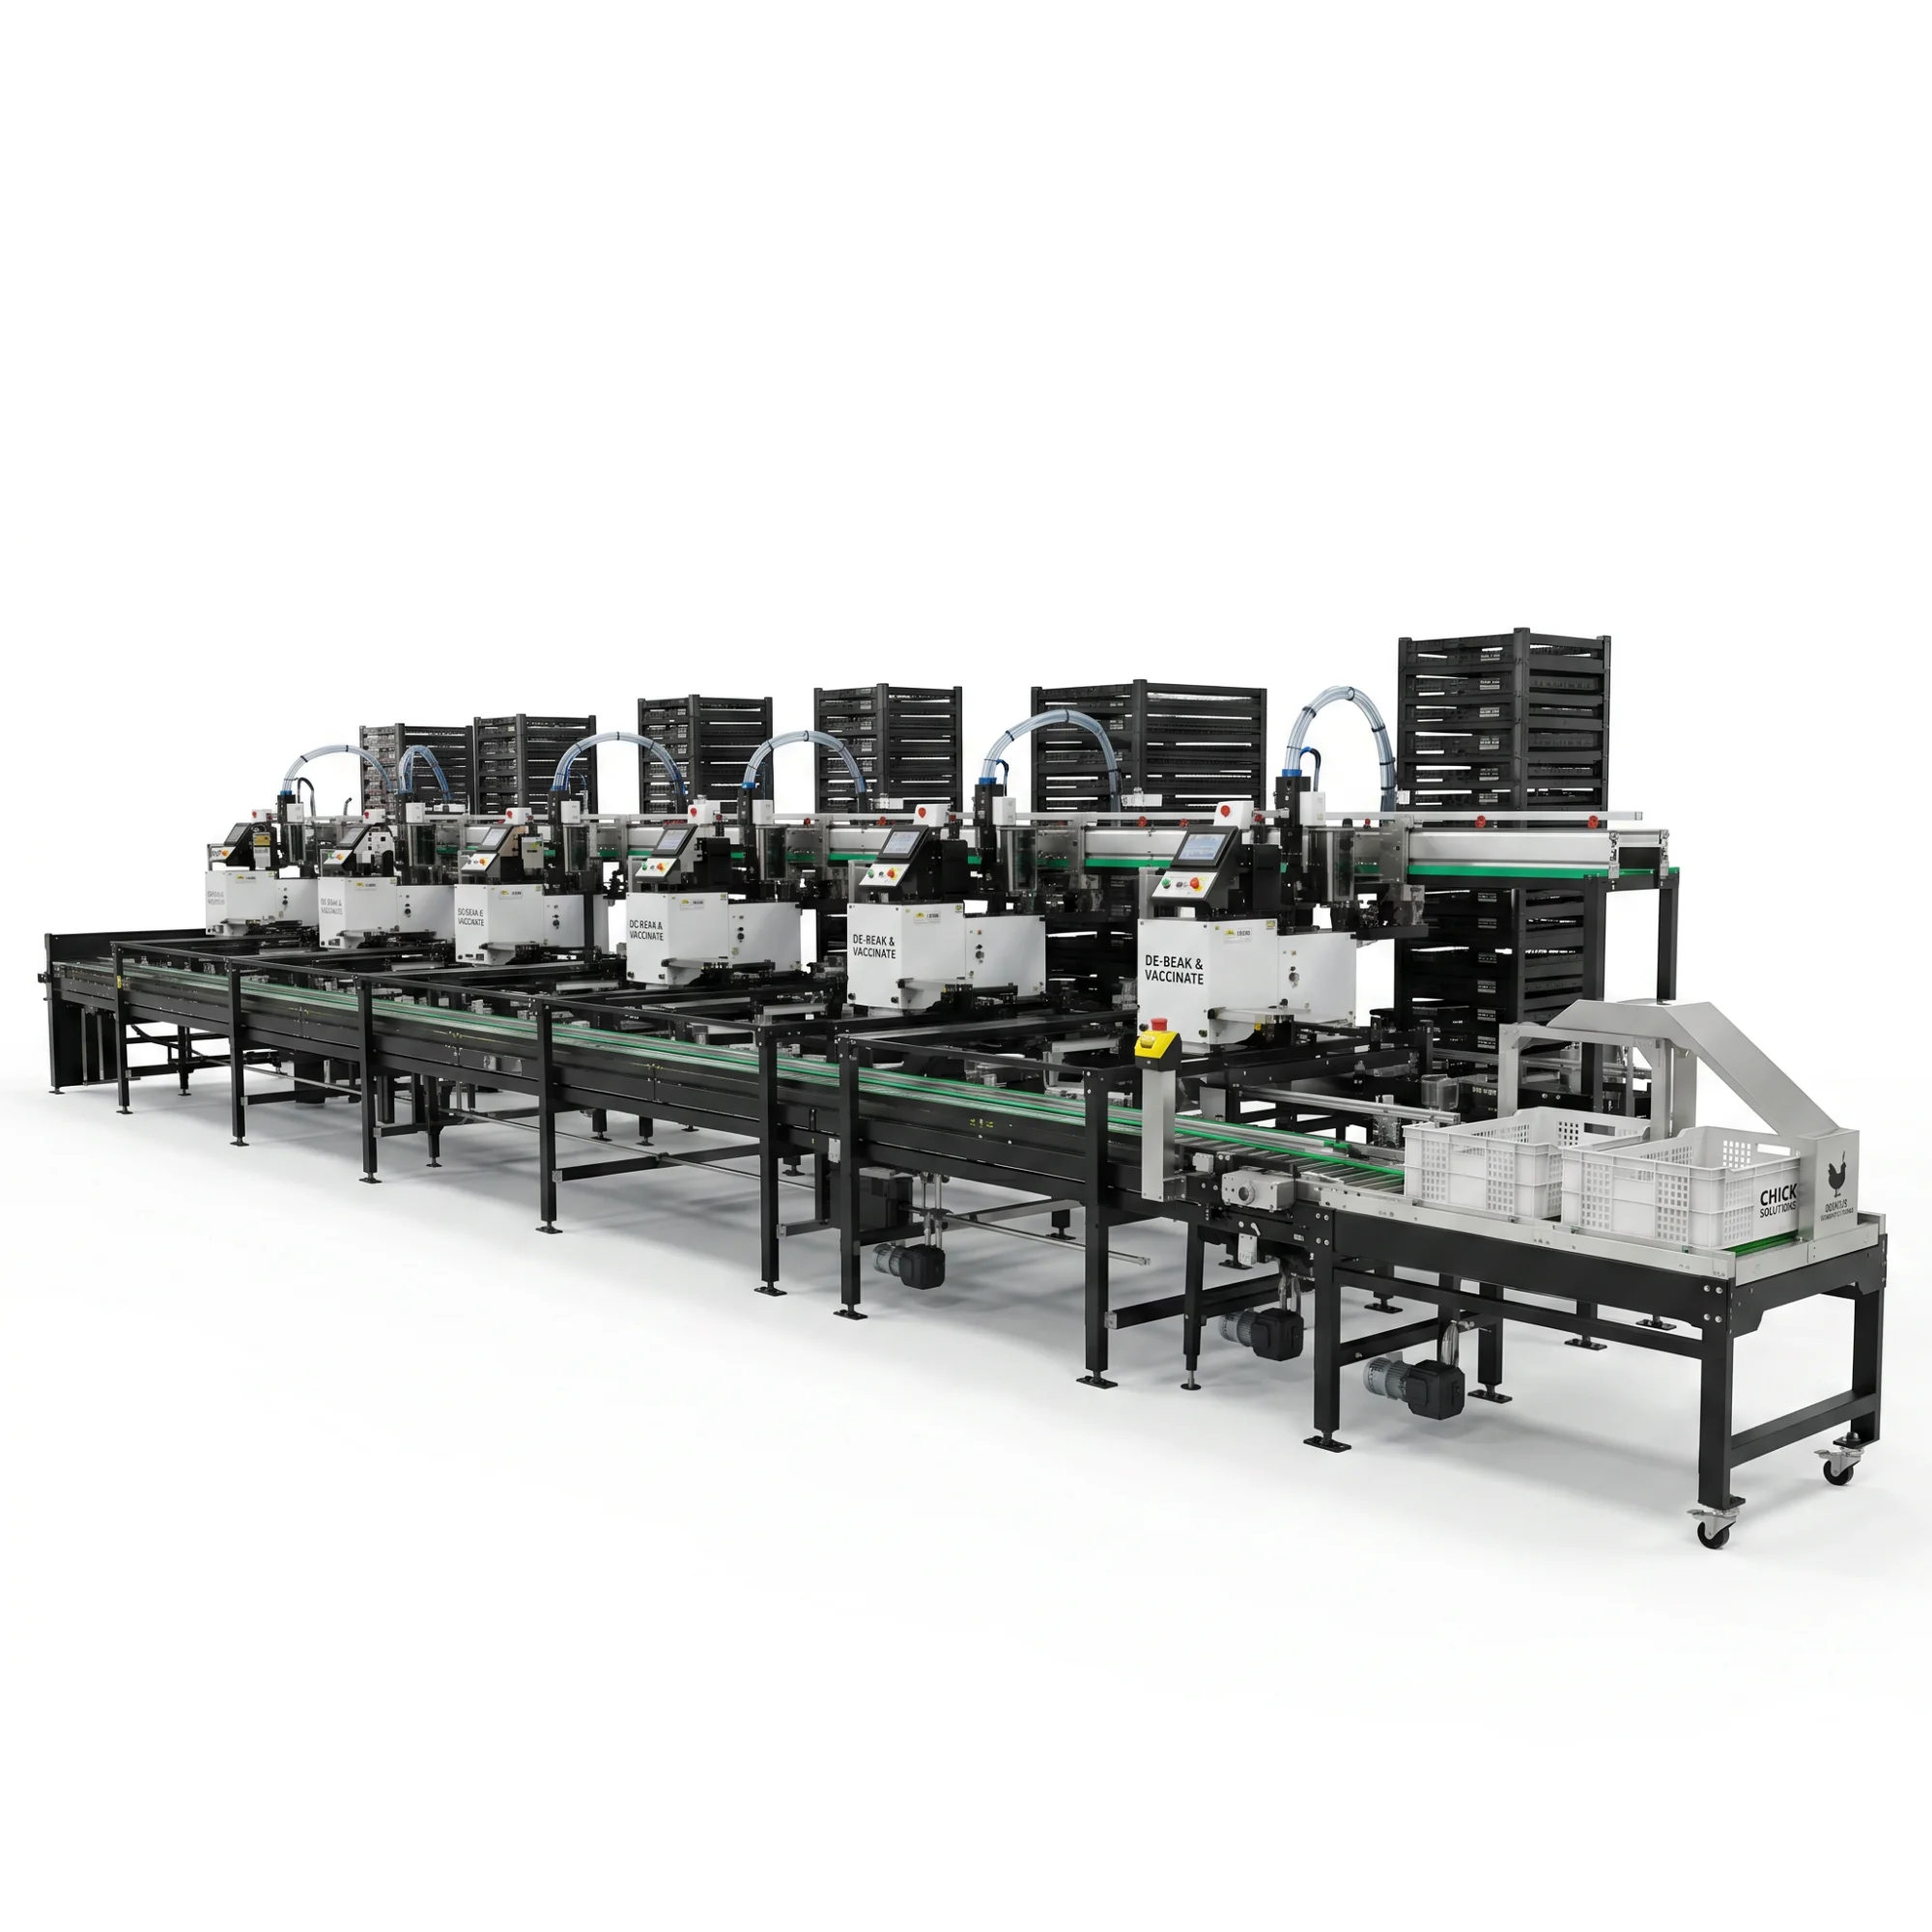
Iniziate dalla spedizione, dove dovrebbe trovarsi il pallet mancante.
Recatevi al punto di smistamento previsto e osservate a monte. Se il ritiro è in ritardo, dove possono attendere le pile di rifiuti completate? Quante possono attendere senza bloccare ispezioni, traffico, porte, vie di fuga in caso di incendio, movimentazione dei rifiuti o accesso all'impilatore? Chi può monitorare la situazione e chi decide quando il flusso a monte deve rallentare o interrompersi?
Jili Intelligent offre attrezzature connesse per incubatoi tramite i prodotti JuliSense . La configurazione finale deve essere definita in base alle dimensioni delle scatole, alle regole di impilamento, alle condizioni ambientali, al ritmo di produzione, al metodo di trasporto e ai requisiti di destinazione del cliente.
Un ritardo di spedizione è un test di layout
Il disegno dovrebbe mostrare più del normale punto di prelievo. Indicare l'area di attesa autorizzata, l'accumulo massimo pratico, la direzione del traffico e il limite oltre il quale cambia la produzione. Un piccolo rettangolo vuoto sulla planimetria può essere più prezioso di un altro metro di nastro trasportatore.
L'ultimo stack completo presenta un rischio diverso
Al termine del turno, una pila parziale o finale potrebbe non comportarsi come le pile ripetute utilizzate durante una dimostrazione. Definire come viene completata, identificata, rilasciata, spostata e registrata.
Tracciare la coda a ritroso attraverso lo stacker
Ora, risaliamo la catena del flusso partendo dal pallet vuoto. Quale scatola è in attesa di entrare nell'impilatore? Quale è ancora in fase di ispezione? Quale sta arrivando sul nastro trasportatore? Ripercorrendo a ritroso il flusso, si può capire se ogni sezione ha uno scopo preciso o se si tratta semplicemente di un elemento di ritardo.
In un sistema di trasporto e stoccaggio di pulcini , ogni buffer dovrebbe avere una regola operativa. Un buffer senza un limite visibile può diventare un punto in cui la linea continua perché nessuno sa con certezza quando fermarla.
Indica cosa controlla l'impilatore
Identificare i segnali che indicano le condizioni di pronto, occupato, in attesa, bloccato, pieno, in pausa e guasto all'interno dell'ambito di controllo selezionato. Gli operatori necessitano di una comprensione semplice di questi stati, non solo di un codice riconoscibile dai tecnici.
Segna ciò che l'impilatore non può controllare
Tempistiche di ritiro, colli danneggiati, traffico locale, ispezione da parte del cliente e decisioni manuali possono essere fattori esterni al sistema. È importante includere queste dipendenze esterne nello stesso disegno, in modo che il team di progetto possa assegnarne la responsabilità.
La coda ha tre diversi tipi di spazio
Lo spazio per il normale flusso, lo spazio per il recupero e lo spazio per le persone non sono intercambiabili. Lo spazio per il normale flusso mantiene il sistema in movimento. Lo spazio per il recupero consente una risposta controllata a un blocco o a un ritardo. Lo spazio per le persone supporta l'ispezione, la pulizia, la manutenzione, la supervisione e la circolazione in sicurezza.
Un sistema credibile di trasporto e stoccaggio dei pulcini, progettato con cura, assegna a ogni tipo di spazio una posizione visibile e una chiara funzione operativa.
La panoramica OSHA sulla protezione delle macchine fornisce materiale di riferimento generale per la protezione delle persone dai pericoli derivanti dalle macchine. Il progetto finale deve essere conforme alle norme applicabili, alla valutazione dei rischi, ai requisiti locali e alle responsabilità di sicurezza tra fornitore e cliente per il luogo di destinazione.
Lo spazio a flusso normale risponde a una domanda di temporizzazione
Quanto tempo impiegano i pacchi ad arrivare, quanto tempo richiede ciascuna fase del processo e qual è la variabilità ordinaria? Utilizzare picchi e variazioni rappresentativi, non solo una media oraria.
Lo spazio di ripristino risponde a una domanda sulle eccezioni
Dove aspetta il lavoro quando l'impilatore, il percorso di smistamento o una decisione a valle non sono disponibili? La risposta deve rimanere visibile e sotto controllo.
Lo spazio umano risponde a una domanda sulla proprietà
Chi deve ispezionare, sgomberare, pulire, manutenere, osservare o autorizzare l'area? Rappresentare queste azioni in scala umana, includendo porte, pannelli, parti rimovibili, protezioni, attrezzi e posizioni di attrezzature temporanee.
Inserisci la coda delle 16:00 nel layout del sistema di trasporto e impilamento dei pulcini
Utilizza note colorate o una semplice tabella per ricostruire un momento della fine del turno:
| Posizione | Cosa succede alle 16:00? | Titolare della decisione |
|---|---|---|
| Spedizione | Il pallet di prelievo non è ancora disponibile | Responsabile della logistica o della produzione |
| Pila completata | Rilasciato ma in attesa | Ruoli di qualità e spedizione |
| Stacker | Fine dello stack corrente | Operatore autorizzato |
| buffer pre-stacker | Vicino al suo limite concordato | Supervisore di linea |
| Punto di ispezione | Una scatola necessita di revisione | Responsabile della qualità o della produzione |
| Convogliatore a monte | Stanno arrivando altri scatoloni pieni | Proprietario del controllo di linea |
La tabella trasforma il layout in una mappa decisionale condivisa. Aiuta inoltre gli acquirenti a valutare se il progetto include segnali di controllo, aree di attesa, comunicazione e autorità di riavvio.
Non nascondere il ripristino manuale
Qualora sia necessario rimuovere, riposizionare o deviare il percorso di una scatola, indicare dove e come deve avvenire l'operazione autorizzata. Confermare le necessità di protezione, accesso, sollevamento o movimentazione, nonché le condizioni richieste prima della ripresa del normale funzionamento.
Non nascondere lo stack parziale
Chiedete come la configurazione selezionata gestisce le condizioni di fine lotto e fine turno. Un sistema non dovrebbe essere giudicato solo a metà di un lungo ciclo di funzionamento continuativo.
La pulizia cambia il significato di ogni freccia
Durante la produzione, le frecce indicano il movimento del prodotto. Durante la pulizia, la stessa area potrebbe richiedere personale, strumenti, gestione dell'acqua, componenti rimossi, smaltimento dei rifiuti e accesso per l'ispezione. Sovrapporre il percorso di sanificazione al disegno di produzione.
Questa sovrapposizione consente al sistema di trasporto e impilamento dei pulcini di supportare due modalità operative reali anziché un'unica immagine di produzione ideale.
JuliSense descrive il supporto offerto ai progetti nella sua pagina dei servizi , che include progettazione, integrazione, messa in servizio, formazione e assistenza post-vendita. I risultati specifici di ciascun progetto devono essere definiti nel preventivo o nel contratto.
Guarda sotto e di lato alla linea
Verificare la visibilità, la portata, i punti di raccolta, le interfacce del pavimento, i supporti del nastro trasportatore, i quadri di controllo, l'accesso agli impilatori e le aree che potrebbero essere ombreggiate da scatole o protezioni. Il personale addetto alla pulizia e alla manutenzione dovrebbe eseguire questo sopralluogo insieme.
Pianificare il percorso di rilascio pulito
Indicare chi ispeziona l'area dopo la pulizia, quali prove sono richieste, come vengono confermate le parti rimosse e come viene restituito lo stato della linea alla produzione.
Verifica il layout con quattro orologi
Un test utile in fabbrica o in loco dovrebbe confrontare l'orologio di arrivo delle scatole, l'orologio di completamento della pila, l'orologio di spedizione e l'orologio di risposta umana. Gli orologi non saranno sempre allineati. La disposizione e i controlli dovrebbero aiutare il team a individuare e gestire la differenza.
Per la valutazione e la riduzione del rischio generale dei macchinari, la norma ISO 12100 rappresenta un utile riferimento. Applicare i requisiti pertinenti all'apparecchiatura finale, alle interfacce, alle modalità operative, al personale e al luogo di installazione.
Crea un ritiro tardivo
Utilizzare una simulazione concordata in cui la risorsa di dispacciamento sia temporaneamente non disponibile. Osservare l'accumulo di informazioni, la risposta a monte e il percorso di ritorno alla normale operatività.
Creare un blocco di ispezione
Trattenete un contenitore rappresentativo presso il punto di ispezione o di eccezione autorizzato. Verificate che la sua identità e il suo stato rimangano chiari e che non si reinserisca silenziosamente nel flusso autorizzato.
Creare una fine di turno
Portate a termine le ultime operazioni, completate o gestite l'ultima pila, liberate il percorso e consegnate l'area al team successivo responsabile. La fase conclusiva spesso rivela più di quanto non facciano i primi dieci minuti.
Dieci domande che gli acquirenti dovrebbero porsi riguardo al disegno
Dove possono attendere le pile completate?
Mostrare la posizione approvata, il limite pratico, lo stato di rilascio, il percorso del traffico e il responsabile della decisione.
Cosa determina il ritmo della melodia?
Identificare il vincolo reale in condizioni rappresentative, includendo ispezione, completamento dell'impilamento, prelievo e arrivi a monte.
Come viene visualizzato un buffer pieno?
Confermare l'indicazione visiva o di controllo selezionata e la risposta concordata a monte.
Che succede a una scatola danneggiata?
Utilizzare un percorso di eccezione separato e controllato con identità, proprietà e azione successiva.
È possibile raggiungere la linea durante il normale orario di lavoro?
Mappare l'accesso di operatori, supervisori, addetti alla qualità, all'igiene e alla manutenzione senza presumere che la produzione si fermi per ogni normale osservazione.
Cosa succede durante un arresto di un impilatore?
Definire il lavoro in corso, la risposta a monte, le posizioni di attesa, la comunicazione, l'autorità di ripristino e i controlli di riavvio.
Le dimensioni della scatola sono state confermate?
Fornire dimensioni rappresentative, caratteristiche, varianti, condizioni di carico e regole di impilamento prima della progettazione e del collaudo.
Come viene gestito lo stack parziale finale?
Definire il metodo operativo, l'identificazione, il rilascio, la movimentazione e la registrazione per il sistema selezionato.
Quali elementi devono essere inclusi nelle prove di accettazione?
Includere percorsi rappresentativi, fermate, buffer, gestione delle eccezioni, accesso per la pulizia, controlli, formazione e chiusura degli articoli aperti.
Come può JuliSense esaminare il layout di un progetto?
Invia la planimetria della stanza, i dettagli degli imballaggi, il flusso previsto, le regole di impilamento, il metodo di smistamento, le interfacce e i vincoli noti tramite la pagina di contatto di JuliSense .
Lascia che la coda tardiva migliori la progettazione iniziale
La configurazione di un sistema di trasporto e stoccaggio di pulcini diventa credibile quando spiega la coda delle 16:00 con la stessa chiarezza con cui spiega la prima corsa senza intoppi del mattino. Lo spazio di smistamento, i limiti di buffer visibili, i percorsi di eccezione, l'accesso per la pulizia e la responsabilità decisionale rendono il sistema più facile da valutare e utilizzare per i clienti.
JuliSense può utilizzare la mappa del turno di fine turno per collegare le scelte delle attrezzature con la situazione reale in sala. L'obiettivo non è eliminare ogni ritardo, ma rendere ogni ritardo visibile, controllabile e recuperabile prima che il pallet vuoto diventi il fulcro del turno.

