


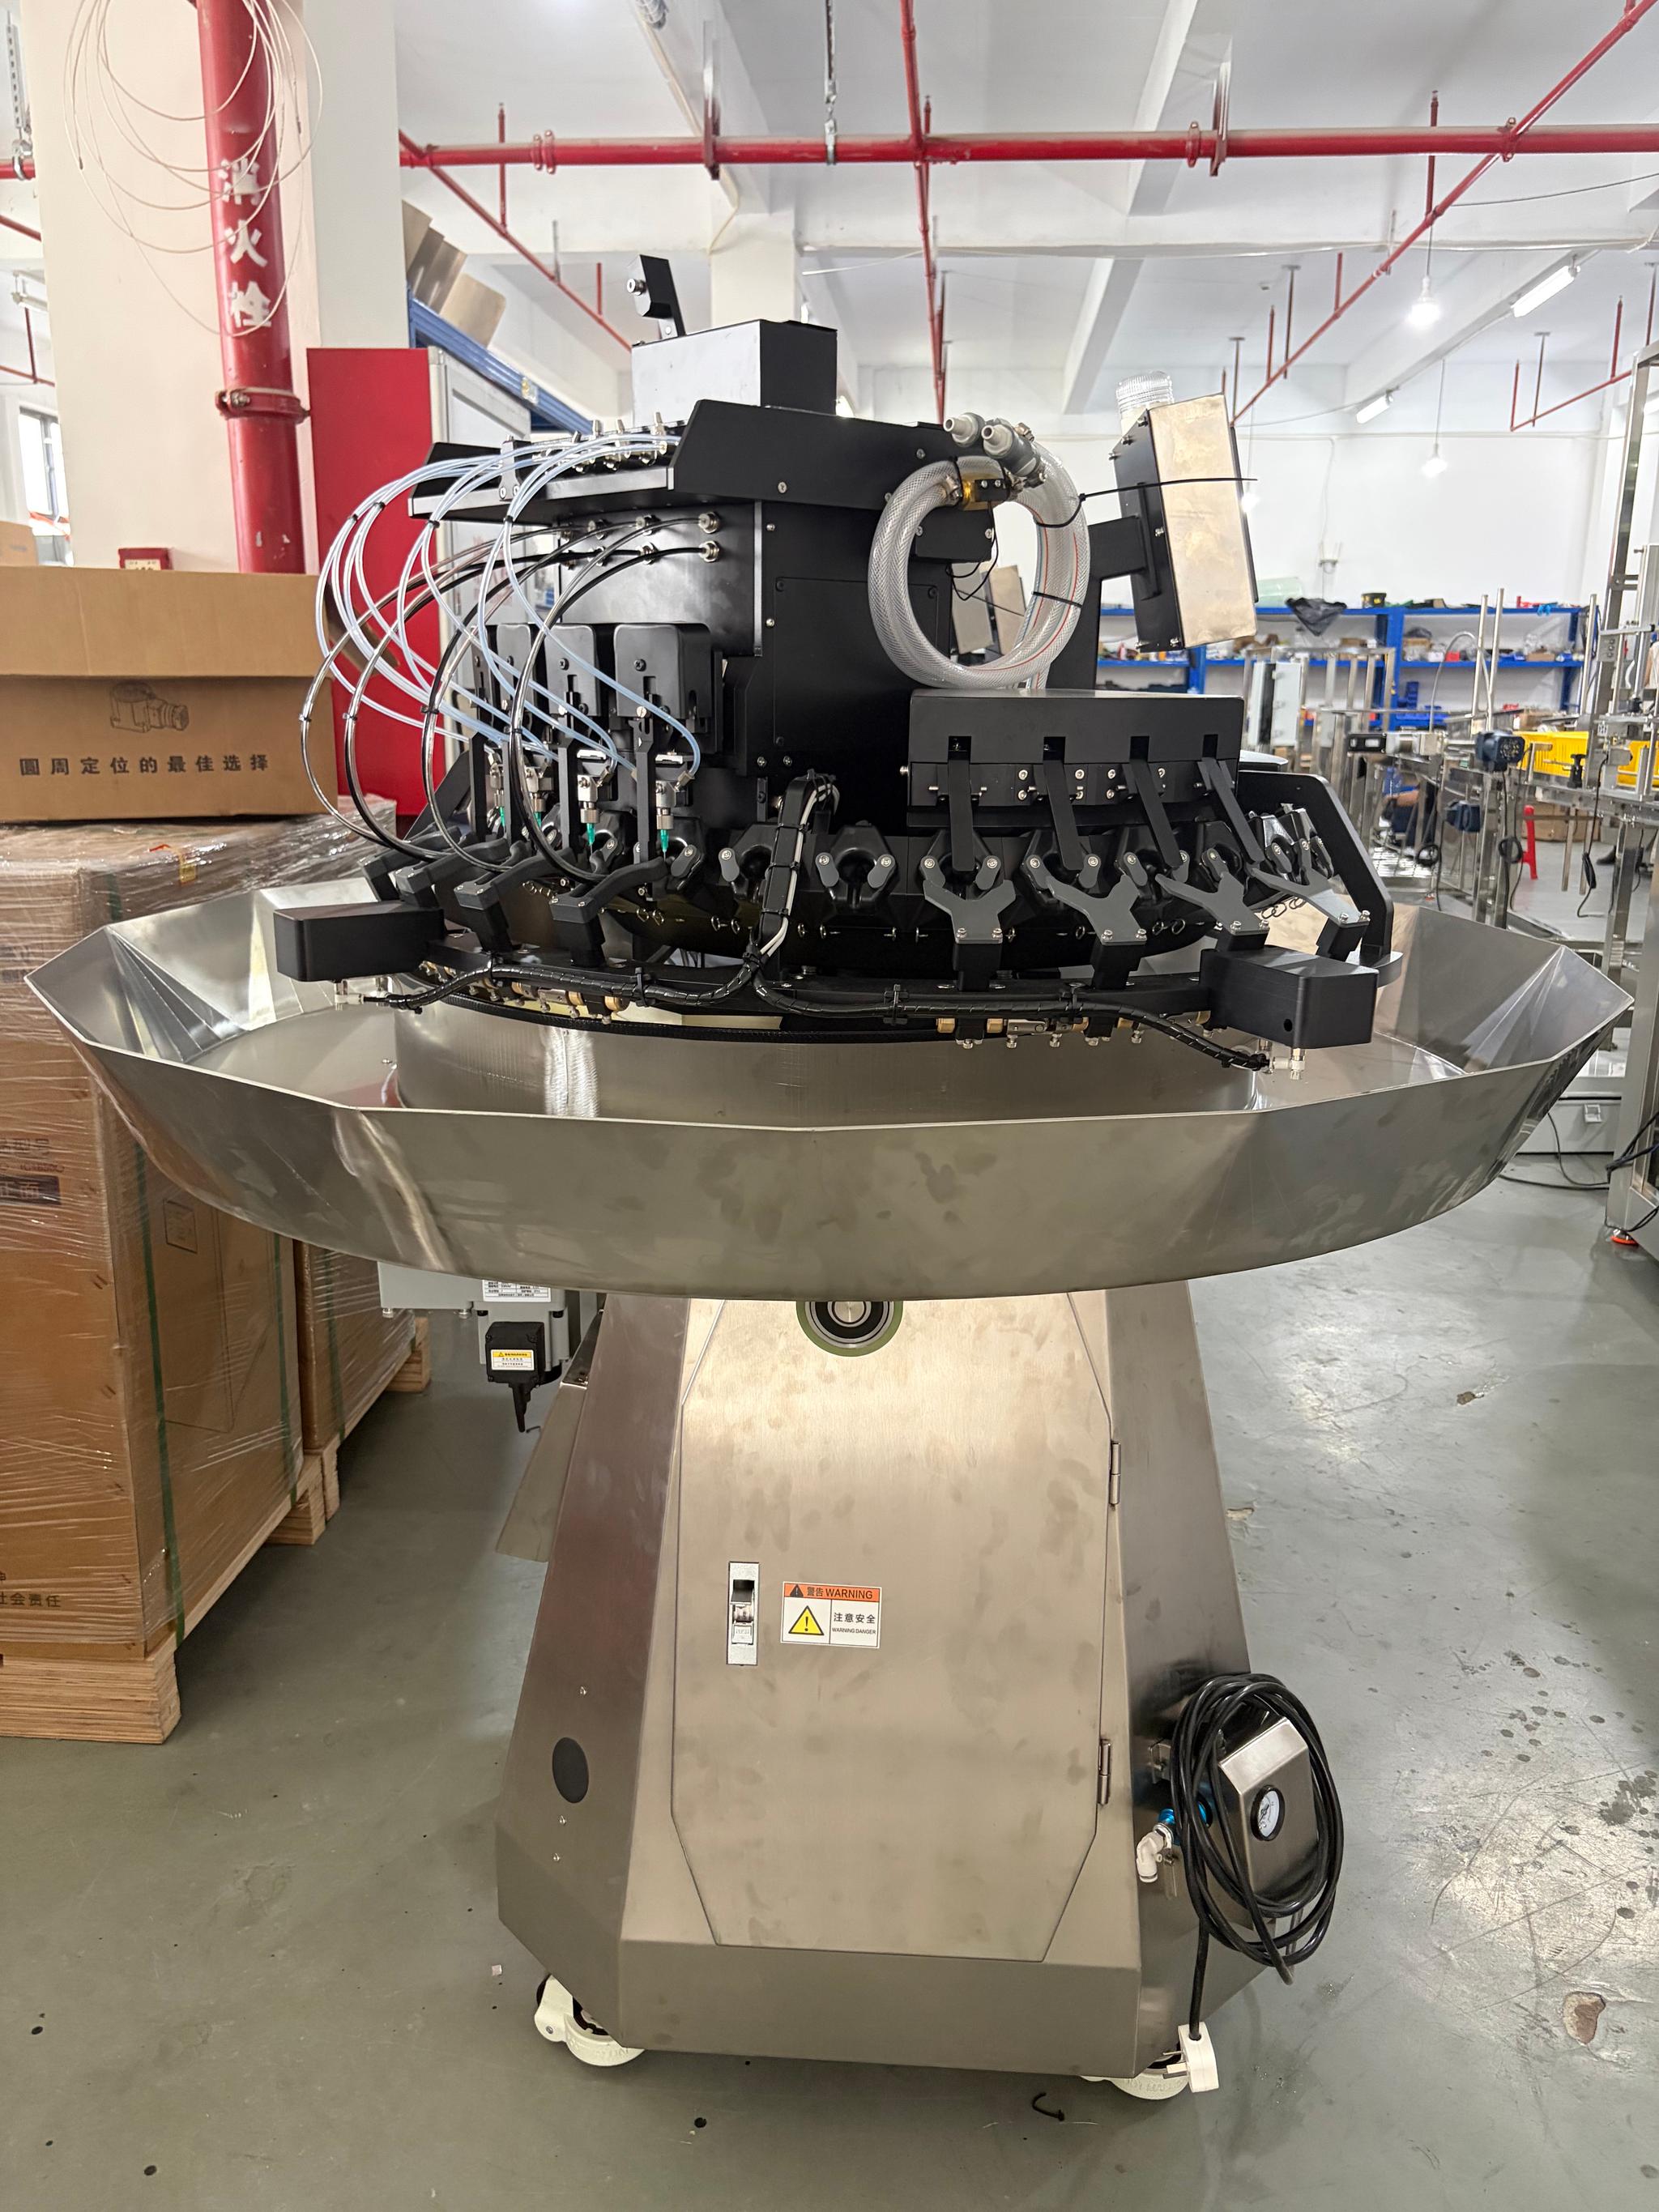
La maggior parte dei rischi in un progetto di incubazione si decide molto prima che qualcuno salga su un aereo. Le protezioni o sono adatte o non lo sono. Un sistema di trasferimento o non blocca il vassoio o si inceppa. Entrambe le cose sono più facili da scoprire nella fabbrica dove la macchina è stata assemblata che in una stanza per pulcini tre settimane prima dell'inizio della stagione di schiusa.
Un piano di collaudo per l'automazione dell'incubatoio descrive come viene organizzata questa fase di scoperta. Definisce cosa verrà testato, chi supervisionerà i test, quali criteri vengono considerati validi e quali registrazioni rimangono valide al termine del progetto.
Perché testare in fabbrica?
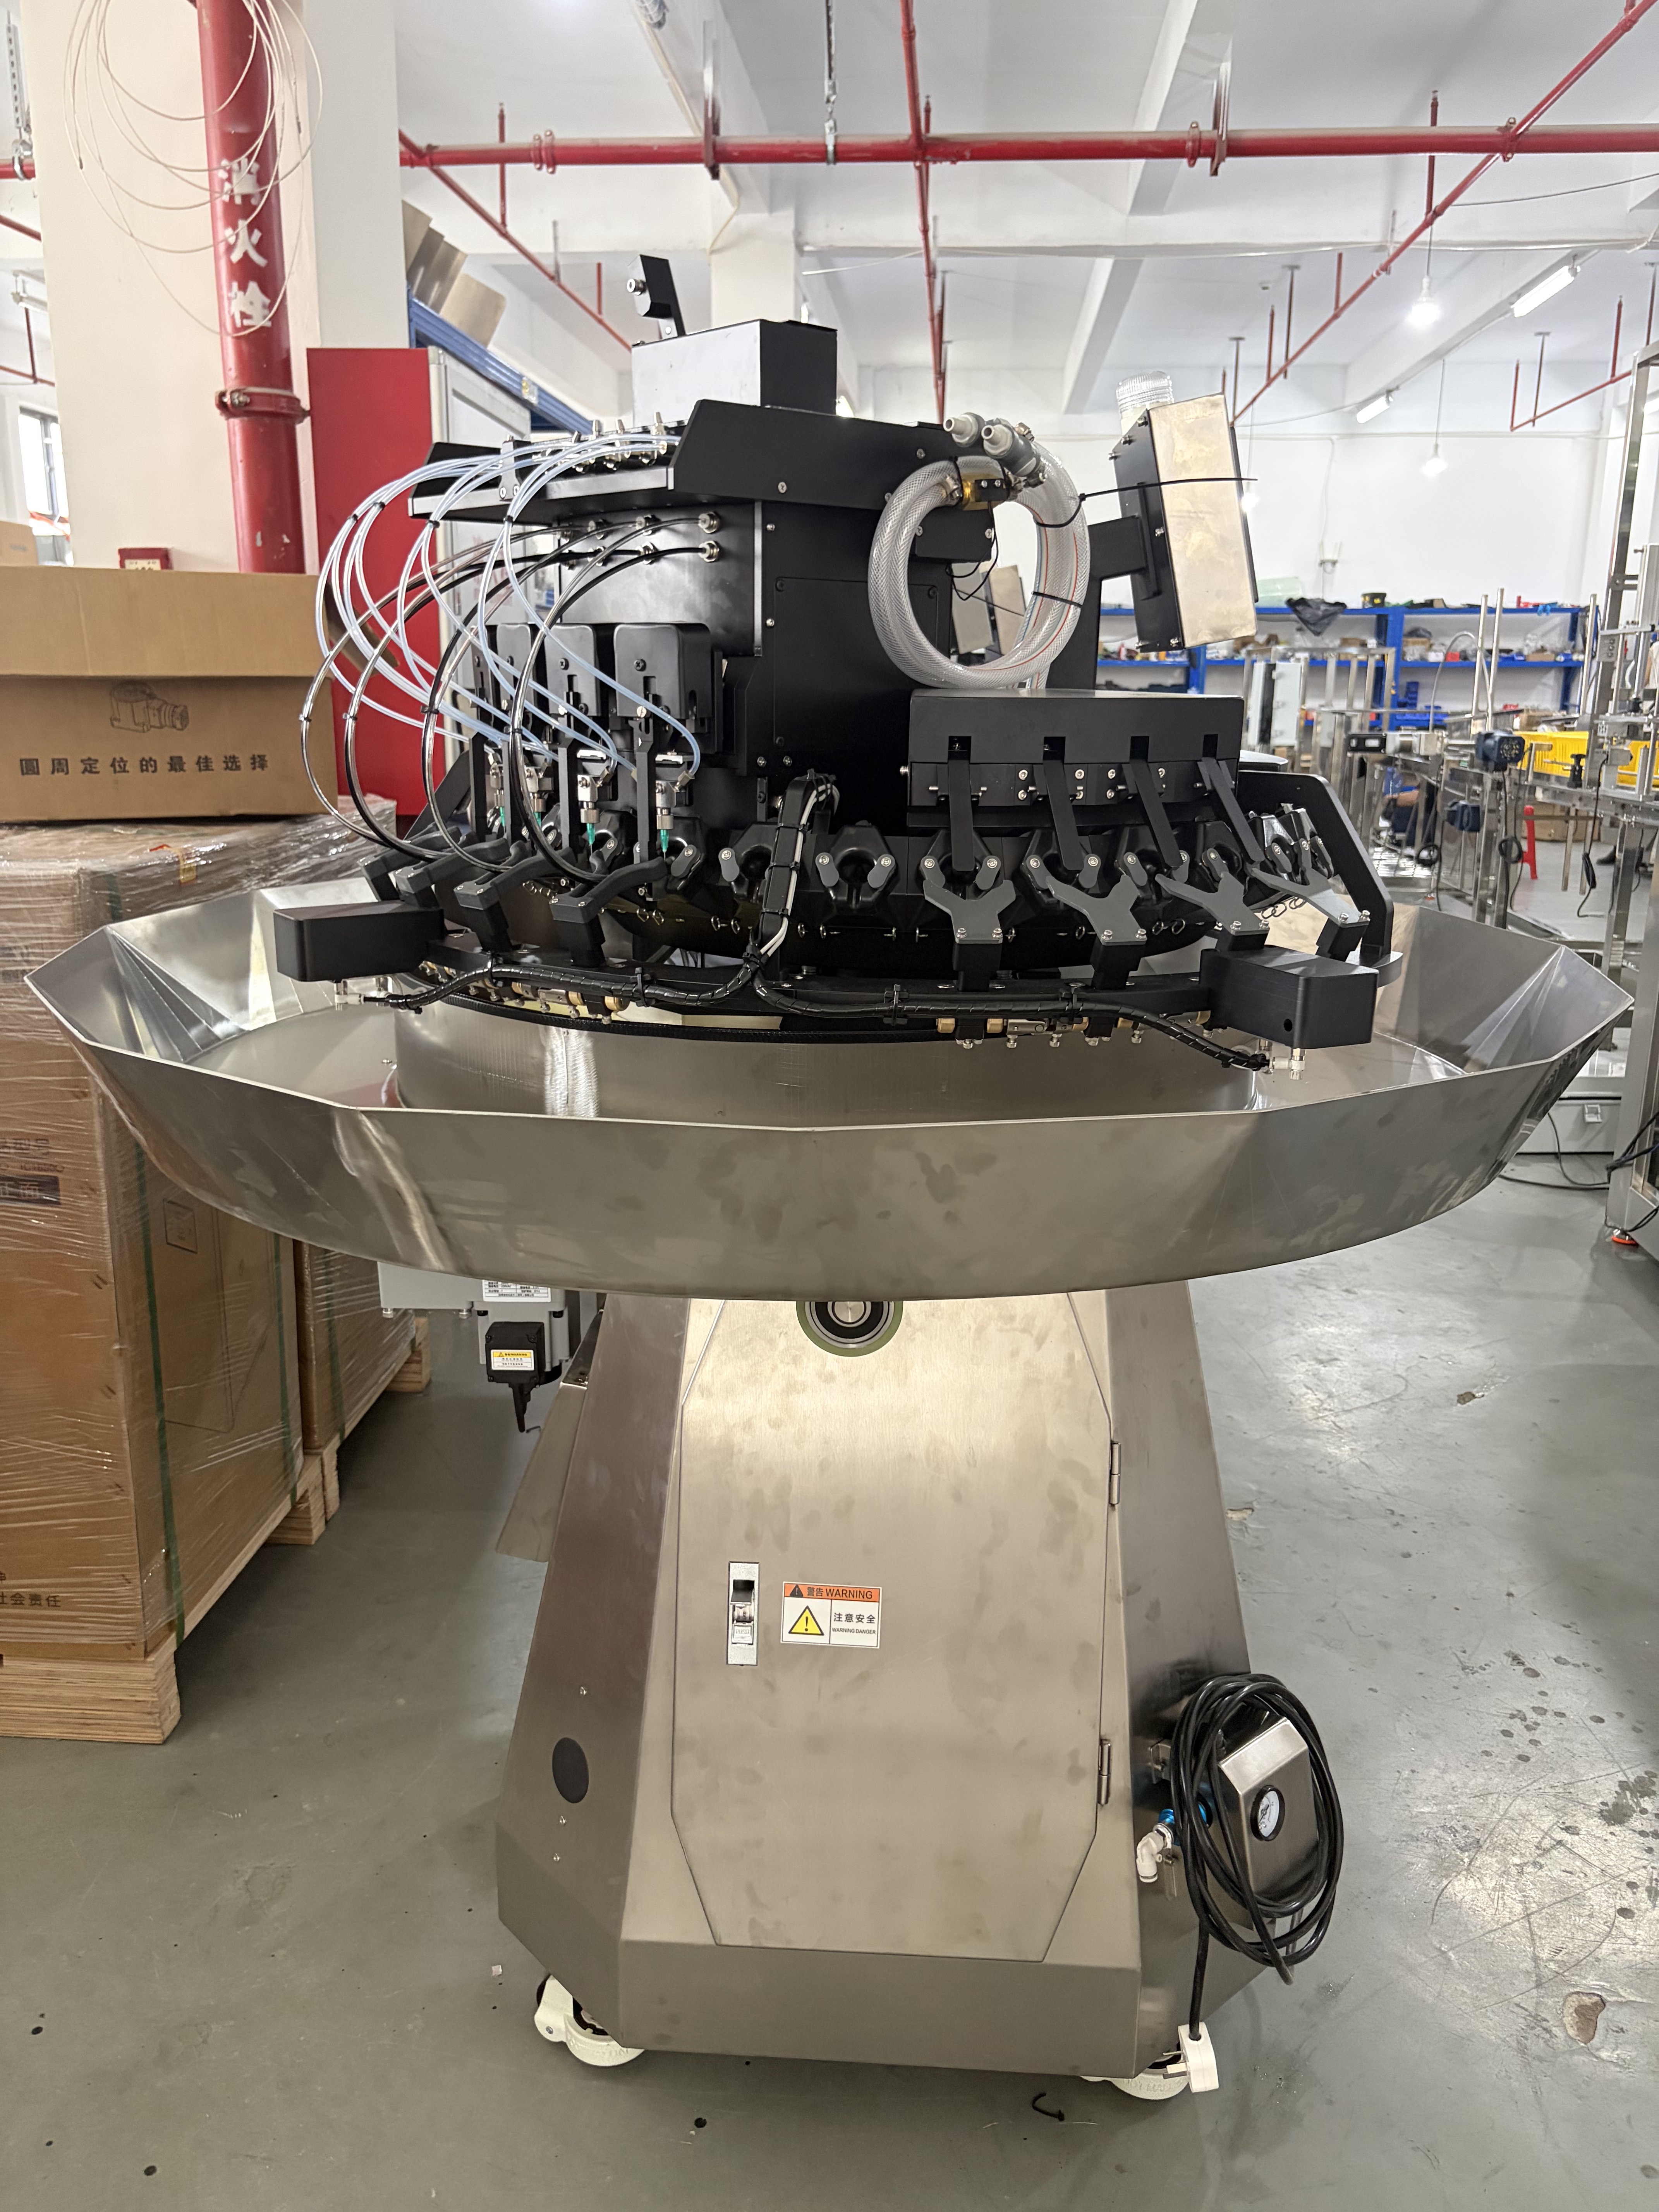
I test in fabbrica avvengono mentre la macchina è ancora a portata di mano di chi l'ha costruita. Gli utensili sono presenti, i pezzi di ricambio sono a disposizione e una regolazione che richiede venti minuti nel reparto di assemblaggio può richiederne tre settimane e un visto per essere effettuata in loco.
Esiste anche una motivazione di natura commerciale. Un piano di collaudo concordato prima dell'ordine di acquisto trasforma la qualità in qualcosa di verificabile da entrambe le parti, evitando così di generare disaccordi sulle aspettative dopo l'installazione. Inoltre, offre al team di ingegneri dell'acquirente un motivo per visitare l'officina e constatare di persona come vengono assemblate le apparecchiature.
Ciò che i test di fabbrica non possono rilevare
Non è possibile verificare il comportamento nella stanza del cliente. La qualità degli impianti, il livello del pavimento, la temperatura ambiente, le condizioni dei vassoi e le abitudini dell'operatore sono tutti elementi diversi rispetto alla fabbrica. Ecco perché il piano di accettazione prevede più fasi e perché la visita in loco alla fine è importante tanto quanto il test in officina.
Cinque aree che un piano di test di accettazione dovrebbe coprire
L'elenco seguente descrive la struttura a cui ci atteniamo. I dettagli variano in base alle attrezzature, ma le aree di lavoro rimangono pressoché invariate.
Funzioni della stazione, una alla volta
Ogni stazione viene fatta funzionare singolarmente prima che l'intera linea venga messa in funzione. Questo permette di separare i difetti di assemblaggio da quelli di integrazione, semplificando notevolmente la diagnosi.
Velocità e tempo di ciclo
Misurato, non stimato. Il ciclo viene cronometrato con le impostazioni concordate per il progetto e il risultato viene annotato con la data e la configurazione della macchina utilizzata.
Dispositivi e protezioni di sicurezza
Arresti di emergenza, interblocchi, punti di fissaggio delle protezioni ed etichette di avvertenza vengono verificati rispetto al disegno. Ogni arresto viene testato per la funzione che deve svolgere, non solo per la sua capacità di arrestare il motore.
Pulizia e accesso
Chi si occuperà della pulizia della macchina dovrebbe essere in grado di raggiungere ogni superficie senza dover smontare alcuna protezione. Testare questa funzionalità in fabbrica richiede solo un'ora e previene decenni di scorciatoie.
Documentazione, pezzi di ricambio ed etichettatura
Gli schemi elettrici, i manuali, gli elenchi dei pezzi di ricambio e le etichette delle macchine vengono controllati per verificare la corrispondenza con quanto ordinato. Una macchina che arriva con una documentazione incompleta è una macchina la cui manutenzione sarà affidata a supposizioni.
| Area di prova | Cosa viene controllato? | Prove prodotte |
|---|---|---|
| Funzioni della stazione | Ogni unità funziona in isolamento | Lista di controllo delle funzioni per stazione |
| Velocità e ciclo | Esecuzione cronometrata con le impostazioni concordate | Tempo e impostazioni registrati |
| Dispositivi di sicurezza | Ogni arresto e interblocco azionato | Lista di controllo di sicurezza firmata |
| accesso alla pulizia | Pulizia completa effettuata da un operatore | Note e fotografie pulite |
| Documenti e ricambi | Manuali, diagrammi, elenco dei pezzi, etichette | Elenco dei documenti con i relativi codici articolo |
Redigere il piano prima dell'ordine di acquisto.
Un piano di accettazione redatto dopo la consegna è una descrizione. Redatto prima dell'ordine, è un requisito.
Nella fase di preventivazione è necessario considerare tre elementi. In primo luogo, l'elenco dei test e i valori di accettazione, specificando quale valore viene considerato sufficiente per superare il test. In secondo luogo, la documentazione che il fornitore fornirà, che si tratti di una checklist, fotografie, video o un documento firmato. In terzo luogo, il numero di giorni in cui il team dell'acquirente potrà essere presente, poiché i piani di viaggio raramente si mantengono inalterati in caso di orari flessibili.
Un piano di collaudo per l'automazione dell'incubatoio, concordato in quel momento, risolve anche la spinosa questione di chi debba pagare per un eventuale nuovo collaudo, domanda a cui è molto più facile rispondere prima che la macchina sia completata.
Laddove l'incubatoio operi già secondo un sistema di qualità, il formato può seguire le prassi esistenti. La logica documentale alla base della norma ISO 9001 rappresenta un punto di riferimento consolidato per la registrazione e la tracciabilità, e i documenti di biosicurezza come il Codice Terrestre WOAH sono utili quando i test riguardano le procedure di pulizia e igiene che gli auditor potrebbero richiedere in seguito.
L'approvazione avviene in fasi
Una singola firma alla fine di un progetto nasconde il momento in cui è sorto un problema. Quattro fasi garantiscono la trasparenza e riducono al minimo le discussioni.
Tutte e quattro le fasi appartengono allo stesso piano di collaudo per l'automazione dell'incubatoio e la documentazione relativa a ciascuna fase viene archiviata congiuntamente.
| Palcoscenico | Quando accade | Ciò che viene confermato | Chi firma |
|---|---|---|---|
| Test di fabbrica | Prima della spedizione | Funzioni, velocità, sicurezza e pulizia | Ingegnere dell'acquirente e fornitore |
| Revisione pre-spedizione | Prima di imballare | Documenti, pezzi di ricambio, etichettatura, lista di imballaggio | Responsabile della qualità o del progetto |
| Accettazione del sito | Dopo l'installazione | Prestazioni nella stanza del cliente | Incubatoio e fornitore |
| Devolvere | Dopo l'allenamento | Operatori competenti, documentazione completa | Direttore dello stabilimento |
La fase intermedia è quella che più spesso viene trattata come una questione burocratica. È anche il luogo più economico dove trovare un set di pezzi di ricambio mancante, perché la cassa è ancora aperta e l'officina è ancora lì accanto.
Cosa rilevano solitamente i test di fabbrica
I guasti raramente sono eclatanti. Una protezione che intralcia l'utensile di pulizia. Un sensore che necessita di un'angolazione di montaggio diversa dopo il primo utilizzo. Un'etichetta scritta in una lingua che gli operatori non usano. Un elenco di pezzi di ricambio che omette il componente più soggetto a usura.
Singolarmente, si tratta di piccoli dettagli. Insieme, fanno la differenza tra un primo giorno di schiusa che si svolge normalmente e uno che inizia con tre persone riunite attorno a un pannello aperto.
Registra le impostazioni, non solo il risultato.
Ogni risultato del test dovrebbe indicare le impostazioni con cui è stato misurato. Senza queste informazioni, un dato non può essere riprodotto in seguito e una misurazione ripetuta diventa una questione di discussione anziché un confronto.
È proprio in questa fase che il piano di collaudo per l'automazione dell'incubatoio si rivela utile tre anni dopo, quando la stessa stazione viene testata nuovamente in seguito a un intervento di manutenzione o a una modifica della capacità produttiva.
Domande che gli acquirenti pongono sui test di accettazione
Possiamo partecipare al test in fabbrica da remoto?
In parte. Le videochiamate sono utili per le ispezioni e per la revisione dei registri, ma un tecnico presente di persona noterà dettagli che una telecamera non può mostrare. Laddove gli spostamenti siano difficoltosi, concorderemo quali test devono essere eseguiti di persona e quali possono essere registrati correttamente.
Cosa succede se un test fallisce?
Il problema viene corretto e il test viene ripetuto prima della spedizione, e i risultati di entrambi vengono conservati nello stesso piano di collaudo di accettazione dell'automazione dell'incubatoio. Un test fallito con una correzione documentata è un buon risultato; una funzione non testata non lo è.
Il piano di accettazione dovrebbe prevedere l'integrazione con la nostra linea esistente?
Sì, alle interfacce. Altezze, direzioni di trasferimento e tipi di segnale possono essere verificati in fabbrica se si conosce l'apparecchiatura circostante, motivo per cui vale la pena effettuare un sopralluogo preliminare.
Quanto tempo dovrebbero durare i test?
Dipende dal numero di stazioni e dalle condizioni simulate. Il programma viene concordato nel preventivo ed è preferibile pianificare due giorni e utilizzarli piuttosto che negoziare una finestra di prova mentre il container è in attesa.
Richiedi il test, non solo il certificato.
JuliSense produce attrezzature per la lavorazione di pulcini di un giorno e linee integrate per incubatoi, e ci aspettiamo che vengano testate. Inviaci i tuoi requisiti di collaudo nella fase di richiesta informazioni e noi elaboreremo un piano di collaudo automatizzato per l'incubatoio con l'ambito di applicazione. Le famiglie di attrezzature sono elencate nella pagina dei prodotti , le pratiche di qualità e assistenza sono descritte nella pagina dei servizi , la storia dell'azienda è nella sezione Chi siamo , le domande frequenti sono raccolte nella sezione FAQ e puoi inviarci i tuoi requisiti tramite la sezione Contattaci .

