


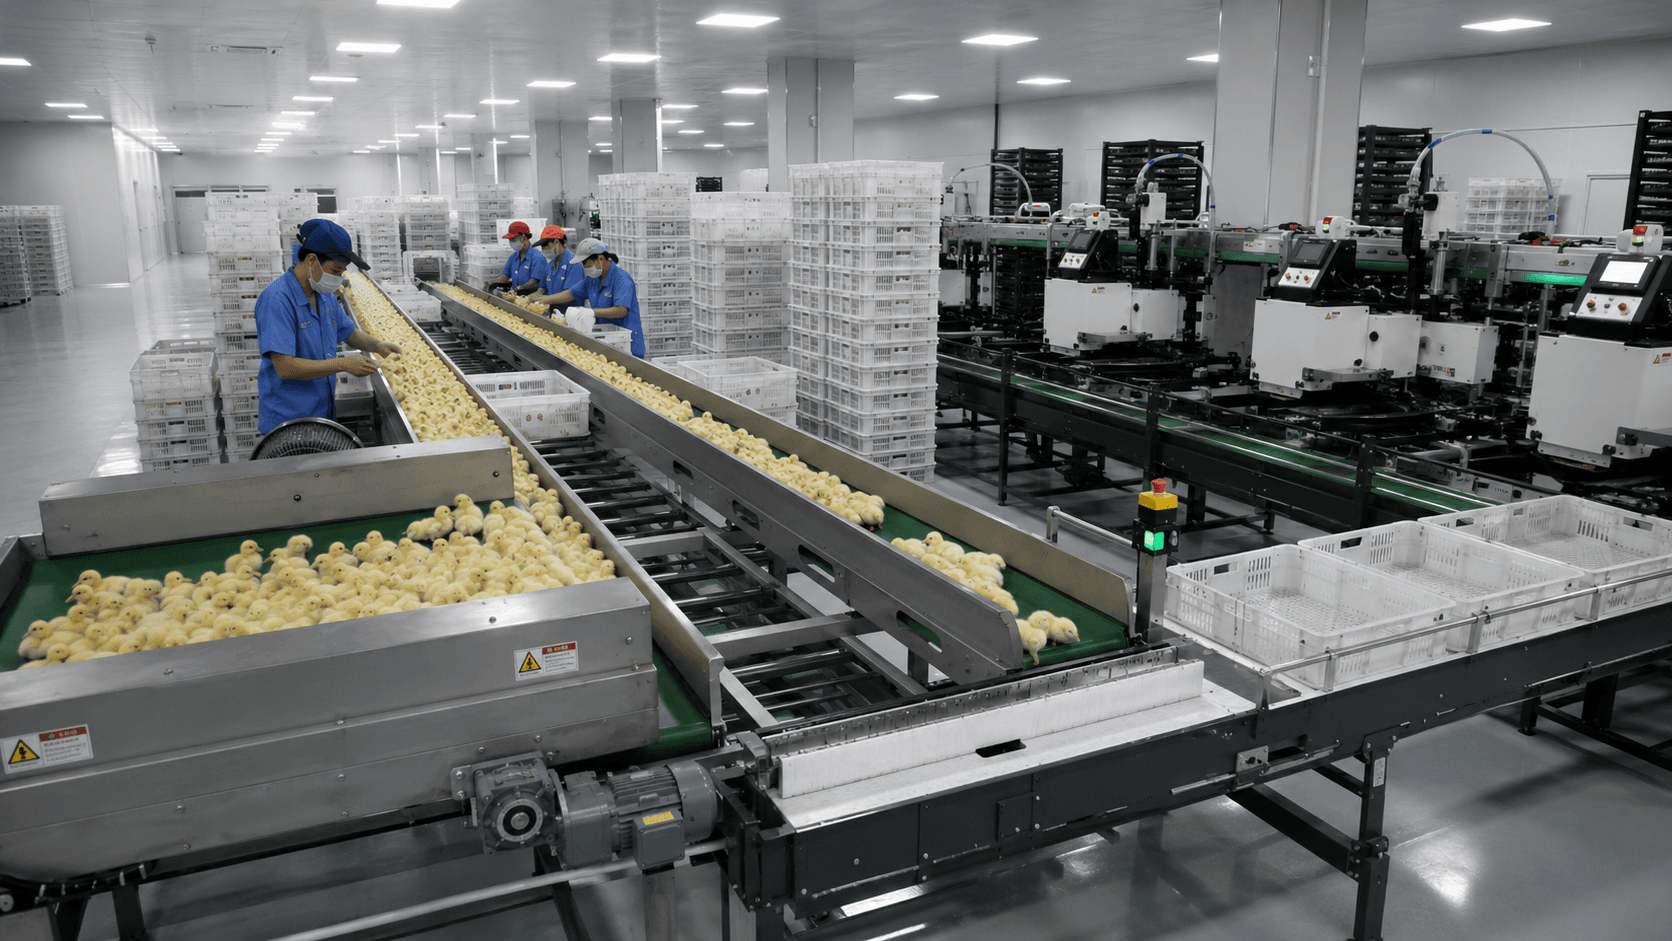
Il collo di bottiglia di una macchina per la lavorazione del pollo ad alta capacità non è una percentuale astratta. Ha un indirizzo preciso: una porta alle 8:10, un punto di rifornimento prima di un cambio di lotto, un passaggio di consegne in cui i contenitori arrivano in modo irregolare, un buffer pieno quando la spedizione è in ritardo, o una postazione operatore che perde visibilità durante un breve picco.
Assegna a ogni ritardo un luogo, un orario, un fattore scatenante, un sintomo visibile, un responsabile e un percorso di ripristino. Questa mappa degli indirizzi aiuta gli acquirenti a discutere la capacità utilizzabile senza trasformare l'articolo in una specifica della macchina.
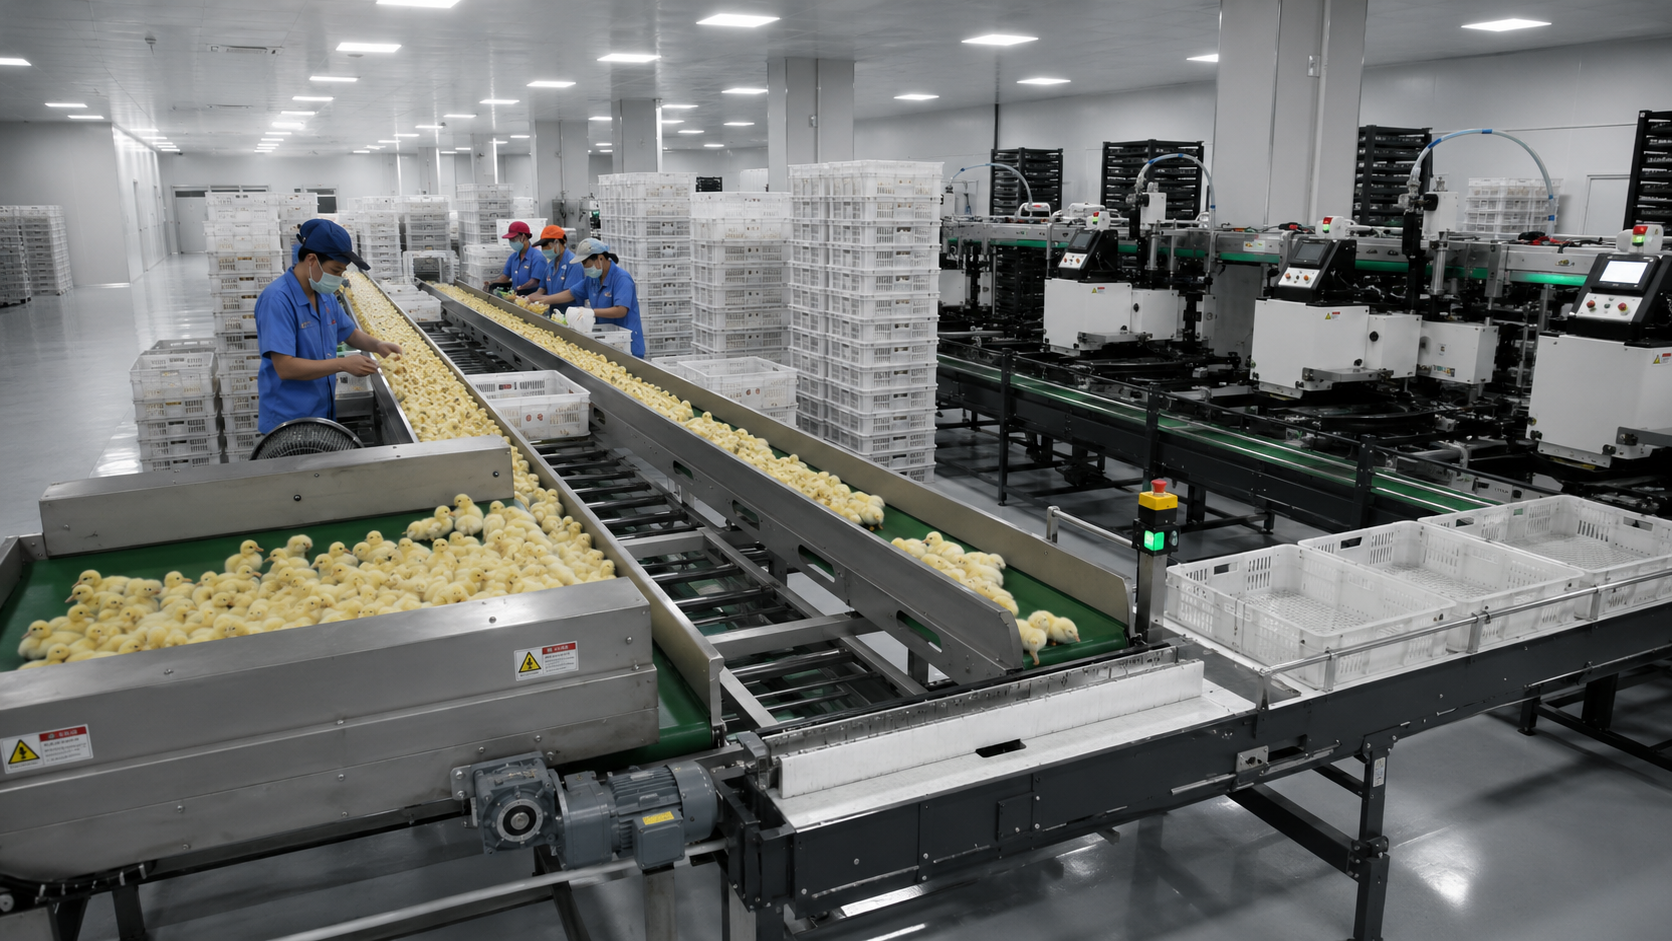
Indirizzo uno: La porta prima della fila
La capacità produttiva inizia prima ancora che le attrezzature inizino a lavorare. I contenitori, i lotti, le forniture, le persone e le informazioni in arrivo devono essere in un formato compatibile con la linea di produzione. Una porta stretta, un percorso di transito ravvicinato, un rilascio tardivo dei lotti o un'area di stoccaggio limitata possono determinare il primo picco della giornata.
A questo indirizzo, il collo di bottiglia della macchina per la lavorazione dei pulcini ad alta capacità potrebbe verificarsi prima ancora che la macchina selezionata riceva alcunché.
Jili Intelligent presenta attrezzature connesse per la lavorazione del pulcino tramite i prodotti JuliSense . La soluzione finale deve essere progettata in base alle reali esigenze del cliente in termini di spazio, flusso di lavoro, picchi di produzione, personale e destinazione finale.
Misurare la forma di arrivo
Una media oraria nasconde i picchi. Registra quando arriva il lavoro, quanto arriva insieme, per quanto tempo aspetta e se la stazione successiva vede un flusso costante o irregolare.
Segnala il proprietario del rilascio
Se la produzione, il controllo qualità, il reparto veterinario o un altro ruolo autorizzato autorizza l'immissione di lavoro nella linea, tale decisione deve essere visualizzata sulla mappa della capacità. L'automazione non può rimuovere un'approvazione di cui il cliente ha ancora bisogno.
Indirizzo due: La stazione che tutti guardano
Spesso la macchina più visibile viene incolpata di qualsiasi ritardo, ma il vero problema potrebbe trovarsi prima o dopo di essa. Analizzare separatamente il tempo di attività della stazione, il tempo di attesa, il tempo di blocco, il tempo di cambio e il tempo di assistenza dell'operatore.
Durante un'analisi del collo di bottiglia di una macchina per la lavorazione del pollo ad alta capacità , chiedetevi cosa sta aspettando la stazione e cosa sta aspettando la stazione. Queste due risposte rivelano investimenti diversi.
Separare il tempo macchina dal tempo di processo.
La movimentazione delle macchine, la preparazione degli operatori, i controlli approvati, il rifornimento delle scorte, lo scambio dei contenitori e la disponibilità a valle contribuiscono tutti al ciclo osservato.
Includi piccole soste
Diverse brevi interruzioni possono sottrarre più tempo utile di un singolo guasto memorabile. Registrare la frequenza, la durata, la categoria della causa, il responsabile e le prove di ripristino.
Terzo punto di vista: il passaggio di consegne tra due buone macchine
Due macchine, ciascuna con capacità proprie, possono creare una linea debole se la loro interfaccia fisica, di controllo, di temporizzazione o di responsabilità non è chiara. Segui un unico elemento, contenitore, segnale e decisione durante il passaggio di consegne.
Per la valutazione e la riduzione del rischio generale dei macchinari, la norma ISO 12100 rappresenta un utile riferimento. Applicare i requisiti pertinenti al sistema finale, alle interfacce, alle modalità operative e al personale.
Definire la posizione di attesa
Se le apparecchiature a valle non sono disponibili, dove vengono interrotti i lavori in corso? Lo stato di avanzamento è visibile? Qual è il livello di accumulo accettabile? Chi decide se il flusso a monte può continuare, rallentare o interrompersi?
Definire l'ordine di riavvio
La procedura deve prevedere una sequenza concordata per la verifica delle condizioni, la pulizia dell'interfaccia, la comunicazione dello stato di prontezza e il riavvio dei moduli collegati.
Costruisci la mappa degli indirizzi dei colli di bottiglia della macchina per la lavorazione del pollo ad alta capacità
Utilizza una tabella che combini luogo e tempo:
| Indirizzo | Tempo o grilletto | Prove da raccogliere |
|---|---|---|
| Fase di arrivo | Arrivo del lotto di punta | Lunghezza della coda, tempo di attesa, decisione di rilascio |
| Stazione principale | Esecuzione normale e di picco | Attivo, in attesa, bloccato, modifica, tempo di supporto |
| Consegna delle attrezzature | Pausa a valle | Posizioni, segnali, limite del buffer, riavvio |
| Punto di approvvigionamento | Rifornimento o modifica | Camminare, controlli di identità, durata, errori |
| Posizione dell'operatore | Periodo intenso | Portata, visibilità, tocchi ripetuti, escalation |
| Spedizione | Ritardo nel ritiro | Accumulo, stato, traffico, risposta a monte |
La mappa degli indirizzi consente ai team di dissentire in modo costruttivo. Possono indicare un luogo e un evento osservati, anziché discutere di un singolo dato statistico.
Assegna un proprietario a ciascun indirizzo
I team di produzione, ingegneria, manutenzione, igiene, qualità, logistica o fornitori possono essere responsabili di diverse fasi della risposta. Registra chi prende le decisioni e chi agisce.
Metti alla prova ogni miglioramento
Se il team modifica un buffer, la disposizione, la segnalazione, il metodo di assegnazione del personale o la posizione di rifornimento, ripetere lo stesso evento e confrontare i risultati.
Indirizzo quattro: il punto di fornitura che nessuno ha modellato
Le attrezzature ad alta velocità rimangono ferme anche quando materiali, contenitori, etichette, strumenti o informazioni approvati non si trovano nel posto giusto. Percorrete il percorso di approvvigionamento durante un cambio di programma reale o simulato.
Il Codice Terrestre dell'Organizzazione Mondiale per la Salute Animale (OMH) fornisce riferimenti riconosciuti a livello internazionale in materia di salute e benessere animale. I responsabili veterinari, del benessere, della qualità e della conformità normativa dei clienti rimangono responsabili dei processi approvati.
Contare camminando e cercando
Misurare la frequenza con cui gli operatori lasciano la loro postazione abituale, la durata della loro assenza e se la linea di produzione continua in modo sicuro e senza interruzioni durante tale periodo.
Proteggere l'identità durante i cambiamenti
L'identità del lotto, del programma, della fornitura e del contenitore deve rimanere chiara durante il rifornimento e la transizione. Registrare separatamente le responsabilità del cliente e della macchina.
Indirizzo cinque: il campo visivo dell'operatore
Un operatore può mantenere una linea in movimento monitorando diversi stati, correggendo la presentazione e comunicando con i team a monte o a valle. Se le informazioni sono frammentate, i periodi di picco amplificano il carico di lavoro.
Richiedi una narrazione di un minuto
L'operatore spiega cosa è normale, cosa è in attesa, quali azioni sono consentite e cosa richiede un intervento di livello superiore. Un linguaggio ambiguo indica la necessità di un controllo visivo o di una formazione specifica.
Ruotare l'operatore addestrato
Utilizzare una seconda persona autorizzata. Se le prestazioni o l'interpretazione cambiano drasticamente, il sistema potrebbe dipendere dall'esperienza individuale piuttosto che da una solida progettazione del lavoro.
Indirizzo numero sei: la fine della linea
Le fasi di spedizione, impilamento, ispezione o movimentazione a valle possono diventare il vero collo di bottiglia di una macchina ad alta capacità per la lavorazione dei pulcini . Una linea che produce più velocemente di quanto il prodotto effettivamente rilasciato può generare lavoro nascosto nei buffer e nei corridoi.
JuliSense è in grado di illustrare i flussi di lavoro completi delle sue soluzioni di automazione per incubatoi . I moduli e le interfacce specifici del progetto devono essere definiti commercialmente.
Prova un ritiro tardivo
Utilizzare uno scenario controllato in cui il servizio di dispacciamento non è disponibile per un breve periodo. Osservare le posizioni di attesa, lo stato, i limiti del buffer, il traffico, le decisioni del supervisore e il ritorno alla normalità.
Segui l'ultimo lotto
Le operazioni di fine lotto possono creare contenitori parziali, tempistiche diverse, record aggiuntivi o un percorso di rilascio distinto. Includerle nella documentazione di capacità.
Il miglioramento della capacità è un percorso, non una lista di acquisti
Una volta individuate le cause dei ritardi, è opportuno classificarle in base al tempo utile perso, all'importanza per il benessere o la qualità, alla sicurezza, alla difficoltà di recupero, al costo e alla dipendenza dall'implementazione. Alcuni ritardi richiedono modifiche alle attrezzature; altri richiedono modifiche alla disposizione degli spazi, alle forniture, alla segnaletica, al personale, alla formazione o a una più chiara definizione delle responsabilità.
Correggi un vincolo senza spostarlo alla cieca
Dopo un miglioramento, controlla gli indirizzi a monte e a valle. Una stazione più veloce può semplicemente spostare la coda.
Mantenere condizioni rappresentative
Quando possibile, confrontare i dati ottenuti con lo stesso schema di lotto, personale, impostazioni, condizioni ambientali e metodo di misurazione.
Dieci domande per una valutazione della capacità
Dove si forma la prima coda?
Registra la sua posizione fisica, l'ora di inizio, l'evento scatenante, la dimensione massima e il responsabile della decisione.
Che cosa aspetta la stazione centrale?
Separare l'approvvigionamento a monte, la preparazione dell'operatore, i controlli approvati, i contenitori e la disponibilità a valle.
Cosa ci aspetta alla stazione centrale?
Osservare gli arrivi, l'utilizzo dei buffer, lo stato di avanzamento dei lavori e se il flusso a monte è in grado di rispondere.
Quali brevi fermate si ripetono?
Monitorare la categoria della causa, la durata, la frequenza, il recupero e la responsabilità.
Dove viaggiano le provviste?
Preparazione delle mappe, archiviazione, rifornimento, verifica dell'identità, collocamento temporaneo e rientro al lavoro.
Un secondo operatore può eseguire lo stesso ritmo?
Utilizzare la rotazione dei ruoli con formazione specifica per evidenziare la dipendenza dall'esperienza di una singola persona.
Cosa succede in caso di indisponibilità a valle?
Definire le posizioni di attesa, i segnali, i limiti del buffer, la comunicazione e l'autorità di riavvio.
L'ultimo lotto segue lo stesso percorso?
Includere contenitori parziali, registri, transizione di pulizia e rilascio della spedizione.
Come verrà verificato un eventuale miglioramento?
Ripetere lo stesso indirizzo, lo stesso trigger e lo stesso metodo di prova dopo la modifica.
Come può JuliSense consultare la mappa degli indirizzi?
Invia il layout, lo schema dei picchi di traffico, i moduli, i dettagli dei container, il personale necessario, le code note e gli obiettivi del progetto tramite la pagina di contatto di JuliSense .
Assegna un indirizzo preciso al collo di bottiglia.
Un collo di bottiglia in una macchina per la lavorazione del pollo ad alta capacità diventa gestibile quando il team è in grado di individuarne la posizione, la frequenza di comparsa, le cause scatenanti e la responsabilità del suo ripristino. La mappa degli indirizzi collega la capacità produttiva alla stanza fisica e al personale addetto al suo funzionamento.
JuliSense può utilizzare quella mappa per focalizzare una discussione su attrezzature e layout. Il risultato utile non è il valore teorico più alto, bensì una linea i cui vincoli reali siano sufficientemente visibili da consentire un miglioramento.

