


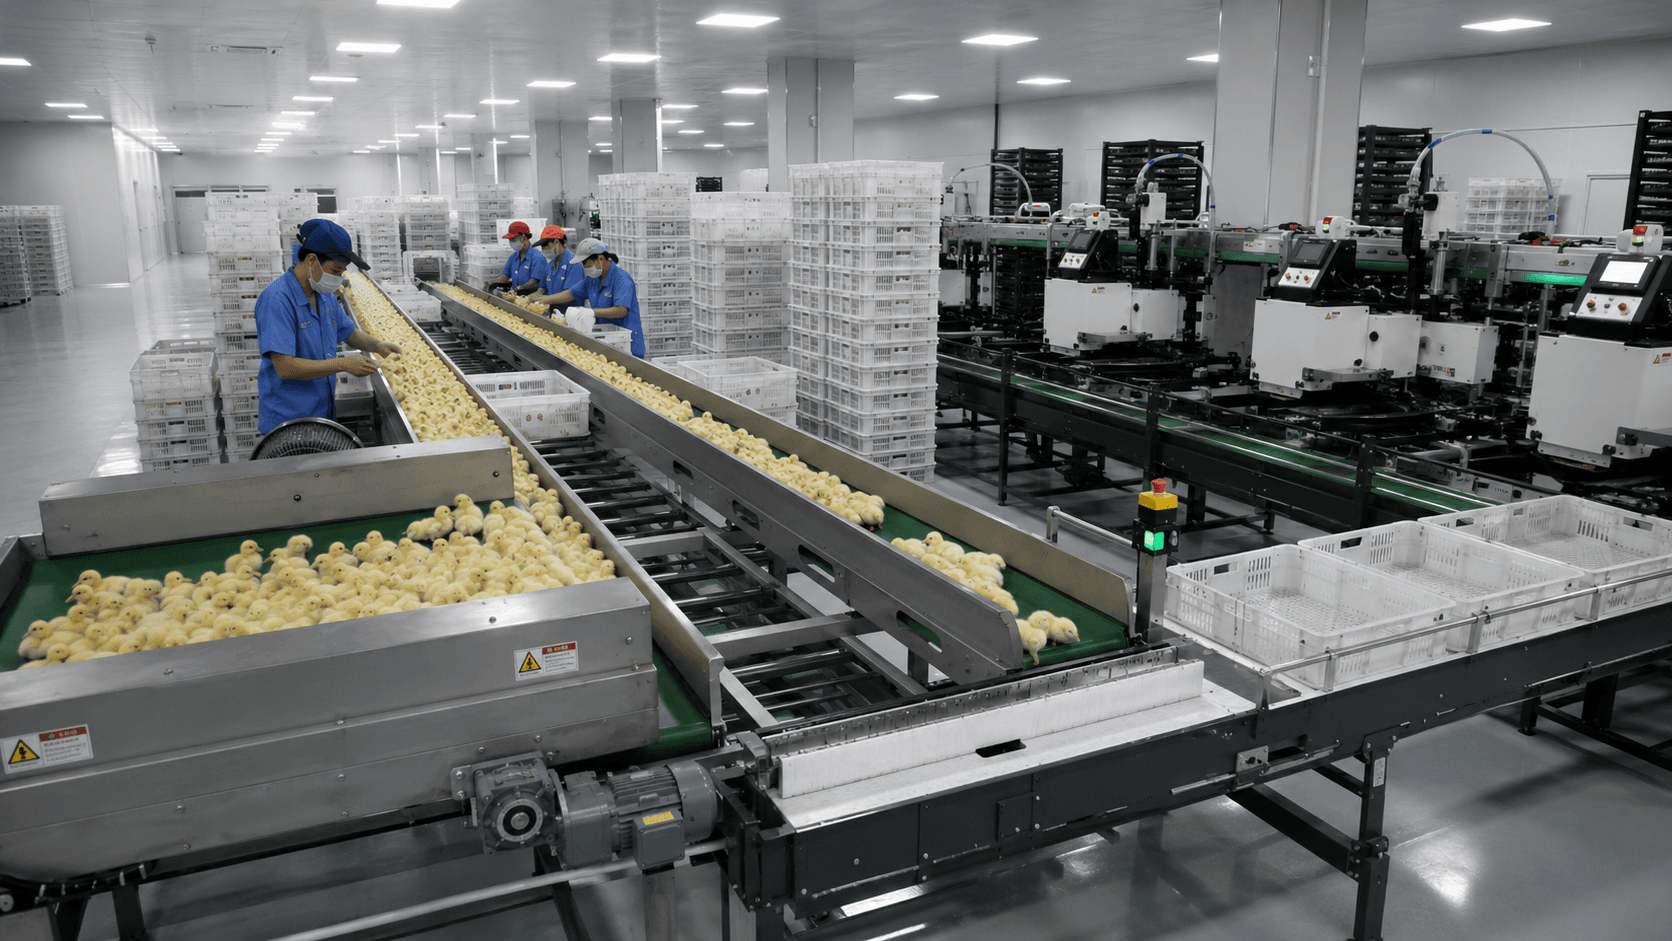
高产能雏鸡加工机的瓶颈并非一个抽象的百分比。它有具体的位置:例如,8点10分的门口、批次更换前的供应点、容器到达不均匀的交接点、发货延迟导致的满负荷缓冲,或者在短暂的高峰期操作员工作站视野受阻。
为每次延迟赋予位置、时间、触发因素、可见症状、责任人和恢复路径。这种地址映射有助于买家讨论可用容量,而无需将文章变成机器规格说明。
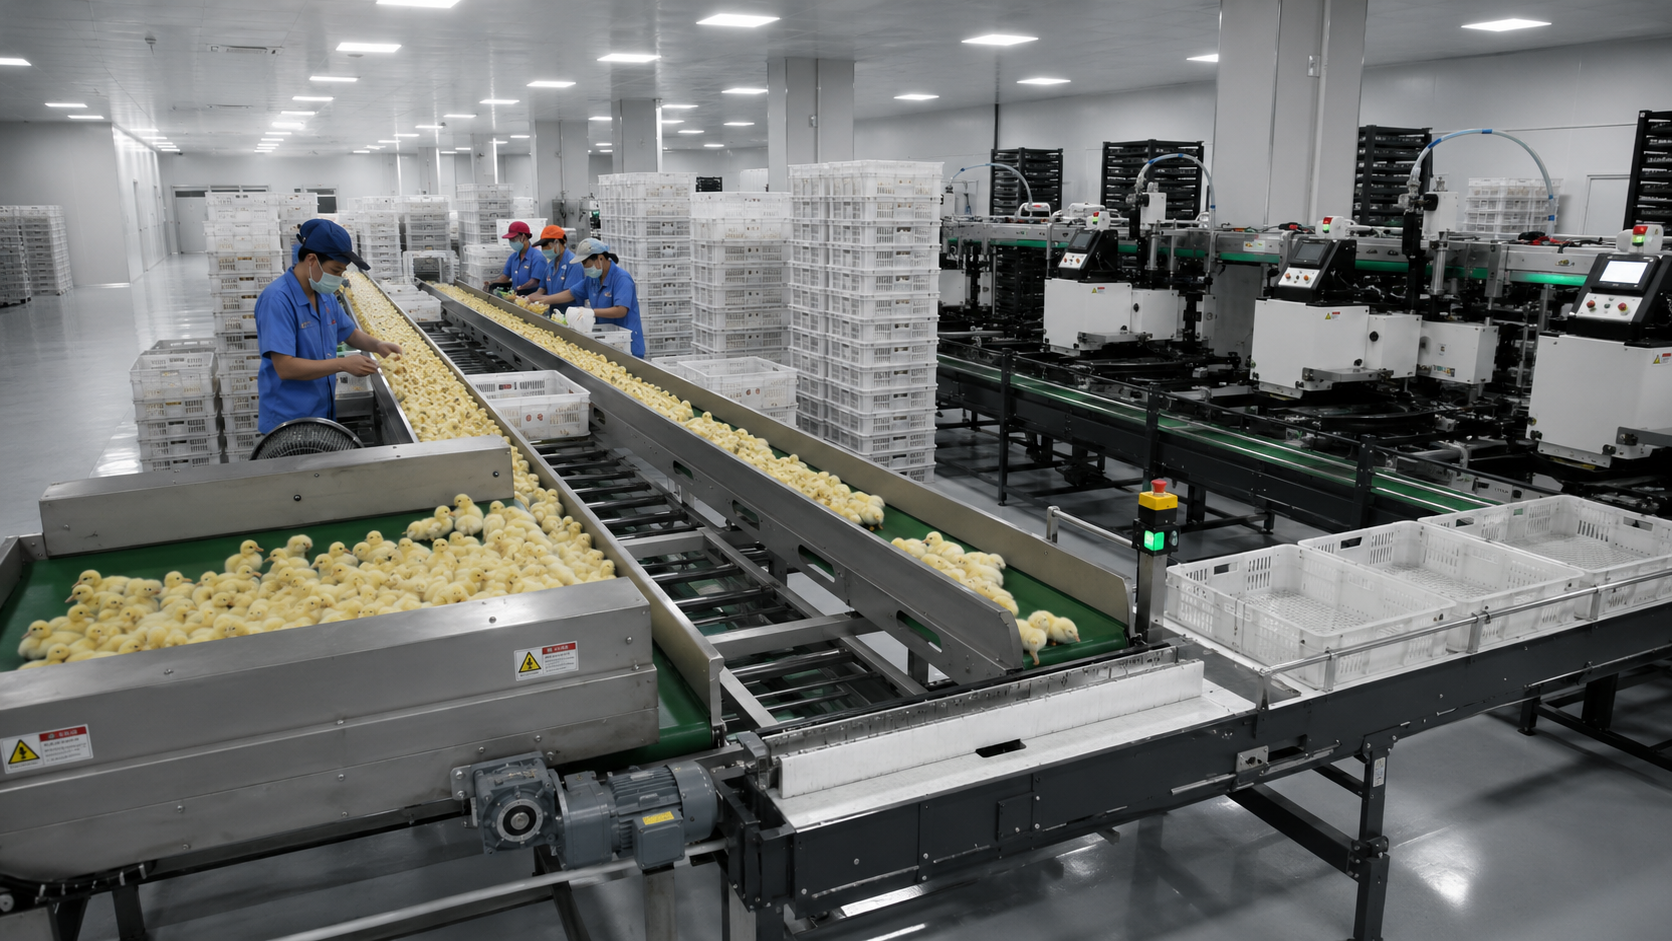
地址一:队伍前的门
产能从设备开始运转之前就已开始。进场的容器、批次、物料、人员和信息必须以生产线能够接收的形式到达。狭窄的门口、交叉的交通路线、延迟的批次放行或有限的暂存区都可能决定当天第一个高峰的到来。
在这个地址,高产能雏鸡加工机的瓶颈可能在选定的机器接收到任何物料之前就已经存在。
吉利智能通过JuliSense 产品提供互联式雏鸡加工设备。最终解决方案应根据客户的实际车间、工作流程、高峰模式、人员配置和最终目的地要求进行设计。
测量到达形状
每小时平均值会掩盖突发情况。记录工作何时到达、一次到达的工作量、等待时间,以及下一个工作站的工作量是稳定还是不稳定。
标记发布所有者
如果生产、质量、兽医或其他授权部门将工作安排到生产线上,请在产能图中显示该决定。自动化流程无法取消客户仍然需要的审批。
第二部分:人人关注的电视台
最显眼的机器往往会成为延误的替罪羊,但真正的瓶颈可能位于它之前或之后。请分别观察站点的运行时间、等待时间、阻塞时间、变更时间和操作员支持时间。
在对高产能雏鸡加工机进行瓶颈分析时,要问自己:当前工位在等待什么?又有什么在等待该工位?这两个问题的答案揭示了不同的投资方向。
将机器时间和加工时间分开
机器移动、操作员准备、经批准的检查、供应补充、容器更换和下游可用性,所有这些因素都会影响观察到的周期。
包括短暂停留
多次短暂的停顿比一次明显的故障更能浪费宝贵的时间。记录停顿的频率、持续时间、原因类别、责任方以及恢复证据。
第三部分:两台优秀机器之间的交接
两台各自独立的机器,如果它们的物理接口、控制接口、时序接口或责任接口不明确,就会造成连接薄弱环节。交接过程中,应始终关注单个物品、容器、信号和决策。
对于一般机械设备的风险评估和风险降低, ISO 12100是一个有用的参考标准。应将相关要求应用于最终系统、接口、操作模式和人员。
定义等待位置
如果下游设备不可用,当前的工作该如何安排?工作状态是否可见?可接受的积压量是多少?由谁决定上游的流量是继续、减慢还是停止?
定义重启顺序
该线路应有一套约定的顺序,用于检查条件、清除接口、传递就绪状态以及重启连接的模块。
构建高产能雏鸡加工机械瓶颈地址图
使用包含地点和时间的表格:
| 地址 | 时间或触发 | 需要收集的证据 |
|---|---|---|
| 即将到来的舞台 | 高峰批次到达 | 队列长度、等待、释放决定 |
| 主站 | 正常和峰值运行 | 活跃、等待、阻塞、更改、支持时间 |
| 设备交接 | 下游暂停 | 位置、信号、缓冲区限制、重启 |
| 供应点 | 补充或变更 | 步行、身份验证、持续时间、错误 |
| 操作员职位 | 繁忙时期 | 覆盖面、可见度、重复接触、升级 |
| 派遣 | 接送延迟 | 累积、状态、流量、上游响应 |
地址地图让团队能够进行建设性的辩论。他们可以指出观察到的地点和事件,而不是纠结于某个具体的吞吐量数字。
给每个地址指定一个所有者
生产、工程、维护、卫生、质量、物流或供应商团队可能负责响应措施的不同部分。记录决策者和行动者。
对每项改进进行测试
如果团队改变缓冲区、布局、信号、人员配备方法或物资位置,则重复相同的事件并比较证据。
第四点:无人建模的供应点
即使经批准的耗材、容器、标签、工具或信息不在正确位置,高速运转的设备仍会等待。在实际或模拟的变更过程中,请巡视耗材供应路线。
世界动物卫生组织陆生动物饲养管理规范提供国际认可的动物健康和福利标准。客户的兽医、福利、质量和监管负责人仍需对其已获批准的流程负责。
步行和搜索次数
衡量操作员离开正常岗位的频率、离开的时间长短,以及在操作员不在期间生产线是否安全、畅通地继续运行。
在变更过程中保护身份
在补货和交接过程中,批次、程序、供应和容器标识应保持清晰。客户和机器的责任应分别记录。
第五部分:操作员的视野
操作员可以通过监控多个状态、纠正显示错误以及与上游或下游团队沟通来维持生产线的运转。如果信息分散,高峰期会加剧操作员的负担。
请提供一分钟的旁白
操作员会解释什么是正常情况,什么是等待情况,哪些操作是允许的,哪些情况需要升级处理。如果语言表达含糊不清,则表明需要改进视觉控制或进行培训。
轮换受过培训的操作人员
使用第二位授权人员。如果操作或解读发生剧烈变化,系统可能依赖于个人经验而非完善的工作设计。
第六条:终点
发货、堆垛、检验或后续处理都可能成为高产能雏鸡加工机械的真正瓶颈。生产线生产速度超过出货速度,会导致缓冲区和通道中出现隐性工作。
JuliSense可以就其孵化场自动化解决方案的完整流程进行探讨。项目特定的模块和接口应根据商业需求进行定义。
测试晚点取车
使用可控场景,短暂中断调度服务。观察等待位置、状态、缓冲区限制、交通状况、主管决策以及恢复正常状态的过程。
跟随最后一批
批次末作业可能会产生部分容器、不同的时间安排、额外的记录或不同的出货路线。请将其纳入产能证明。
产能提升是一条路径,而非一份采购清单。
一旦确定了延误原因,就应根据损失的可用时间、福利或质量重要性、安全性、恢复难度、成本以及实施依赖性对其进行排序。有些延误需要更换设备;有些则需要调整布局、补充物资、设置信号、配备人员、进行培训或明确责任归属。
固定一个约束,不要盲目移动它
改进后,观察上游和下游地址。速度更快的站点可以直接重新定位队列。
保持代表性条件
在条件允许的情况下,比较相同批次模式、人员配备、环境、房间条件和测量方法下的证据。
容量评估的十个问题
第一个队列在哪里形成?
记录其物理位置、开始时间、触发条件、峰值大小和决策者。
主站正在等待什么?
上游供应、操作员准备、经批准的检查、容器和下游可用性分开。
主站将面临什么?
观察到达情况、缓冲区使用情况、工作状态以及上游流量是否能够响应。
哪些短停重复出现?
跟踪原因类别、持续时间、频率、恢复情况和责任方。
物资都运往哪里?
地图准备、存储、补充、身份检查、临时安置和返回工作岗位。
第二位操作员能否按照相同的节奏进行操作?
利用经过培训的角色轮换来暴露对某个人经验的依赖。
下游服务中断时会发生什么?
定义等待位置、信号、缓冲区限制、通信和重启权限。
最后一批产品是否也遵循同样的流程?
包括部分容器、记录、清洁过渡和发货放行。
如何验证改进效果?
变更后,重复相同的地址、触发条件和证据方法。
JuliSense 如何查看地址映射?
请通过JuliSense 联系页面发送布局、峰值模式、模块、集装箱详情、人员配备、已知队列和项目目标。
给瓶颈一个真正的地址
当团队能够确定高产能雏鸡处理机瓶颈所在位置、出现时间、触发原因以及负责恢复的人员时,瓶颈问题就变得可控了。这张地址图将产能与物理机房以及操作人员联系起来。
JuliSense 可以利用这张地图来聚焦设备和布局方面的讨论。真正有用的结果并非理论上的最大数值,而是一条能够清晰展现实际限制条件并加以改进的线路。

