


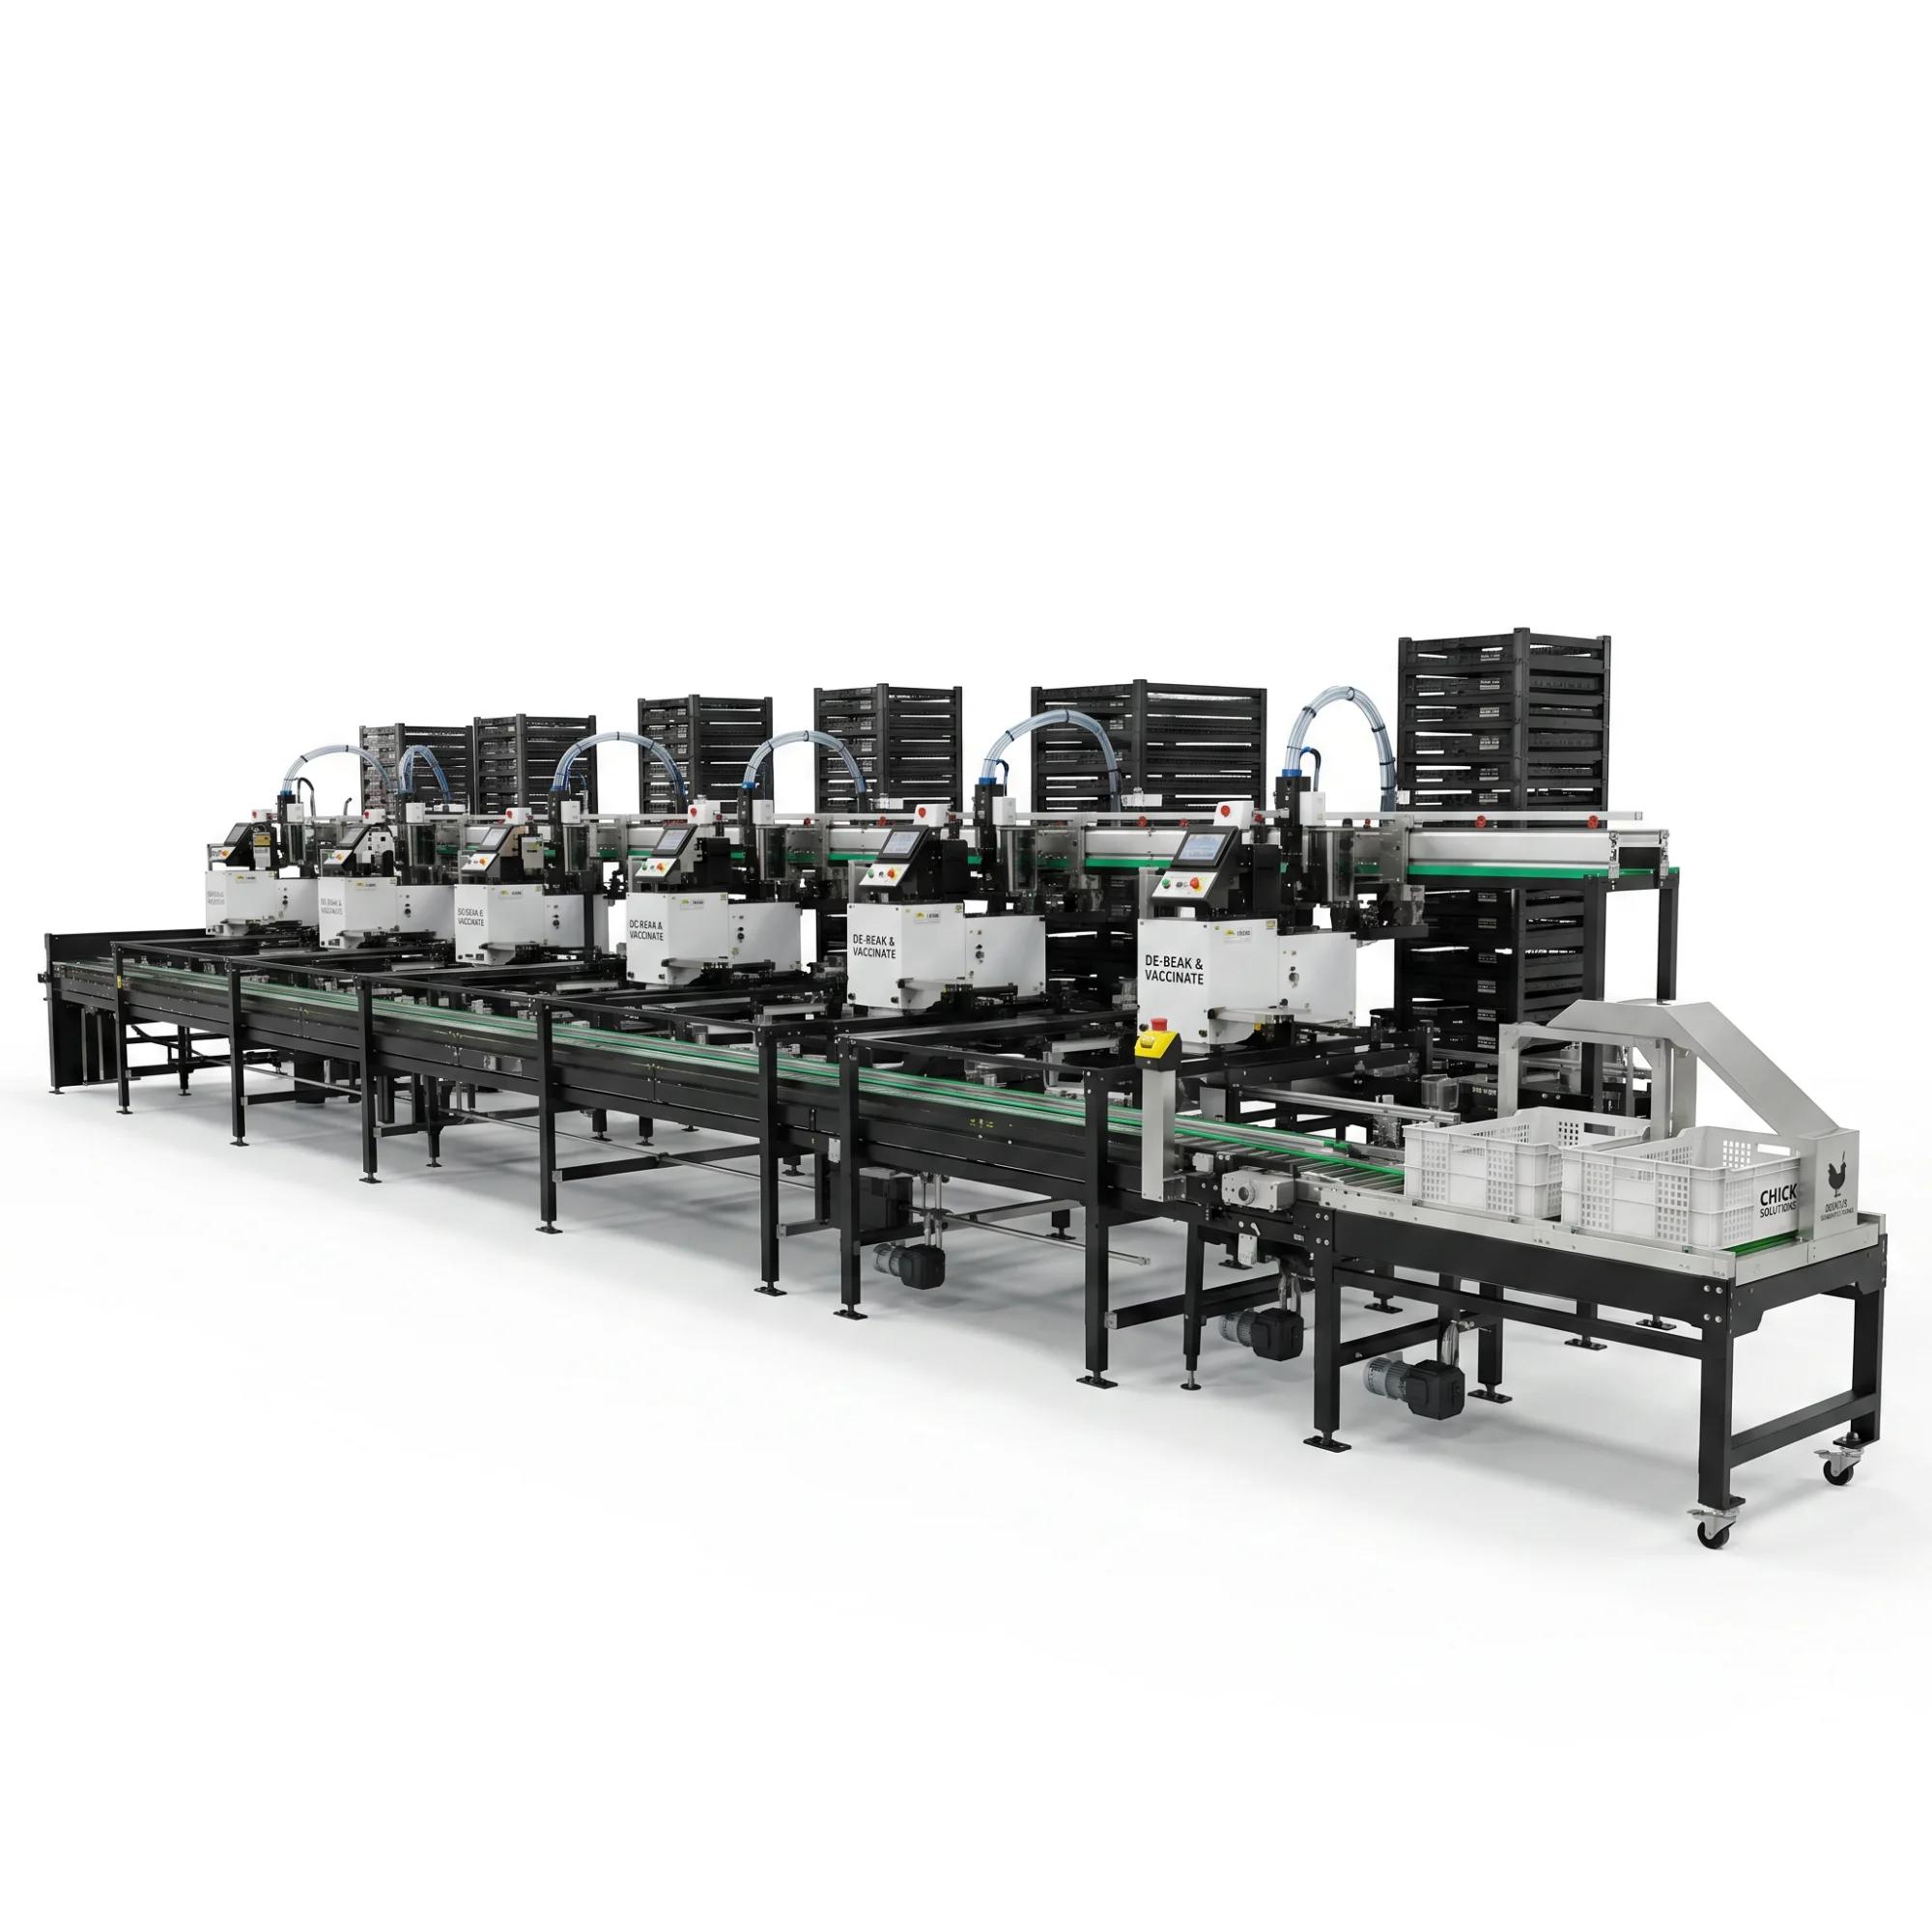
Die Aufbereitungsanlagen laufen möglicherweise reibungslos, während am Ende der Produktionslinie noch immer manuell Kisten gehoben, gedreht, getragen und angeordnet werden müssen. Bei Spitzenlasten kann dieser letzte Abschnitt darüber entscheiden, ob die vorgelagerten Anlagen weiterlaufen oder auf freie Kapazitäten warten müssen.
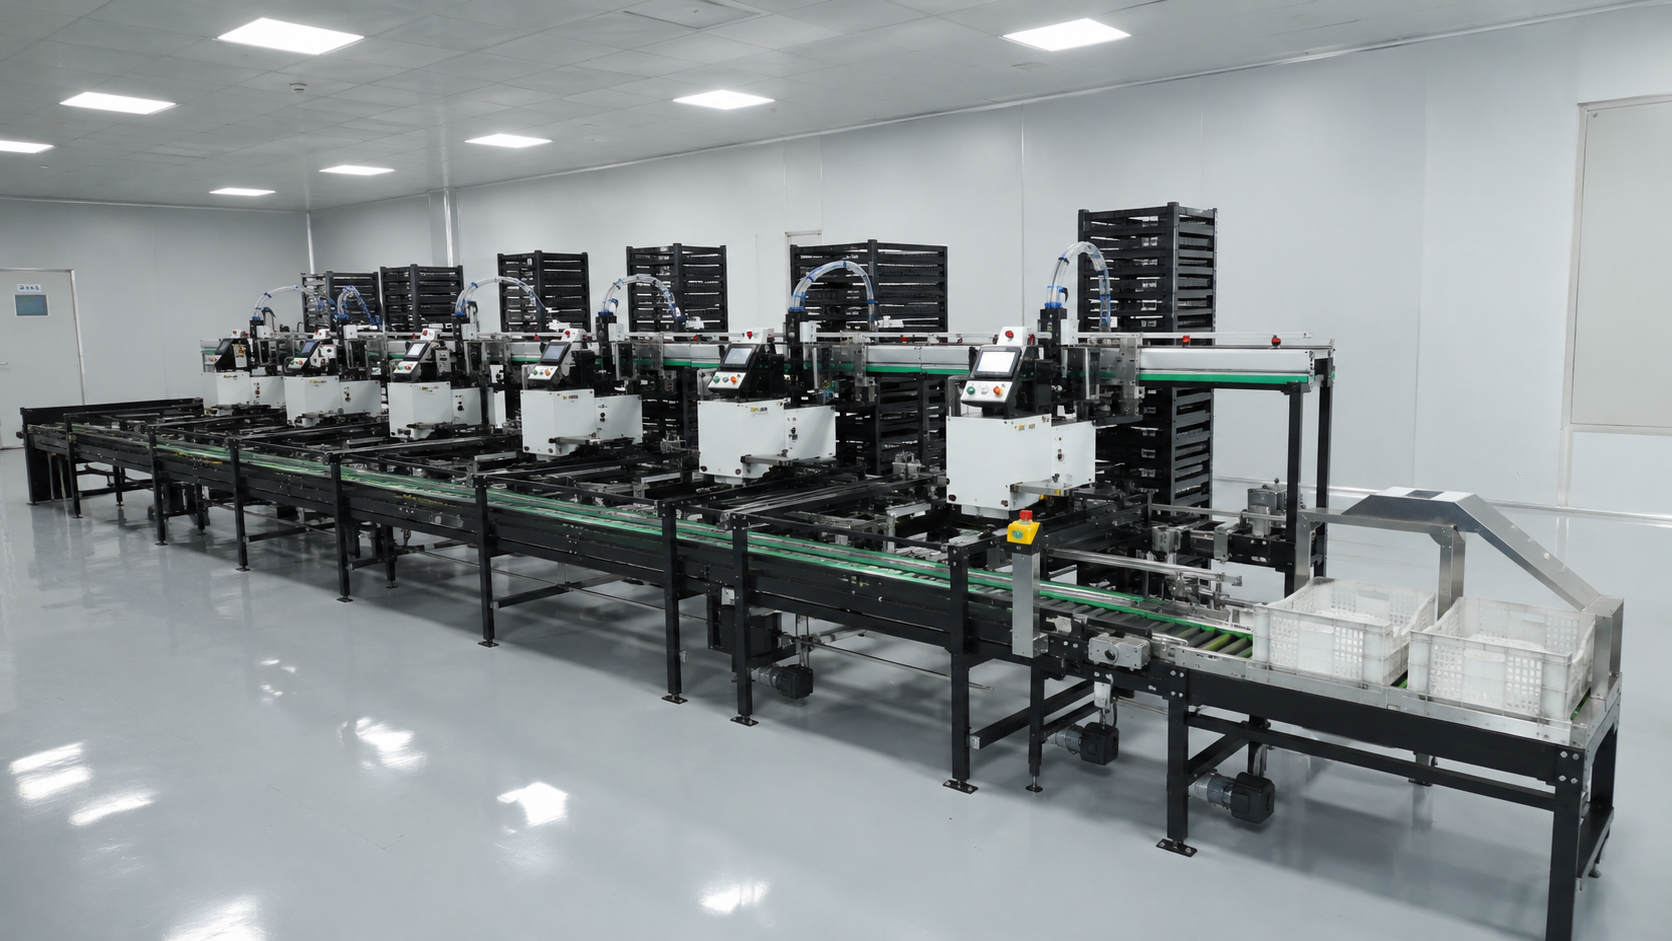
Eine automatische Kükenstapelanlage ist nicht einfach nur eine schnellere Methode zum Stapeln von Kisten. Sie muss die richtige Kiste in der richtigen Ausrichtung und in einem ungleichmäßigen, realen Tempo entgegennehmen und dann den genehmigten Stapel aufbauen, wobei die Bedürfnisse von Bedienern, Küken, Reinigungspersonal und Wartungsteams berücksichtigt werden müssen.
Eine sinnvolle Kaufberatung beginnt mit Kisten und Arbeitsabläufen, nicht mit dem Staplermodell.
Bringen Sie die eigentlichen Kisten in das Projekt ein.
Kisten, die auf einem Foto identisch erscheinen, können sich in ihren Außenabmessungen, der Geometrie des Bodens, der Form des Randes, den Stapelmöglichkeiten, der Steifigkeit, dem Abnutzungsgrad, den Etiketten und ihrer Position auf einem Förderband unterscheiden. Gemischte Kistenbestände führen zu zusätzlichen Abweichungen.
Stellen Sie dem Lieferanten physische Muster oder kontrollierte Zeichnungen für jede in der Produktionslinie vorgesehene Kiste zur Verfügung. Fügen Sie nach Möglichkeit neue und normal gebrauchte Exemplare bei.
Aufzeichnen:
- Hersteller und Modell.
- Äußere Länge, Breite und Höhe.
- Leergewicht und maximales Betriebsgewicht.
- Geometrie von Grundfläche und Seitenwänden.
- Griffe, Verschlüsse, Deckel oder Einlagen.
- Genehmigte Ausrichtung auf dem Förderband.
- Zulässige Stapelhöhe und -anordnung.
- Grenzwerte für den Zustand beschädigter Kisten.
- Etiketten oder Kennzeichnungen, die sichtbar bleiben müssen.
Gehen Sie nicht davon aus, dass die Maschine „Standard-Geflügelkisten“ aufnehmen kann. Für den Abnahmetest sollten genau die vereinbarten Typen verwendet werden.
JuliSense, die Marke für Brütereiautomatisierung auf dieser Website, präsentiert eine Förder- und Stapelanlage als Teil eines Systems zur Aufbereitung von Eintagsküken. Der finale Vorschlag sollte die Kompatibilität mit Transportkisten sowie die integrierten Förder-, Lade- und Stapelfunktionen bestätigen.
Definieren Sie den Stack, bevor Sie über Geschwindigkeit sprechen.
Das Projektteam sollte sich auf den vom System bereitgestellten Stack einigen. Eine vollständige Definition könnte Folgendes umfassen:
- Anzahl der Kisten pro Stapel.
- Ausrichtung der Kisten nach Ebenen.
- Maximale Stapelhöhe und maximales Gewicht.
- Unabhängig davon, ob Deckel, Einlagen oder Abstandshalter vorhanden sind.
- Erforderliche Ausrichtungstoleranz.
- Ausstoßrichtung.
- Zielort: Palette, Wagen, Boden oder Förderband.
- Regeln für unvollständige Endstapel.
- Anforderungen an die Identifizierung oder Chargentrennung.
Wenn für mehrere Produkte oder Zielorte unterschiedliche Produktionsmuster verwendet werden, listen Sie bitte jedes Rezept und die jeweilige Umstellungsmethode auf. Klären Sie, wer ein Rezept auswählen oder bearbeiten kann und wie das aktive Produktionsmuster vor der Produktion bestätigt wird.
Der Stapler kann eine unausgeglichene Linie nicht korrigieren.
Kisten treffen selten in exakt gleichmäßigen Abständen ein. Aufbereitungsstationen, Bediener, Chargenwechsel, Qualitätskontrollen und die Weiterverarbeitung führen zu Schwankungen. Ein Stapelmodul benötigt daher ausreichend Steuerungs- und Pufferkapazität, um normale Abweichungen aufzufangen, ohne dabei zum Speicher für jedes vorgelagerte Problem zu werden.
Verwenden Sie eine Kurzzeitstudie anstelle eines einzelnen Durchschnittswerts:
- Notieren Sie die Ankunftszeit jeder vollen Kiste während mehrerer Lieferungen.
- Markieren Sie geplante Haltestellen und ungeplante Verspätungen.
- Beachten Sie die längste Ansammlung dicht beieinander stehender Kisten.
- Messen Sie, wie lange fertige Stapel auf ihre Entfernung warten.
- Verhalten beim Zurückgeben einer leeren Kiste protokollieren, wenn diese den gleichen Bereich nutzt.
Diese Informationen helfen dem Lieferanten bei der Beurteilung von Förderbandzonen, Stauvorgängen, Stapelzyklen und Austragsanordnung.
| Beobachtung | Was es bedeuten könnte | Frage zur Designprüfung |
|---|---|---|
| Die Kisten treffen in Schüben ein. | Die vorgelagerten Arbeitsschritte sind batchorientiert. | Wie viele Kisten können warten, ohne die Produktion zu blockieren? |
| Die fertigen Stapel bleiben an ihrem Platz. | Die stromabwärts gerichtete Entfernung ist die Einschränkung | Ist eine zweite Entladeposition oder eine klarere Logistik erforderlich? |
| Leere Kisten kreuzen den Warenstrom voller Kisten. | Die Routen sind nicht getrennt | Kann die Anordnung eine Einbahnstraßenbewegung ermöglichen? |
| Beschädigte Kisten blockieren häufig Förderbänder. | Der Zustand der Flotte ist unkontrolliert. | Welcher Ablehnungs- und manuelle Umgehungsprozess ist erforderlich? |
| Die Bediener richten die Kisten immer wieder neu aus. | Die Präsentation ist inkonsistent. | Wo muss die Ausrichtung korrigiert werden? |
Der JuliSense-Leitfaden auf JuliSense.com, der sich mit der Überprüfung des Layouts von Kükenförderanlagen befasst, untersucht die vorgelagerten und nachgelagerten Schnittstellen genauer.
Entscheiden Sie, wie das System mit einer defekten Kiste umgeht.
Keine Kistenflotte ist makellos. Beschädigte Ränder, verformte Böden, fehlende Teile, Etiketten, Verunreinigungen oder eine falsche Ausrichtung können die automatische Handhabung beeinträchtigen.
Die Konstruktion sollte Erkennung, Stopp, Zugang, Entfernung und Neustart definieren. Eine defekte Kiste sollte Bediener nicht dazu zwingen, in die Anlage zu klettern oder eine Schutzvorrichtung zu umgehen.
Bitten Sie den Lieferanten um eine Vorführung oder Erklärung:
- Wie Fehlausrichtungen erkannt werden.
- Was der Alarm dem Bediener mitteilt.
- Wo eine abgelehnte Kiste entfernt werden kann.
- Ob eine manuelle Umgehungsmöglichkeit enthalten ist.
- Wie die gespeicherte Energie vor dem Zugriff kontrolliert wird.
- Wie die Linie bestätigt, dass der Bereich vor dem Neustart frei ist.
- Was geschieht mit dem unvollständigen Stapel?
Die Brüterei sollte außerdem Regeln für die Kistenprüfung und -aussortierung festlegen. Die Automatisierung funktioniert besser, wenn offensichtlich beschädigte Kisten aussortiert werden, bevor sie den Stapler erreichen.
Der Fluss leerer Kisten ist Teil desselben Problems
Viele Projekte konzentrieren sich auf volle Kisten und überlassen die leeren Kisten den Bedienern. Das kann zu einer Verlagerung von Arbeitskräften führen, anstatt sie einzusparen.
Erfassen Sie, woher die leeren Kisten stammen, wie sie getrennt werden, ob sie gereinigt werden, wie sie zurückgebracht werden und wo die Bediener sie benötigen. Falls leere und volle Kisten nahe beieinanderliegende Förderbänder benutzen, überprüfen Sie die Kreuzungspunkte und die Zufahrtsmöglichkeiten.
Zu den Fragen gehören:
- Werden die leeren Kisten gestapelt oder einzeln geliefert?
- Wer entstapelt oder präsentiert sie?
- Ist die Rücklaufquote mit der Produktion synchronisiert?
- Wo werden überschüssige Kisten bei kleineren Produktionschargen gelagert?
- Kann die Route nach dem Wechsel einen anderen Kistentyp akzeptieren?
- Wird die Versorgung durch Waschen oder Inspizieren unterbrochen?
Ein nützliches automatisches System deckt den gesamten Crate-Kreislauf ab, auch wenn einige Module manuell bleiben.
Die Steuerelemente sollten den Status des Datenflusses anzeigen.
Die Bediener müssen mehr als nur die Fehlermeldung „Fehler“ kennen. Die Benutzeroberfläche sollte ihnen helfen zu verstehen, wo sich die Kiste befindet, was das System erwartet hat und welche sichere Maßnahme als Nächstes folgt.
Status und Alarme für Folgendes vereinbaren:
- In jeder wichtigen Zone wurde eine Kiste erfasst.
- Falsche oder fehlende Kiste.
- Stapelverarbeitung läuft.
- Stapel abgeschlossen.
- Entladebereich belegt.
- Der nachgelagerte Bereich ist noch nicht bereit.
- Bewachungs- oder Zugangsveranstaltung.
- Notstopp.
- Versorgungs- oder Antriebsfehler.
- Rezept- oder Stapelmusterauswahl.
Wenn der Stapler mit der Aufbereitungsanlage verbunden ist, muss die Signalzuordnung definiert werden. Die vollständige Sequenz sollte angeben, wann vorgelagerte Maschinen pausieren, ob ein Puffer weiter befüllt wird und unter welchen Bedingungen ein Neustart möglich ist.
Platz für Personen und fertige Stapel lassen
Die Stellfläche der Ausrüstung ist nur ein Teil der Planung. Ein Stapel benötigt einen Abtransportweg, und der Stapler benötigt Freiraum für Betrieb, Reinigung und Wartung.
Auf der Zeichnung darstellen:
- Förderband für volle Kisten.
- Rückweg für leere Kisten.
- Entlade- und Aufnahmebereich des Schornsteins.
- Transportweg für Wagen, Paletten oder Gabelstapler, wo zutreffend.
- Bedienerstation und sicherer Zugang.
- Abgelehnter Kistenpunkt.
- Wache und Türschwinge.
- Freiraum für Schaltschränke.
- Reinigungs- und Entwässerungsweg.
- Wartungsräumung.
- Manueller Bypass-Pfad.
Führen Sie eine Spitzenfluss-Simulation für den Plan durch. Platzieren Sie die fertigen Schornsteine mit der Geschwindigkeit, mit der sie entfernt würden, nicht mit der Geschwindigkeit, mit der sie laut Zeichnung verschwinden.
Schutz- und Bergungsmaßnahmen müssen gemeinsam konzipiert werden.
Automatische Stapelverfahren erfordern den Einsatz von beweglichen Lasten, Förderbändern, Antrieben und potenziell gespeicherter Energie. Zur Gewährleistung der Sicherheit sind eine projektspezifische Risikobewertung und eine Überprüfung der Einhaltung der Vorschriften im jeweiligen Land erforderlich.
Aus betrieblicher Sicht ist eine vorhersehbare Wiederherstellung der Funktionsfähigkeit entscheidend. Sollte ein Transportbehälter während eines Zyklus stoppen, muss das System eine sichere Möglichkeit bieten, auf die Anlage zuzugreifen, sie zu reparieren und zurückzusetzen. Die Bediener sollten keine Schutzvorrichtungen überwinden oder durch einen sich bewegenden Bereich greifen müssen, um die Produktion aufrechtzuerhalten.
Besprechen Sie Not-Aus-Schalter, Zugangstüren, Verriegelungen, Trennvorrichtungen, Wiederanlaufwarnungen und die Position der manuellen Bedienelemente. Beziehen Sie diese Funktionen in den Werkstest ein.
Reinigung und Abfallentsorgung beeinflussen die Zuverlässigkeit
Kistenförderbänder und Stapelbereiche sammeln Staub, Federn, Etiketten, Bruchstücke und andere Verunreinigungen. Die Konstruktion sollte eine routinemäßige Reinigung und Inspektion ermöglichen, ohne dass jede Maßnahme einen Wartungsstillstand zur Folge hat.
Rezension:
- Zugang unterhalb und zwischen den Förderbandabschnitten.
- Abnehmbare Abdeckungen und Tabletts.
- Stellen, an denen Fremdkörper Sensoren oder Laufwerke erreichen können.
- Kabel- und Pneumatikverlegung.
- Entwässerung und die zugelassene Reinigungsmethode.
- Die Reihenfolge zum Leeren der Kisten vor der Desinfektion.
- Teile, die trocken bleiben oder geschützt werden müssen.
Der Lieferant erläutert die Zugangs- und Materialbeschränkungen für die Ausrüstung; die Brüterei legt das genehmigte Hygieneverfahren fest. Überprüfen Sie projektspezifische Kontrollen parallel zum Qualitätskontrollprozess des Herstellers.
Ein Werkstest sollte auch unvollkommene Zustände berücksichtigen.
Eine Demonstration, bei der identische neue Kisten einzeln eintreffen, sagt sehr wenig über eine kommerzielle Brüterei aus.
Erstellen Sie einen Abnahmetest innerhalb des vereinbarten Betriebsbereichs:
- Führen Sie alle zugelassenen Kistentypen und Stapelrezepte aus.
- Die Ankunftsintervalle der Kisten können innerhalb des vereinbarten Musters variiert werden.
- Erstelle eine nachgelagerte Nichtbereit-Bedingung.
- Eine Kiste in falscher Ausrichtung präsentieren.
- Demonstrieren Sie die Methode der abgelehnten Kiste oder der manuellen Bergung.
- Die Maschine wird an verschiedenen Punkten im Stapelzyklus angehalten.
- Testen Sie die Schutz- und Not-Aus-Reaktionen.
- Überprüfen Sie die Behandlung von Neustarts und unvollständigen Stapeln.
- Überprüfen Sie Alarme, Zugriffsebenen, Zähler und Rezeptauswahl.
- Prüfen Sie den Zugang für Reinigung und Wartung.
Verwenden Sie nicht-aktive, repräsentative Lasten und ein vereinbartes sicheres Prüfverfahren. Dokumentieren Sie offene Positionen mit den jeweiligen Verantwortlichen und den Nachweisen über deren Abschluss.
Informationen, die in der Angebotsanfrage enthalten sein sollten
Senden Sie an den Lieferanten:
- Installationsland und Standortlayout.
- Normales und maximales Ankunftsmuster für volle Kisten.
- Jedes Kistenmodell, jede Zeichnung, jedes Muster und jeder erwartete Zustand.
- Gewichtsbereich der Kiste und zugelassenes Stapelmuster.
- Erforderliches Ziel für den Stapel und Methode zum Entfernen.
- Leere Kiste als Quell- und Rückweg.
- Details zu den vorgelagerten und nachgelagerten Anlagen.
- Verfügbarer Pufferspeicher.
- Elektrische und pneumatische Anlagen.
- Steuerung, Alarme, Sprache und Datenanforderungen.
- Reinigungsmethoden und Umweltauflagen.
- Sicherheitsvorkehrungen und lokale Compliance-Anforderungen.
- Anforderungen an die Werks- und Baustellenabnahme.
- Schulung, Ersatzteile, Installation und Supportumfang.
Bitten Sie darum, dass das Angebot Förderbänder, Ausrichtungsvorrichtungen, Pufferzonen, Stapler, Auswurf, Schutzvorrichtungen, Steuerungen, Installation, Inbetriebnahme, Schulung, Ersatzteile und Ausschlüsse separat auflistet.
Häufig gestellte Fragen
Kann ein Stapler verschiedene Kistengrößen handhaben?
Möglicherweise, die Kompatibilität muss jedoch geprüft und getestet werden. Bitte liefern Sie genaue Zeichnungen und Muster. Bestätigen Sie die erforderlichen Anpassungen, Rezepturen, Umrüstzeiten und ob verschiedene Kisten in einer Schicht verarbeitet werden können.
Wie viele Kisten sollte der Puffer fassen?
Die Puffergröße sollte anhand der gemessenen Ankunftsspitzen, des Stapelzyklus, der nachgelagerten Löschzeit, der zulässigen Akkumulation und des verfügbaren Speicherplatzes berechnet werden. Ein zu großer Puffer kann ein Problem verschleiern, ohne es zu beheben.
Ist die automatische Stapelung für eine kleine Brüterei sinnvoll?
Das kann der Fall sein, insbesondere dort, wo Heben, Personalbedarf, Konsistenz der Transportkisten oder Integration problematisch sind. Die Wirtschaftlichkeit hängt vom tatsächlichen Durchsatz und Arbeitsaufwand ab, nicht allein von der Größe der Brüterei.
Was passiert, wenn der Stapler anhält?
Das Projekt sollte eine definierte Stoppsequenz, eine sichere Wiederherstellungsmethode, gegebenenfalls eine manuelle Überbrückung oder Notfallmaßnahme sowie klare Neustartbedingungen umfassen. Bitten Sie darum, dies während des Werkstests zu sehen.
Kann die Stapelanlage an eine bestehende Aufbereitungsanlage angeschlossen werden?
Möglicherweise. Der Lieferant muss die Förderbandhöhe, die Kistenpräsentation, den Geschwindigkeitsbereich, die Steuerung, die Schutzvorrichtungen, das Pufferverhalten, die Raumaufteilung und die nachgelagerte Logistik überprüfen.
Wo JuliSense in das Kistenhandhabungsprojekt passt
Das Förder- und Stapelsystem von JuliSense ist ideal für Käufer, die diesen Teil des Produktionsablaufs in Brütereien analysieren. Seine Integration in ein umfassenderes System zur Aufbereitung von Eintagsküken unterstützt zudem die Diskussion über vorgelagerte Behandlungsstationen und eine vollständige Automatisierung, anstatt den Stapler als isoliertes System zu betrachten. Käufer sollten die breitere Produktpalette nutzen, um Schnittstellen zu klären und den Leistungsumfang präzise zu definieren: Zugelassene Kistentypen, Förderzonen, Stapelregeln, Steuerungen, Schutzvorrichtungen, Prüfungen, Installation und Support müssen im endgültigen Angebot aufgeführt sein.
Gestalte das Ende der Linie genauso sorgfältig wie den Anfang.
Eine automatische Kükenstapelanlage ist dann sinnvoll, wenn sie eine wesentliche Einschränkung beim Transport der Kisten beseitigt und den reibungslosen Ablauf des restlichen Brütereibetriebs gewährleistet. Dies erfordert eine bekannte Kistengeometrie, klare Stapelregeln, eine ausgewogene Anlieferung und Entladung, zuverlässige Alarme, eine sichere Bergung sowie ausreichend Platz für die Reinigung und die Abholung der fertigen Stapel.
JuliSense bietet außerdem umfassendere Komplettlösungen für die Automatisierung von Brütereien . Senden Sie Kistenzeichnungen, Proben, Ankunftsdaten, Stapelregeln, Raumaufteilung, Details zu angeschlossenen Geräten und die gewünschten Projektgrenzen über die Kontaktseite , um eine Schnittstellenprüfung und ein detailliertes Angebot zu erhalten.
Bezugspunkt
- Die OSHA-Richtlinien zum Maschinenschutz enthalten allgemeine Informationen zu Gefahren an Maschinen und zu Schutzmaßnahmen. Die Installation muss der Risikobewertung und den am Standort geltenden rechtlichen Anforderungen entsprechen.
Eine klarere Projektentscheidung
Eine automatische Kükenstapelanlage sollte anhand der tatsächlichen Transportkiste überprüft werden. Die Anlage benötigt eine definierte Zuführungsrichtung und Stapelregeln. Testen Sie die Anlage unter normalen Schwankungen und mit einer geplanten Unterbrechung. Klären Sie, wie die Anlage einen Stopp und einen kontrollierten Neustart erfasst. Vergleichen Sie die Anlage hinsichtlich Schutzvorrichtungen, Reinigungszugang und Ersatzteilen. Bevor Sie eine automatische Kükenstapelanlage genehmigen, prüfen Sie die Normen ISO 12100 und die OSHA-Richtlinien für Maschinensicherheit .

