


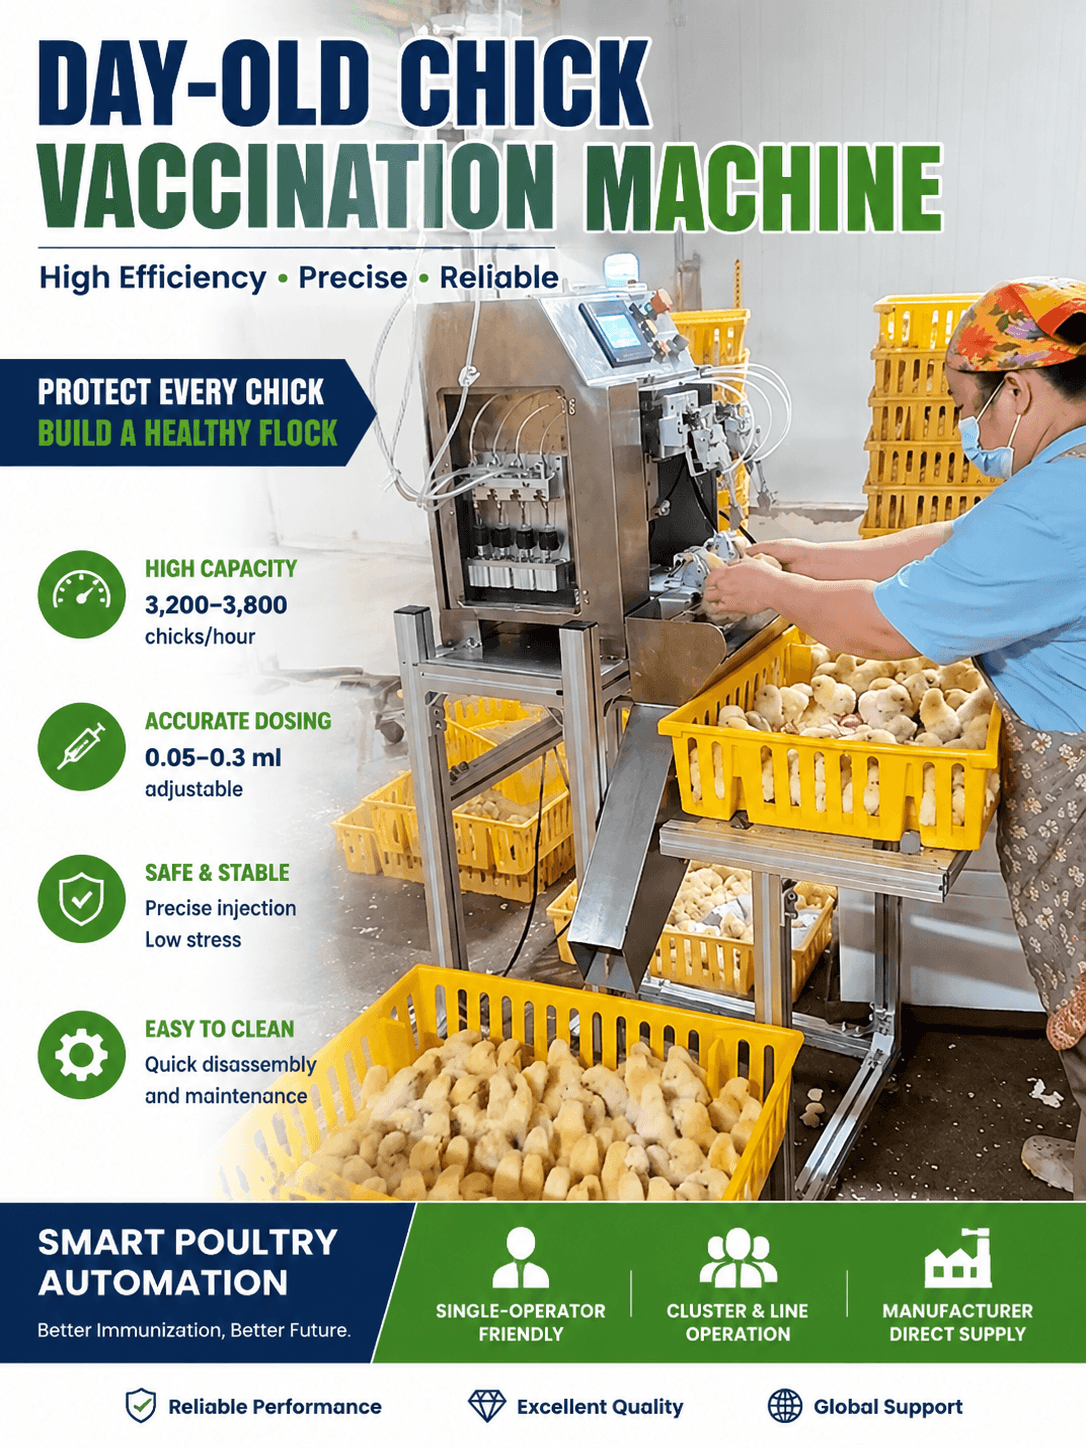
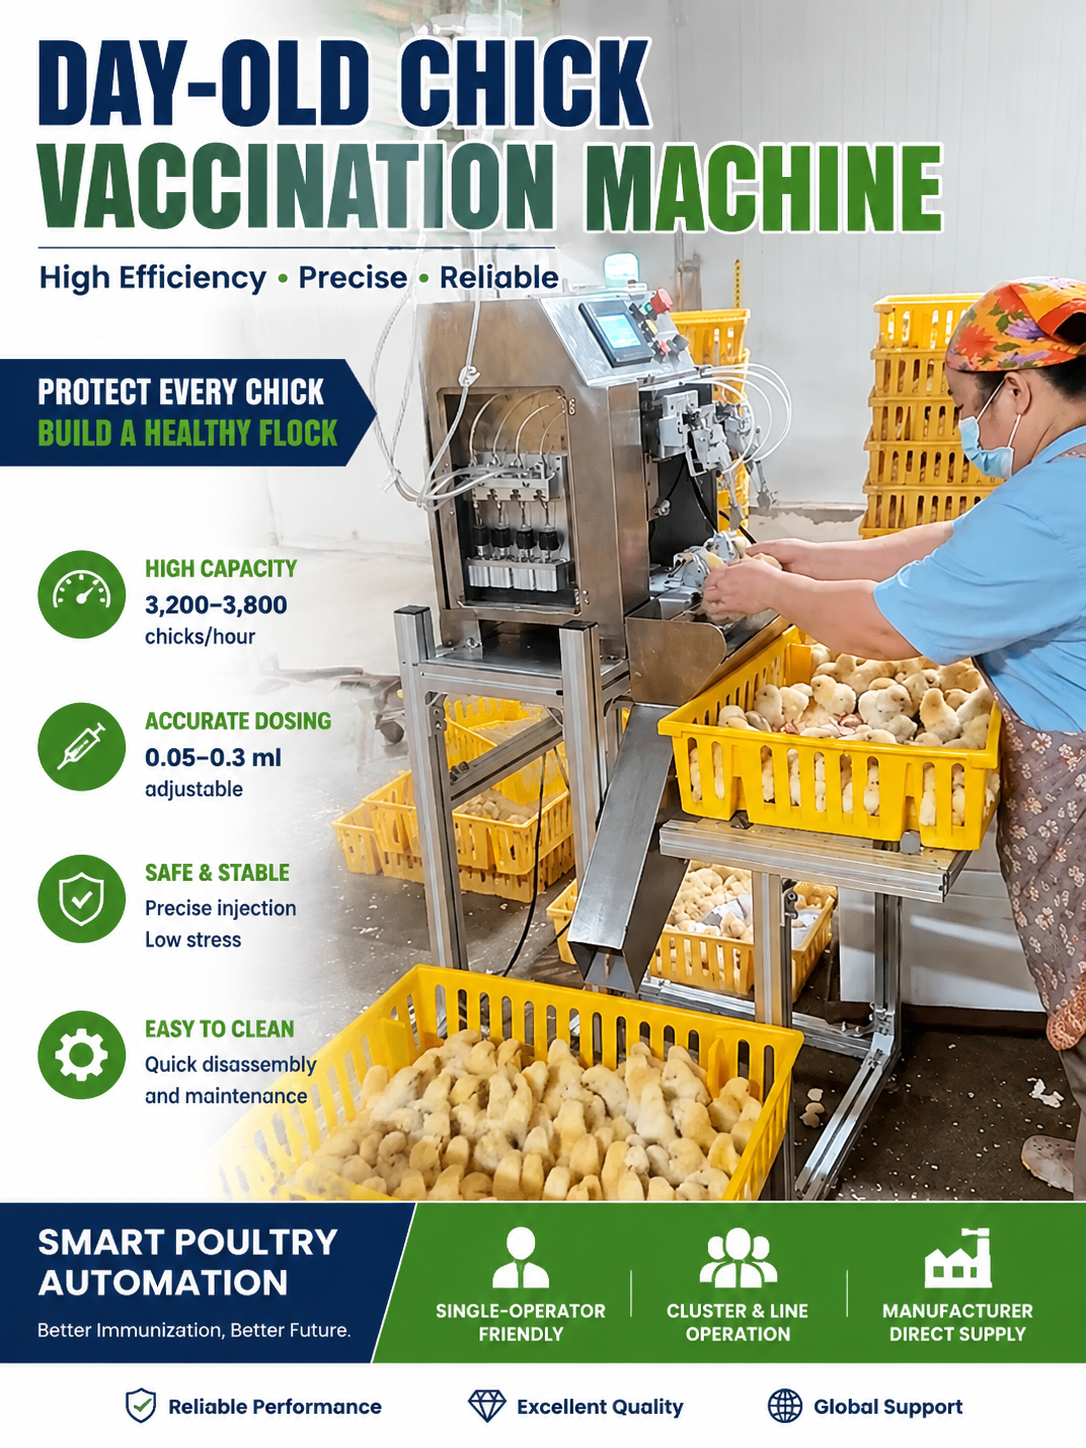
Die Kapazität wird in Angeboten oft als einzelne Zahl angegeben. In einer Brüterei setzt sie sich jedoch aus einer Abfolge kleiner Zeitschritte zusammen: Ankunft der Tabletts, Zuführung der Küken, Impfung, Kontrolle, Umsetzen und die Pausen für Reinigung oder Nachladen. Ein sinnvoller Kapazitätswert für eine Kükenimpfmaschine ist die Anzahl der Wiederholungen, die das Team durchführen kann, ohne die vereinbarten Standards hinsichtlich Dosisqualität und Handhabung der Küken zu verletzen.
Deshalb können zwei Maschinen mit gleicher Produktionsrate in zwei Räumen unterschiedliche Ergebnisse liefern. Das umgebende Förderband, der Arbeitsrhythmus des Bedieners, der Impfstoffwechsel und die Tablettmischung spielen dabei eine Rolle. Messen Sie den gesamten Übergabeprozess, bevor Sie die Daten vergleichen.
Definieren Sie die Kapazität, die Sie tatsächlich benötigen
Beginnen Sie mit der Lieferzusage. Notieren Sie die Anzahl der Küken pro Schlupftag, das verfügbare Betriebsfenster, die geplanten Pausen und die für die Reinigung reservierte Zeit. Berechnen Sie anschließend die erforderliche Durchschnittsrate. Dies ist verlässlicher als die Verwendung eines Spitzenwerts aus einer kurzen Vorführung.
Benutzen Sie die Zimmeruhr
Wenn 18.000 Küken innerhalb von sechs Arbeitsstunden den Stall verlassen müssen, benötigt der Stall durchschnittlich 3.000 Küken pro Stunde, bevor Ausfallzeiten berücksichtigt werden. Planen Sie eine realistische Pufferzeit ein, anstatt anzunehmen, dass jede Minute produktiv ist. Die Pufferzeit sollte auf beobachteten Ausfallzeiten basieren, nicht auf einer gerundeten Zahl.
Trennen Sie Spitzenzeiten von nachhaltigen Zeiten.
Ein kurzer Spitzenwert kann die Leistungsfähigkeit des Mechanismus belegen. Er beweist jedoch nicht, dass die Bediener die Tabletts bestücken, die Nadeln überprüfen und die Hygiene während einer kompletten Schicht mit dieser Geschwindigkeit gewährleisten können. Dokumentieren Sie beide Werte und kennzeichnen Sie diese deutlich in der Projektdatei.
Messen Sie den Zyklus an fünf Stellen
Bei einem Rundgang vor Ort sollten Sie mithilfe einer Stoppuhr oder einer einfachen Videoanalyse fünf Ereignisse festhalten. Ziel ist es, die erste Warteschlange zu finden, da dort die Kapazität verloren geht.
| Messpunkt | Was aufgezeichnet werden soll | Warum es das Ergebnis verändert |
|---|---|---|
| Tablettankunft | Sekunden zwischen den nutzbaren Fächern | Eine leere Zufuhr führt zu einer Unterversorgung der Einspritzdüse. |
| Vogelpräsentation | Zeit für die Vögel, sich auf dem Präsentationsweg niederzulassen | Unebene Tabletts verursachen Pausen und erfordern erneutes Umpacken. |
| Injektionszyklus | Zeit von der ersten bis zur letzten programmierten Aktion | Dies ist die sichtbare Schlagzeilenrate der Maschine. |
| Qualitätsbestätigung | Dosis-, Nadel- und Vogelzustandskontrollen pro Charge | Ein schneller Zyklus, der ständige Korrekturen erfordert, ist nicht nachhaltig. |
| Ausstieg und Übergabe | Zeit für das nächste Förderband, die nächste Kiste oder den nächsten Bediener | Eine Warteschlange stromabwärts wandelt Geschwindigkeit in Warten um. |
Tragen Sie diese Zeitmessungen über mindestens eine normale Charge auf. Der langsamste wiederholbare Abschnitt ist wichtiger als die schnellste Zehn-Minuten-Probe.
Das Ergebnis dient als Kapazitätsgrenze der Kükenimpfmaschine für die Personalplanung und -planung. Der Spitzenwert sollte in den technischen Unterlagen vermerkt werden, jedoch nicht die Einsatzplanung bestimmen.
Achten Sie auf das erste und letzte Tablett.
Die erste Tabelle zeigt die Rüstzeiten, die letzte die Ermüdung, den Reinigungsaufwand und den Versanddruck. Berücksichtigen Sie beides bei der Berechnung der Kapazität der Kükenimpfmaschine . Eine Anlage, die nur in der Mitte einer Schicht optimal läuft, wird trotzdem einen LKW-Liefertermin verpassen.
Gründe für den Aufnahmestopp, nicht nur Minuten
Jede Pause sollte als Maschine, Tablett, Bediener, Impfstoff, Reinigung oder nachgelagert gekennzeichnet werden. Eine Kapazitätsverbesserung, die auf die falsche Kategorie abzielt, verschiebt lediglich die Warteschlange. Die Kennzeichnungsliste liefert dem Lieferanten zudem eine aussagekräftigere Inbetriebnahmebeschreibung.
Schützen Sie die Dosisqualität, während Sie die Dosisrate optimieren.
Der Durchsatz ist nur dann sinnvoll, wenn der Impfstoff korrekt verabreicht und die Vögel einheitlich behandelt werden. Legen Sie die Qualitätskontrollen fest, bevor Sie einen Kapazitätsversuch durchführen. Dazu gehören Dosis-Volumen-Kontrollen, Überprüfung des Nadelzustands, Gründe für die Ablehnung, Reinigungsintervalle und die Dokumentation der durchgeführten Kontrollen.
Wählen Sie die richtige Testcharge aus.
Verwenden Sie repräsentative Tabletts, keine ungewöhnlich ruhigen oder perfekt einheitlichen Proben. Falls die Brüterei verschiedene Rassen, Gewichte oder Tablettformate verarbeitet, führen Sie den Versuch mit dem anspruchsvollsten Ablauf durch, den die Anlage bewältigen muss. Eine Rate, die auf der einfachsten Charge basiert, ist für die Planung ungeeignet.
Umstellungsvorgänge sichtbar machen
Nadelprüfung, Impfstoffvorbereitung und Desinfektion sind Produktionsvorgänge. Planen Sie diese zeitgleich mit dem Injektionszyklus ein. Die JuliSense-Seite für Injektionsimpfgeräte bietet einen guten Ausgangspunkt für Konfigurationsfragen, während die Serviceseite Schulungen und Unterstützung bei der Inbetriebnahme unterstützt.
Vergleichen Sie Szenarien mit einem Arbeitsblatt
Ein Käufer kann Optionen vergleichen, ohne ein komplexes Modell erstellen zu müssen. Halten Sie die Eingangsdaten transparent und dokumentieren Sie die Annahmen, die eine einzelne Station von einem integrierten Raum unterscheiden.
| Szenario | Produktive Stunden | Nachhaltige Rate | Tagesproduktion | Hauptbeschränkung, die überprüft werden muss |
|---|---|---|---|---|
| Aktueller manueller Raum | 5,5 | Gemessene Ausgangswerte | Ausgangswert | Handhabung und Arbeit |
| Einzelinjektor | 6.0 | Durchschnitt der Probe | Stundensatz x Stunden | Zuführungs- und Bedienerrhythmus |
| Integrierte Linie | 6.0 | Durchschnittliche Reduzierung des Übergabeverlustes im Testverfahren | Stundensatz x Stunden | Förderband, Abnahme und Reinigung |
| Hochsaisonplan | 6,5 | Untere Grenze der wiederholbaren Rate | Stundensatz x Stunden | Personalbeschaffung und Erholungsmarge |
Die Tabelle sollte mit Messwerten vervollständigt werden. Falls ein Wert noch eine Schätzung des Lieferanten ist, kennzeichnen Sie ihn als Schätzung. Eine transparente Unbekannte ist sicherer als eine vorgetäuschte Genauigkeit.
Planen Sie die Personen um den Engpass herum.
Die Hinzunahme eines weiteren Bedieners erhöht nicht immer die Kapazität. Ist der Injektor voll, kann eine zweite Person lediglich zu einer Warteschlange führen. Bei Materialengpässen wird die richtige Person möglicherweise eher bei der Tablettvorbereitung als an der Steuerung benötigt. Legen Sie die Verantwortlichkeiten für Zuführung, Qualitätskontrolle, Reinigung und Ausnahmebehandlung vor dem Testlauf fest.
Überprüfen Sie die Betriebskapazität der Kükenimpfmaschine, nachdem sich die Bediener eingearbeitet haben. Eine stabile Tageszahl ist für die Produktionsplanung aussagekräftiger als der während der Inbetriebnahme erreichte Spitzenwert.
Jeder Station einen Ausweichplan geben
Notieren Sie, wer die Aufgaben übernimmt, wenn ein Mitarbeiter zur Reinigung ausfällt, ein Tablett beschädigt wird oder eine Impfstoffprüfung fehlschlägt. Eine Linie, die von einer erfahrenen Person abhängig ist, mag zwar eine hohe Erfolgsquote aufweisen, aber eine geringe Tagesleistung.
Trainieren Sie für das langsame Event
Die Inbetriebnahme sollte den Neustart nach einem geplanten Stopp und den Neustart nach einer Störung umfassen. In diesen Momenten verliert ein Team mehr Zeit als im Normalbetrieb. Die Wiederherstellungszeit sollte erfasst und in das Kapazitätsmodell einbezogen werden.
Fragen von Käufern zur Kapazität von Kükenimpfmaschinen
Sollen wir die Dimensionierung auf den Tag mit dem größten Schlupf ausrichten?
Dimensionieren Sie die Maschine für den größtmöglichen Tagesbedarf zuzüglich einer angemessenen Sicherheitsmarge und prüfen Sie anschließend, ob der Betrieb an normalen Tagen wirtschaftlich ist. Eine Maschine, die den Großteil des Jahres überdimensioniert ist, kann unnötige Investitions- und Schulungskosten verursachen.
Ist die vom Lieferanten angegebene Stundenzahl ausreichend?
Nein. Fragen Sie nach, ob es sich um eine Spitzenlast oder eine Dauerlast handelt, welches Tablettformat verwendet wurde, wie die Qualität geprüft wurde und ob Reinigungs- oder Umrüstzeiten berücksichtigt sind. Fordern Sie einen standortspezifischen Test an, wenn das Projekt von einem engen Versandfenster abhängt.
Was, wenn der Engpass nach der Impfung auftritt?
Ein schnellerer Injektor allein wird die Raumausnutzung nicht verbessern. Überprüfen Sie die Förder- und Stapellinie , den Abgangspunkt und den Kistenweg. Die gesamte Produktpalette hilft, den Vergleich auf Systemebene durchzuführen.
Wandeln Sie die Testversion in eine Kaufentscheidung um
Schließen Sie mit einem einseitigen Protokoll ab: Messrate, Qualitätsergebnis, Stopp-Tags, Personalbedarf, Verbrauchsmaterialien, Reinigungszeit und zugrunde liegende Annahmen. Teilen Sie dieses Protokoll dem Lieferanten und dem internen Genehmiger mit. Die optimale Kapazitätsentscheidung für die Kükenimpfmaschine lässt sich nicht nur während des Angebotsgesprächs, sondern auch nach dem ersten erfolgreichen Schlupf begründen.
Für eine Überprüfung des Projektumfangs senden Sie uns bitte über unser Kontaktformular die Angaben zu Lukenvolumen, Tray-Format, Raumuhr und nachgelagerter Übergabe. Eine präzise Zeitvorgabe ist für JuliSense ein besserer Ausgangspunkt als die Übernahme eines Zielwerts aus einem anderen Werk. Unternehmens- und Projektinformationen finden Sie auf der Seite „Über uns“ , und häufig gestellte Fragen zum Betrieb werden im FAQ-Bereich beantwortet.

