


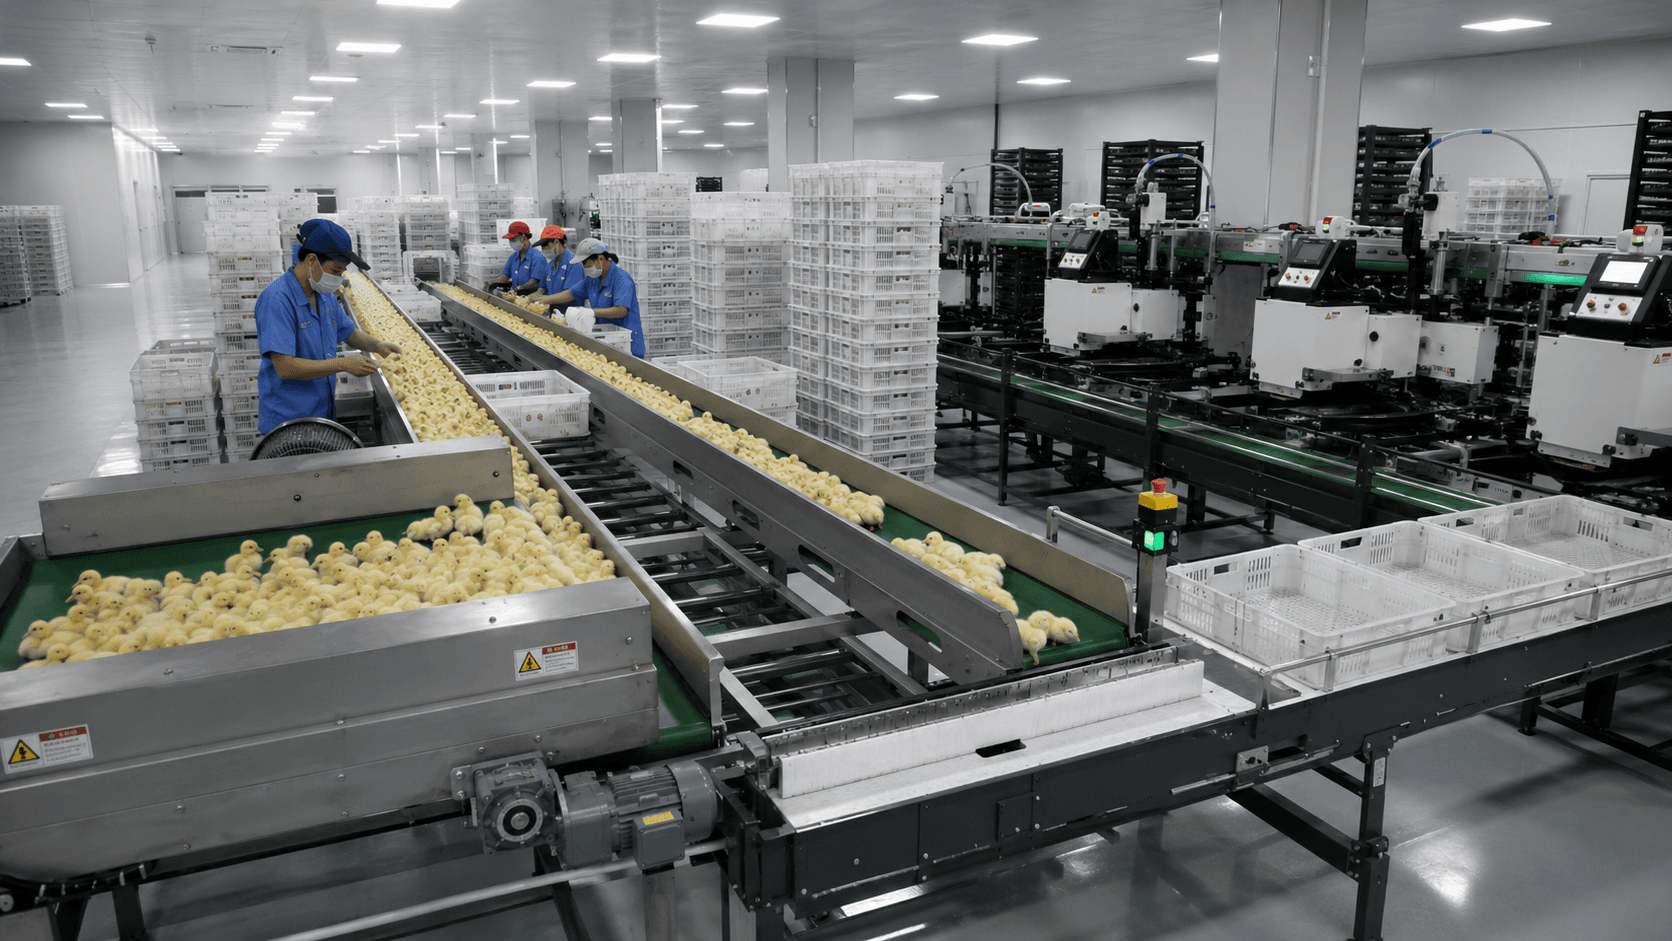
Ein Engpass in einer Hochleistungs-Hühnerverarbeitungsmaschine lässt sich nicht in einer abstrakten Prozentzahl ausdrücken. Er hat einen konkreten Ort: eine Türöffnung um 8:10 Uhr, eine Versorgungsstelle vor einem Chargenwechsel, eine Übergabestelle, an der Behälter unregelmäßig eintreffen, ein voller Puffer bei verspäteter Auslieferung oder ein Bedienerarbeitsplatz, der während einer kurzen Spitzenzeit die Übersicht verliert.
Jede Verzögerung sollte mit Ort, Zeit, Auslöser, sichtbaren Symptomen, Verantwortlichem und einem Lösungsweg versehen werden. Diese Adressübersicht hilft Käufern, die nutzbare Kapazität zu besprechen, ohne den Artikel in eine technische Datenblatt zu verwandeln.
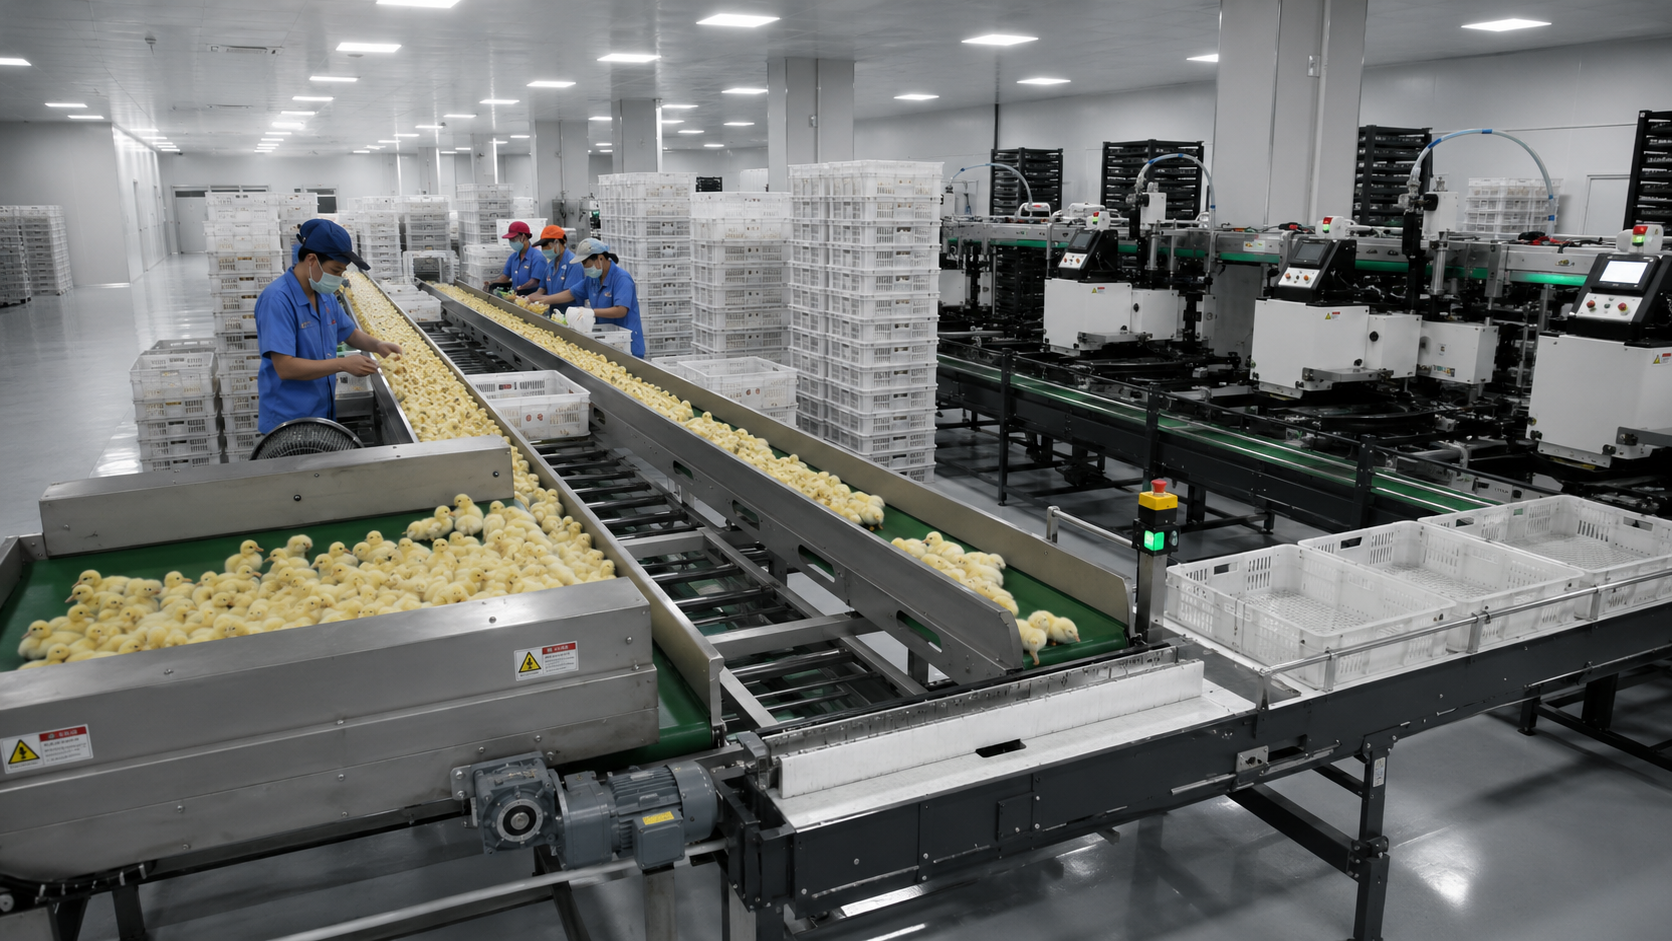
Adresse Eins: Die Tür vor der Linie
Die Kapazitätsauslastung beginnt, bevor die Anlagen in Betrieb genommen werden. Eintreffende Container, Chargen, Materiallieferungen, Personal und Informationen müssen in einer Form vorliegen, die die Anlage verarbeiten kann. Eine enge Türöffnung, eine kreuzende Verkehrsroute, eine verspätete Chargenfreigabe oder ein begrenzter Bereitstellungsbereich können den ersten Spitzenwert des Tages bestimmen.
An dieser Adresse kann es bereits vor der Auslieferung an die ausgewählte Maschine zu Engpässen bei der Verarbeitung von Hühnerfleisch kommen.
Jili Intelligent präsentiert vernetzte Anlagen zur Hähnchenverarbeitung mit JuliSense-Produkten . Die finale Lösung wird individuell auf die räumlichen Gegebenheiten, Arbeitsabläufe, Spitzenzeiten, Personalbedarf und Zielorte des Kunden zugeschnitten.
Messen Sie die Ankunftsform
Ein Stundendurchschnitt verschleiert Spitzenwerte. Erfassen Sie, wann Aufträge eintreffen, wie viel auf einmal ankommt, wie lange die Wartezeit ist und ob an der nächsten Station ein gleichmäßiger oder unregelmäßiger Auftragsfluss herrscht.
Markiere den Veröffentlichungsinhaber
Wenn die Produktion, die Qualitätssicherung, die Veterinärabteilung oder eine andere autorisierte Stelle Arbeit in die Linie freigibt, muss diese Entscheidung im Kapazitätsplan angezeigt werden. Eine Automatisierung kann keine Genehmigung ersetzen, die der Kunde weiterhin benötigt.
Adresse Zwei: Der Sender, den jeder sieht
Die am besten sichtbare Maschine wird oft für Verzögerungen verantwortlich gemacht, die eigentliche Engstelle kann jedoch davor oder danach liegen. Beobachten Sie die aktive Zeit, die Wartezeit, die Blockierungszeit, die Umrüstzeit und die Bedienerunterstützungszeit der Station separat.
Bei der Überprüfung von Engpässen in Hochleistungs-Hühnerverarbeitungsmaschinen sollte man sich fragen, worauf die Station wartet und was auf die Station wartet. Die beiden Antworten deuten auf unterschiedliche Investitionsmöglichkeiten hin.
Maschinenzeit von Prozesszeit trennen
Maschinenbewegung, Bedienervorbereitung, genehmigte Kontrollen, Nachschub an Verbrauchsmaterialien, Behälterwechsel und die Verfügbarkeit nachgelagerter Komponenten tragen alle zum beobachteten Zyklus bei.
Kleine Zwischenstopps einplanen
Mehrere kurze Pausen können mehr nutzbare Zeit kosten als ein einzelner, denkwürdiger Fehler. Dokumentieren Sie Häufigkeit, Dauer, Ursachenkategorie, Verantwortlichen und Nachweise zur Fehlerbehebung.
Thema Drei: Die Übergabe zwischen zwei guten Maschinen
Zwei einzeln leistungsfähige Maschinen können eine Schwachstelle bilden, wenn ihre physische Schnittstelle, die Steuerung, das Timing oder die Verantwortlichkeiten unklar sind. Verfolgen Sie ein Element, einen Container, ein Signal und eine Entscheidung während der Übergabe.
Für die allgemeine Risikobewertung und Risikominderung von Maschinen ist ISO 12100 eine hilfreiche Referenz. Wenden Sie die relevanten Anforderungen auf das Endsystem, die Schnittstellen, die Betriebsarten und die beteiligten Personen an.
Definiere die Warteposition
Wenn nachgelagerte Anlagen nicht verfügbar sind, wo werden die laufenden Arbeiten unterbrochen? Ist der Status einsehbar? Wie viel Materialstau ist akzeptabel? Wer entscheidet, ob der vorgelagerte Fluss weiterläuft, sich verlangsamt oder gestoppt wird?
Neustartreihenfolge definieren
Die Leitung sollte eine vereinbarte Abfolge für die Überprüfung von Zuständen, das Löschen der Schnittstelle, die Übermittlung der Bereitschaft und den Neustart angeschlossener Module haben.
Karte der Engpässe bei Hochleistungs-Hühnerverarbeitungsmaschinen
Verwenden Sie eine Tabelle, die Ort und Zeit kombiniert:
| Adresse | Zeit oder Auslöser | Zu sammelnde Beweise |
|---|---|---|
| Eingehende Bereitstellung | Ankunft der Spitzencharge | Warteschlangenlänge, Wartezeit, Freigabeentscheidung |
| Hauptbahnhof | Normaler und Spitzenlauf | Aktiv, wartend, blockiert, ändern, Unterstützungszeit |
| Geräteübergabe | Stromabwärtspause | Positionen, Signale, Puffergrenze, Neustart |
| Versorgungspunkt | Nachschub oder Wechselgeld | Gehen, Identitätskontrollen, Dauer, Fehler |
| Bedienerposition | Hochsaison | Reichweite, Sichtbarkeit, wiederholte Berührungen, Eskalation |
| Versenden | Abholverzögerung | Akkumulation, Status, Datenverkehr, Upstream-Reaktion |
Die Adresskarte ermöglicht es Teams, konstruktiv Meinungsverschiedenheiten auszutragen. Sie können auf einen beobachteten Ort und ein Ereignis verweisen, anstatt über eine einzelne Durchsatzzahl zu debattieren.
Weisen Sie jeder Adresse einen Verantwortlichen zu.
Die Bereiche Produktion, Technik, Instandhaltung, Hygiene, Qualitätssicherung, Logistik oder Lieferanten können für unterschiedliche Teile der Reaktion verantwortlich sein. Dokumentieren Sie, wer die Entscheidungen trifft und wer handelt.
Jede Verbesserung sollte einem Test unterzogen werden.
Wenn das Team einen Puffer, ein Layout, ein Signal, eine Personaleinsatzmethode oder eine Versorgungsposition ändert, wiederholen Sie das gleiche Ereignis und vergleichen Sie die Ergebnisse.
Adresse Vier: Der Versorgungspunkt, den niemand modelliert hat
Hochgeschwindigkeitsanlagen stehen weiterhin still, wenn zugelassene Materialien, Behälter, Etiketten, Werkzeuge oder Informationen nicht am richtigen Ort sind. Gehen Sie den Lieferweg während einer tatsächlichen oder simulierten Änderung ab.
Der Verhaltenskodex der Weltorganisation für Tiergesundheit (OIE) für die Haltung von Tieren an Land bietet international anerkannte Richtlinien für Tiergesundheit und Tierschutz. Die Verantwortlichen für die Bereiche Veterinärwesen, Tierschutz, Qualitätssicherung und behördliche Angelegenheiten bleiben für ihre genehmigten Verfahren verantwortlich.
Gehen und Suchen zählen
Messen Sie, wie oft die Bediener ihren normalen Arbeitsplatz verlassen, wie lange sie abwesend sind und ob die Linie während dieser Abwesenheit sicher und übersichtlich weiterläuft.
Schützen Sie Ihre Identität während Veränderungen
Chargen-, Programm-, Liefer- und Behälteridentität müssen während der Nachbestellung und des Übergangs klar bleiben. Kunden- und Maschinenverantwortlichkeiten sind separat zu erfassen.
Adresse Fünf: Das Sichtfeld des Bedieners
Ein Anlagenbediener kann den reibungslosen Ablauf einer Produktionslinie gewährleisten, indem er verschiedene Status überwacht, die Darstellung korrigiert und mit vorgelagerten oder nachgelagerten Teams kommuniziert. Sind die Informationen verstreut, verstärkt sich die Belastung in Spitzenzeiten.
Bitten Sie um eine einminütige Erzählung.
Der Operator erklärt, was normal ist, was zu warten hat, welche Aktionen erlaubt sind und was eine Eskalation erfordert. Unklare Formulierungen deuten auf einen Bedarf an visueller Kontrolle oder Schulung hin.
Wechseln Sie den geschulten Bediener.
Ziehen Sie eine zweite autorisierte Person hinzu. Bei starken Änderungen der Leistung oder Interpretation kann das System eher auf individueller Erfahrung als auf einer soliden Arbeitsplanung beruhen.
Adresse Sechs: Das Ende der Linie
Versand, Stapelung, Inspektion oder Weiterverarbeitung können zum eigentlichen Engpass bei Hochleistungsmaschinen zur Hähnchenverarbeitung werden. Eine Linie, die schneller produziert als die freigegebene Menge, kann versteckte Arbeit in Pufferzonen und Gängen verursachen.
JuliSense kann komplette Produktionsabläufe im Rahmen seiner Automatisierungslösungen für Brütereien besprechen. Projektspezifische Module und Schnittstellen sollten kommerziell definiert werden.
Testen Sie eine späte Abholung
Nutzen Sie ein kontrolliertes Szenario, in dem die Leitstelle kurzzeitig nicht verfügbar ist. Beobachten Sie Wartebereiche, Status, Pufferkapazitäten, Verkehrsaufkommen, Entscheidungen der Vorgesetzten und die Rückkehr zum Normalbetrieb.
Verfolgen Sie die letzte Gruppe
Die Verarbeitung am Ende eines Batches kann zu Teilcontainern, abweichenden Zeitabläufen, zusätzlichen Datensätzen oder einem separaten Freigabepfad führen. Dies muss in den Kapazitätsnachweis einbezogen werden.
Kapazitätsverbesserung ist ein Weg, keine Einkaufsliste
Sobald die Verzögerungen identifiziert sind, sollten sie nach verlorener Nutzzeit, Bedeutung für Wohlfahrt oder Qualität, Sicherheit, Schwierigkeit der Behebung, Kosten und Umsetzungsabhängigkeit priorisiert werden. Einige erfordern Änderungen an der Ausrüstung; andere erfordern Anpassungen an der Raumaufteilung, der Materialversorgung, der Signalgebung, dem Personal, Schulungen oder eine klarere Zuständigkeit.
Eine Einschränkung beheben, ohne sie blind zu verschieben
Nach einer Verbesserung sollten Sie die Upstream- und Downstream-Adressen beobachten. Eine schnellere Station kann die Warteschlange einfach verlagern.
Repräsentative Bedingungen gewährleisten
Vergleichen Sie nach Möglichkeit die Ergebnisse unter gleichen Chargenmustern, Personalbesetzungen, Einstellungen, Raumbedingungen und Messmethoden.
Zehn Fragen für eine Kapazitätsbegehung
Wo bildet sich die erste Warteschlange?
Erfassen Sie den physischen Standort, die Startzeit, den Auslöser, die Spitzengröße und den Verantwortlichen für die Entscheidung.
Worauf wartet der Hauptbahnhof?
Getrennte vorgelagerte Versorgung, Vorbereitung des Bedienpersonals, genehmigte Kontrollen, Behälter und nachgelagerte Verfügbarkeit.
Was erwartet die Besucher am Hauptbahnhof?
Beobachten Sie Ankünfte, Puffernutzung, Arbeitsstatus und ob der vorgelagerte Fluss reagieren kann.
Welche kurzen Stopps wiederholen sich?
Erfassen Sie Ursachenkategorie, Dauer, Häufigkeit, Wiederherstellung und Verantwortlichkeit.
Wohin werden die Güter transportiert?
Kartenvorbereitung, Lagerung, Auffüllung, Identitätsprüfungen, vorübergehende Unterbringung und Rückkehr zur Arbeit.
Kann ein zweiter Bediener denselben Rhythmus ausführen?
Durch den Einsatz geschulter Rollenrotation lässt sich die Abhängigkeit von der Erfahrung einer einzelnen Person aufzeigen.
Was geschieht bei Ausfall der nachgelagerten Verfügbarkeit?
Definiere Wartepositionen, Signale, Puffergrenzen, Kommunikation und Neustartberechtigung.
Folgt die letzte Charge dem gleichen Weg?
Teilcontainer, Aufzeichnungen, Reinigungsübergang und Versandfreigabe einbeziehen.
Wie wird eine Verbesserung überprüft?
Wiederholen Sie nach der Änderung dieselbe Adresse, denselben Auslöser und dieselbe Nachweismethode.
Wie kann JuliSense die Adresskarte überprüfen?
Senden Sie das Layout, das Spitzenlastmuster, die Module, die Containerdetails, die Personalplanung, die bekannten Warteschlangen und die Projektziele über die JuliSense-Kontaktseite .
Dem Engpass eine konkrete Adresse geben
Ein Engpass in einer Hochleistungs-Maschine zur Hähnchenverarbeitung wird beherrschbar, wenn das Team genau weiß, wo er auftritt, wann er entsteht, was ihn auslöst und wer für die Behebung zuständig ist. Diese Zugangskarte verknüpft die Kapazität mit dem physischen Raum und den Personen, die ihn bedienen.
JuliSense kann diese Karte nutzen, um die Diskussion über Ausrüstung und Layout zu fokussieren. Das nützliche Ergebnis ist nicht die größte theoretische Zahl, sondern eine Linie, deren tatsächliche Einschränkungen so deutlich erkennbar sind, dass Verbesserungen möglich sind.

